- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


قد يبدو تغيير القوالب في آلة ثني الأنابيب أمراً بسيطاً، لكن التركيب غير الصحيح يؤدي إلى مجموعة من المشكلات.
قد يبدو تغيير القوالب في آلة ثني الأنابيب أمراً بسيطاً، لكن التركيب غير الصحيح يؤدي إلى مجموعة من المشكلات.
في ورشة ثني الأنابيب، يُعد تغيير القوالب إجراءً شبه يومي؛ فعند تغيير المنتج أو تعديل قطر الأنبوب، يجب استبدال العدد وفقًا لذلك. ويرى كثير من المشغلين أن هذه مهمة روتينية يمكنهم تنفيذها وعيونهم مغمضة. ومع ذلك، فقد شاهدت عددًا لا يحصى من مشكلات الجودة—مثل التجعّد، والتسطّح، وضعف التثبيت، وعدم اتساق زوايا الثني—الناتجة عن تركيب القوالب بطريقة غير صحيحة. وبعد استكشاف الأعطال، نجد غالبًا أن البرامج والمعلمات صحيحة، ثم نكتشف أن القالب غير محاذٍ أو غير مثبت بإحكام في مكانه.
لا يقتصر تغيير القوالب على استبدال القالب القديم بآخر جديد؛ فهو يؤثر مباشرةً في جودة الثني، وعمر العدد، واستقرار الآلة. ويضمن التركيب الصحيح سلاسة الإنتاج الكمي، في حين يجعل التركيب غير الصحيح إنتاج قطع مطابقة للمواصفات شبه مستحيل، مهما استغرق ضبط الإعدادات من وقت.
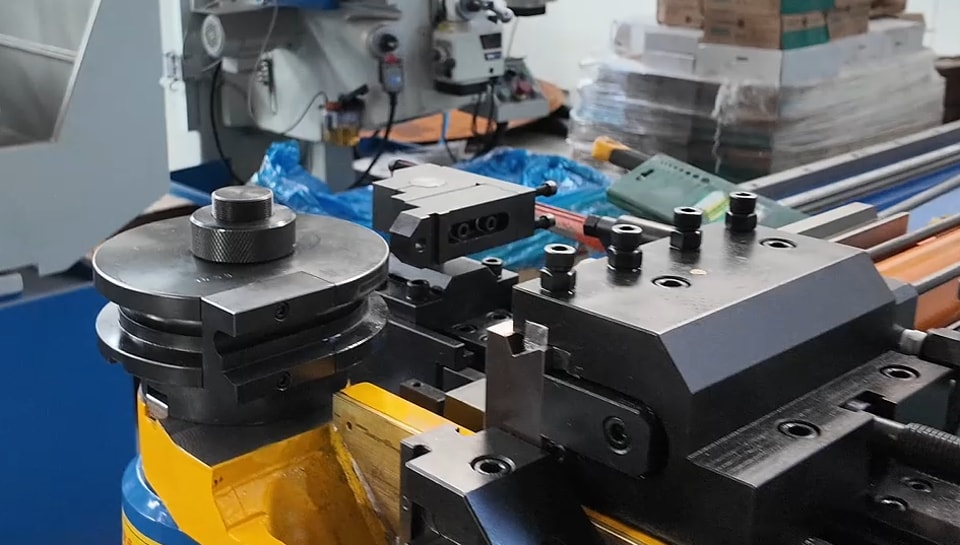
تتطلب مهام ثني الأنابيب المختلفة مجموعات مختلفة من العدد.
حتى إذا صُنّع أنبوبان من المادة نفسها، فإن الاختلاف في القطر، وسماكة الجدار، ونصف قطر الثني، أو شكل المنتج يستلزم استخدام مجموعات عدد مختلفة تمامًا. ويضمن اختيار العدد المناسب قدرة الآلة على توجيه الأنبوب ودعمه بثبات، ما ينتج زوايا ثني متسقة ويمنع تعرّض العدد والأنبوب لإجهاد مفرط.
وعلى العكس، قد يؤدي عدم توافق العدد أو تركيبه بشكل غير صحيح إلى مشكلات تتراوح بين ضعف جودة الثني وارتفاع معدلات الخردة، وصولًا إلى التآكل المبكر للعدد وتوقف الآلة. ومن منظور إدارة الإنتاج، تُعد عمليات تغيير العدد بكفاءة أمرًا أساسيًا لتعظيم الاستفادة من المعدات والحفاظ على جودة المنتجات بشكل ثابت.
أولًا، تعرّف على العدد المستخدم في آلة ثني الأنابيب.
قبل البدء في التغيير، يجب أن تفهم وظيفة كل أداة.
قالب الثني هو أداة التشكيل الأساسية التي تحدد نصف قطر الثني. ويُركّب على ذراع الثني ويدور معه أثناء عملية الثني. وعند اختيار قالب الثني، يجب أن تتطابق أبعاده مع قطر الأنبوب ونصف قطر الثني المطلوب.
يتولى قالب التثبيت إحكام تثبيت الأنبوب مقابل قالب الثني أثناء دورة الثني. وتمنع قوة التثبيت المستقرة انزلاق الأنبوب وتضمن دقة تحديد موضعه.
يدعم قالب الضغط الجزء المستقيم من الأنبوب ويتحكم في تدفق المادة. ويؤدي ضبط قالب الضغط بشكل صحيح إلى تشوه أكثر سلاسة ويقلل خطر التجعّد أو التسطّح المفرط.
قوالب منع التجعّد والمغزل—وعلى الرغم من أنها ليست قياسية في كل آلة،—فإنها غالبًا ما تكون ضرورية للأنابيب رقيقة الجدار أو عمليات الثني بنصف قطر صغير. ويمنع قالب منع التجعّد ظهور التجاعيد على نصف القطر الداخلي، بينما يدعم المغزل الأنبوب من الداخل للحد من انهياره.
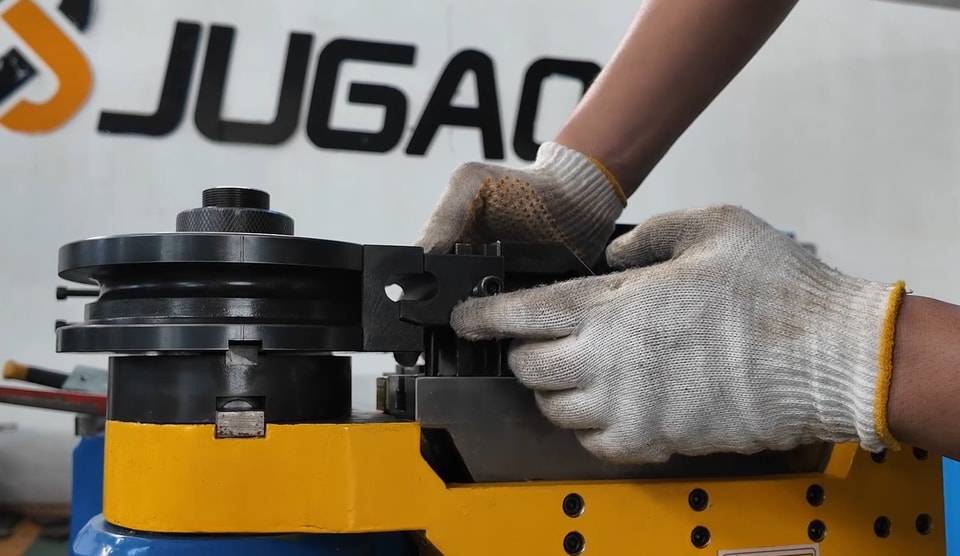
كيف تختار العدد المناسب؟ ليست هذه خطوة إضافية في عملية التغيير، بل جزء أساسي منها.
يتعامل المشغلون ذوو الخبرة مع اختيار العدد باعتباره جزءًا من سير عمل التغيير، وليس مهمة منفصلة. وقبل التركيب، تحقّق من المواصفات التالية: القطر الخارجي للأنبوب، وسماكة الجدار، ونصف قطر الثني المطلوب، ونوع المادة، ومتطلبات الإنتاج.
فعلى سبيل المثال، قد يتطلب أنبوب من الفولاذ المقاوم للصدأ رقيق الجدار وأنبوب من الفولاذ الكربوني لهما القطر نفسه إعدادات عدد مختلفة تمامًا. وحتى إذا كُتب البرنامج بصورة مثالية، فإن اختيار العدد الخاطئ سيؤدي إلى ثني معيب.
أوقف الآلة قبل بدء العمل.
يجب أن تكون الآلة في حالة آمنة قبل تغيير العدد. أكمل دورة الثني الحالية، وحرك المحاور إلى وضع آمن، وجهّز جميع العدد البديلة اللازمة، وتحقق من المواصفات، وارتدِ معدات الوقاية الشخصية، وتأكد من توفر مساحة تشغيل كافية حول الآلة.
تذكير سريع: تختلف هياكل القوالب، وآليات القفل، وطرق الضبط بين آلات ثني الأنابيب من الشركات المصنعة المختلفة. والخطوات التالية ليست سوى إرشادات عامة؛ وعند تغيير العدد فعليًا، احرص على اتباع دليل معداتك المحدد أو التواصل مباشرةً مع الدعم الفني للشركة المصنعة.
يمكن للتحضير الشامل أن يوفر وقتًا كبيرًا أثناء تغيير القالب.
قبل إزالة القالب القديم، افحص القالب الجديد بحثًا عن أي انبعاجات أو خدوش أو تآكل مفرط. ثم نظّف بعناية جميع أسطح التثبيت—وأزل منها الرايش المعدني والغبار والصدأ وبقايا مواد التشحيم.
قد تمنع هذه التفاصيل التي تبدو بسيطة القالب من الاستقرار في موضعه الصحيح، ما يؤدي إلى أخطاء في المحاذاة تؤثر مباشرةً في جودة الأنبوب المثني. ويخصص الفنيون ذوو الخبرة وقتًا إضافيًا لتنظيف هذه الأسطح وفحصها، إدراكًا منهم بأن تحديد الموضع بدقة يعتمد على نظافة مناطق التلامس.
عند التعامل مع القوالب الثقيلة، استخدم معدات الرفع المناسبة لضمان سلامة الأفراد وحماية الأسطح الدقيقة للقالب.
فيما يلي خطوات تغيير العدد بالتفصيل:
الخطوة 1: أزل العدد القديم. حرر آلية القفل وفقًا لتصميم الآلة، ثم أزل العدد المركبة بحذر. وأثناء الإزالة، تجنب اصطدام العدد بالأسطح الدقيقة أو سحبها عليها؛ إذ قد يؤدي تلف هذه الأسطح إلى تقصير عمر الأداة والإخلال بالدقة أثناء التركيب التالي.
الخطوة 2: نظّف منطقة التثبيت وافحصها. بعد إزالة العدد القديم، نظّف أسطح التثبيت جيدًا وتحقق من عدم وجود تلف أو تآكل غير طبيعي. وتضمن هذه الخطوة البسيطة استقرار العدد الجديد في موضعه الصحيح، وتمنع أخطاء تحديد الموضع غير المتوقعة.
الخطوة 3: ركّب قالب الثني الجديد. ركّبه وفقًا لقطر الأنبوب ونصف قطر الثني المطلوبين. وقبل إحكام الربط، تحقق من استقرار القالب بشكل صحيح على سطح التثبيت ومن عدم وجود شوائب تحته.
الخطوة 4: ركّب قالب التثبيت وقالب الضغط. يجب أن يظلا مصطفَّين بشكل صحيح مع قالب الثني. ويُعد تحديد الموضع بدقة أمرًا بالغ الأهمية، إذ تعمل هذه القوالب معًا أثناء عملية الثني. وتؤدي المحاذاة غير الصحيحة إلى تقليل ثبات التثبيت والتأثير في جودة الثني النهائية.
الخطوة 5: ركّب العدد الأخرى حسب الحاجة. إذا تطلبت العملية استخدام قالب لمنع التجعّد أو مغزل، فركّبهما واضبطهما وفقًا لمواصفات قطعة العمل. وقد تتطلب التطبيقات المختلفة إعدادات خلوص محددة، لذا يلزم إجراء الضبط بعناية.
الخطوة 6: أحكم الربط وتحقق من التركيب. أحكم ربط جميع عناصر التثبيت، وتأكد من تركيب كل مكوّن من مكونات العدد بشكل صحيح قبل تشغيل الآلة. ويمكن أن يمنع الفحص البصري النهائي في هذه المرحلة العديد من المشكلات غير الضرورية أثناء الإنتاج.
بعد تغيير العدد، أجرِ اختبار ثني قبل الانتقال إلى الإنتاج الكمي.
لا يعني تغيير العدد إمكانية بدء الإنتاج فورًا. إذ يجري المشغلون ذوو الخبرة عملية ثني اختبارية واحدة أو أكثر قبل بدء الإنتاج المستمر. وتؤكد عملية التحقق هذه تركيب العدد الجديد ومحاذاته بشكل صحيح، وتثبت توافق حركات الآلة مع التوقعات.
انتبه إلى النقاط التالية أثناء الثني الاختباري: زاوية الثني، ونصف قطر الثني، وجودة السطح، وما إذا كان الأنبوب يُظهر علامات التسطّح أو التجعّد أو عدم استقرار التثبيت.
إذا ظهرت أي مشكلات، فتحقق من محاذاة العدد وجودة تركيبها قبل ضبط معلمات الآلة. فكثيرًا ما تكون أخطاء الموضع البسيطة الناتجة عن تغيير العدد هي السبب الحقيقي لعيوب الثني.
الأخطاء الشائعة أثناء تغيير القوالب
تركيب قالب بمواصفات غير صحيحة، وعدم تنظيف أسطح التثبيت، وشدّ البراغي بشكل غير متساوٍ، وإغفال محاذاة القالب، وتجاوز إجراء الثنيات التجريبية قبل بدء الإنتاج.
قد تبدو هذه الأخطاء بسيطة، لكنها قد تؤدي إلى تكرار عمليات الضبط، وهدر المواد، أو التوقف غير المتوقع عن العمل. ويمكن أن يساعد وضع إجراءات تشغيل موحّدة على الحد من هذه المخاطر.
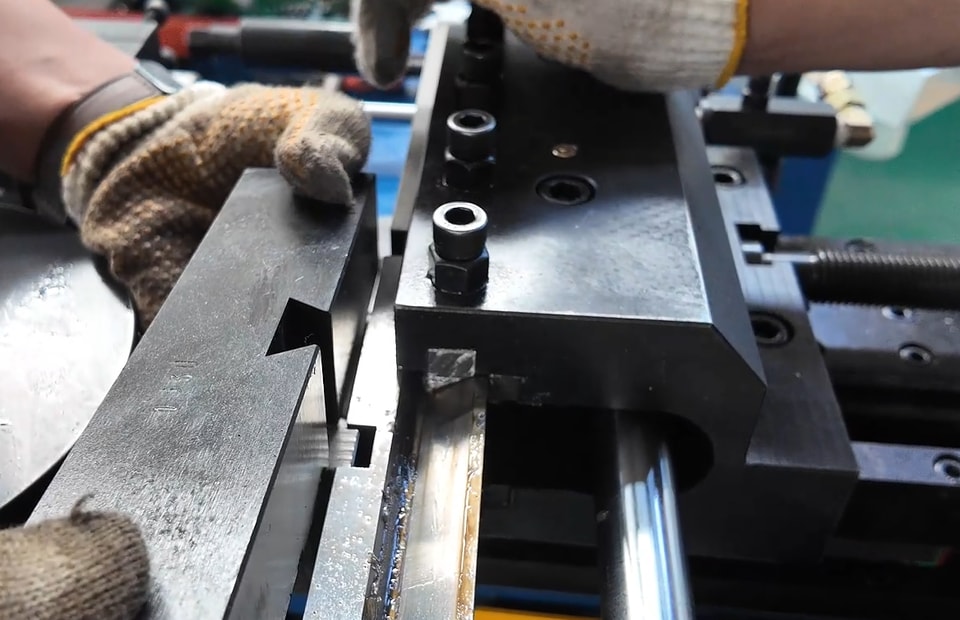
تختلف الآلات؛ لذلك لا تتبع البرامج التعليمية بشكل أعمى.
يختلف هيكل القالب وإجراءات استبداله في آلات ثني الأنابيب باختلاف الشركة المصنّعة والطراز. ولذلك، ينبغي اعتبار عمليات تغيير القوالب الموضحة في مقاطع الفيديو أو المشروحة في البرامج التعليمية العامة مراجع تقنية فقط.
شغّل المعدات دائماً وفقاً لدليل التشغيل، وتحقق من الإجراءات مع الفنيين، وتأكد من توافق الآلة قبل إجراء أي تعديلات، ولا تغيّر إعدادات الآلة دون تصريح. فهذا يضمن السلامة ويمنع إجراء صيانة غير صحيحة بسبب اختلاف تصميم الآلات.
يمكن للصيانة الدورية السليمة أن تقلل من وتيرة تغيير القوالب.
تطيل الصيانة المناسبة عمر القالب وتقلل الحاجة إلى تغييره. وتشمل ممارسات الصيانة تنظيف القالب بعد كل وردية، ووضع مادة مانعة للصدأ أثناء التخزين، وفحص التآكل بانتظام، وتشحيم أسطح التلامس المتحركة عند الحاجة، وتخزين مجموعات القوالب المختلفة بشكل منفصل، وفحص عناصر التثبيت قبل بدء الإنتاج.
تساعد هذه العادات في الحفاظ على دقة الثني مع خفض تكاليف التشغيل على المدى الطويل.