- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


إنذار محرك مؤازر في آلة ثني الأنابيب CNC؟ اتبع منهجية استكشاف الأعطال وإصلاحها، وستتمكن غالباً من حل المشكلة.
إنذار محرك مؤازر في آلة ثني الأنابيب CNC؟ اتبع منهجية استكشاف الأعطال وإصلاحها، وستتمكن غالباً من حل المشكلة.
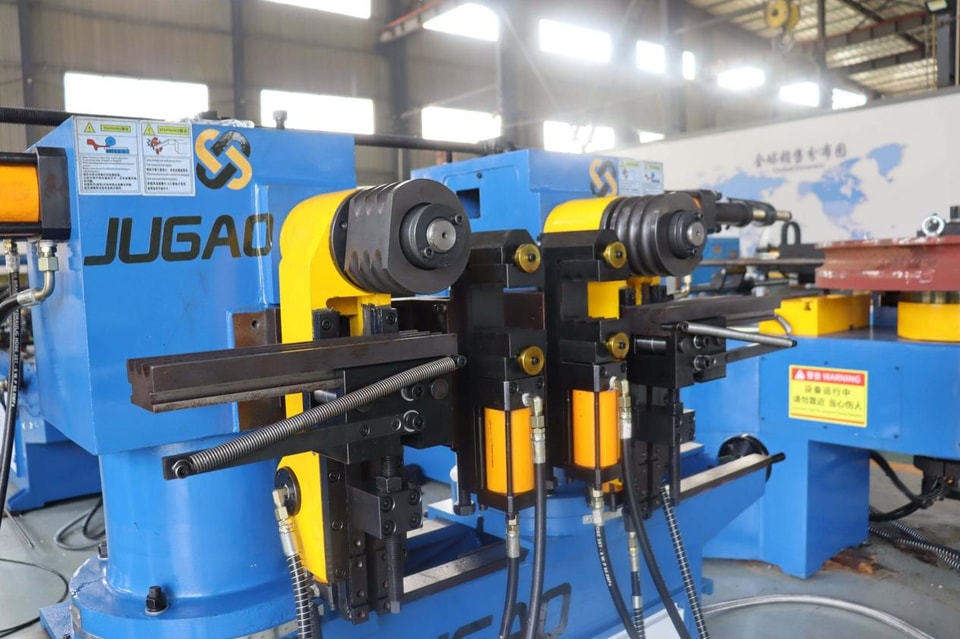
كل من يعمل على آلات ثني الأنابيب يعرف أن أكبر مشكلة في الطرازات المزودة بنظام CNC هي إنذار محرك السيرفو. فظهور سلسلة من الرموز على الشاشة يعني أن الآلة توقفت تمامًا، مما يؤخر المشروع بأكمله. قد يبدو الأمر مخيفًا، لكنه يرجع في الواقع إلى بضعة أسباب رئيسية—الحمل الميكانيكي، والتوصيلات الكهربائية، وإعدادات المعلمات. فيما يلي، ألخص خبرتي على مدى سنوات، موضحًا كل نوع من أنواع الإنذارات على حدة.
الخطوة 1: عند حدوث إنذار، دوّن الرمز.
رموز الإنذار بمثابة السجل الطبي للمعدات؛ فتدوينها بشكل غير صحيح يشبه وصف الدواء الخطأ. وبغض النظر عن الشركة المصنعة للنظام، سجّل فورًا رمز الإنذار كاملًا كما يظهر على الشاشة، ووصف العطل، وظروف التشغيل وقت حدوث المشكلة—مثل الأنبوب الذي يجري ثنيه، ومادته، وسرعة الثني.
غالبًا ما يعرض نظام FANUC الرمز "SRVO-414" عند حدوث حمل زائد على المحرك المؤازر، بينما يعرض نظام Siemens عادةً الرمز "25201" لمراقبة المسار. وتستخدم Mitsubishi رموزًا مثل "AL.E6" و"AL.16". بعد تدوين الرمز، راجع الدليل أو ابحث عنه عبر الإنترنت؛ إذ يمكن غالبًا تحديد أسباب العطل مباشرةً.
الخطوة 2: إنذار الحمل الزائد (الأكثر شيوعًا، ويمثل 60–70٪)
إذا كان سطح المحرك ساخنًا للغاية، وكان المشغل يعرض رموزًا مثل "OL" أو "AL.50"، فمن شبه المؤكد أن السبب هو الحمل الزائد.
يكون السبب في الغالب ميكانيكيًا: عدم كفاية تشحيم سكة التوجيه، أو انحشار اللولب القائد، أو زيادة شد سير التوقيت، أو عدم محاذاة القالب. أدر العمود يدويًا لتحسس المقاومة. وقد يكون السبب أيضًا ضبط زمن التسارع والتباطؤ على قيمة قصيرة جدًا، مما يؤدي إلى ارتفاع فوري في تيار المحرك، فيُفسَّر خطأً على أنه حمل زائد.
الحل: افحص أولًا تشحيم مكونات نقل الحركة. وتحقق مما إذا كانت سكك التوجيه جافة، وما إذا كان اللولب القائد نظيفًا، وما إذا كان شد سير التوقيت مناسبًا. ثم حاول زيادة زمن التسارع والتباطؤ قليلًا في معلمات المشغل.
الخطوة 3: إنذار المشفر (تعتمد دقة الزاوية عليه بالكامل)
إذا أبلغ المشغل عن الرمز "AL.16" (Mitsubishi)، أو "Encoder Error"، أو "25000" (Siemens)، أو إذا كانت الزاوية منحرفة عن المركز أو كان المحرك يهتز بشكل مفرط، فالمشكلة في الغالب مرتبطة بدائرة توصيل المشفر.
تتمثل الأسباب المعتادة فيما يلي: ارتخاء موصلات المشفر أو تسرب الماء/الزيت إليها، أو تلف أسلاك الحماية، أو انقطاع داخلي في الكابل عند مواضع الانحناء. وتكون محركات السيرفو من Delta معرضة للمشكلات بشكل خاص، ولا سيما جسر المقوم ودائرة تغذية المشفر الراجعة. ويمكنك توصيل مقاومة على التوازي مباشرةً لاختبار ما إذا كانت إشارة التغذية الراجعة طبيعية.
الحل: أعد توصيل الموصلات ونظفها، وافحص الكابل بحثًا عن أي انحناءات أو أضرار. وعند استكشاف الأعطال وإصلاحها، احرص على التمييز بين مشكلات البرمجيات والعتاد؛ فطريقة الاستبعاد هي الأكثر موثوقية لتحديد العطل.
الخطوة 4: مشكلات جهد مصدر الطاقة أو التوصيلات
إذا أطلقت المعدات إنذارًا فور تشغيلها، أو لم يستجب المحرك إطلاقًا، فتحقق أولًا من مصدر الطاقة. استخدم مقياسًا متعددًا لقياس جهد الدخل (يجب ألا تتجاوز التقلبات±10٪)، وتحقق من أن جهد ناقل التيار المستمر في المشغل ضمن المستوى القياسي، وتأكد من عدم فصل قاطع الدائرة.
عندما تصدر عدة محركات سيرفو إنذارات في الوقت نفسه، فمن المرجح جدًا أن يكون مصدر الطاقة الرئيسي يعاني من فقدان أحد الأطوار أو انخفاض الجهد. وإذا كان الإنذار صادرًا عن محور واحد فقط، فركز على فحص خطوط الطاقة (U وV وW) وخطوط المشفر الخاصة بذلك المحور، مع التحقق من عدم تسرب الماء إلى الموصلات ومن عدم انحناء الأطراف.
الخطوة 5: فشل الاتصال
إذا عرضت الشاشة الرمز "AL.E6" (Mitsubishi) أو إنذار فشل الاتصال "AL.16"، فغالبًا ما يرجع السبب إلى ضعف تلامس التوصيلات أو فقدان المعلمات.
استكشاف الأعطال وإصلاحها: افصل كابل الاتصال وأعد إحكام توصيله، واستعد برنامج PLC الاحتياطي، وتحقق من إعدادات رقم المحطة ومعدل الباود في المشغل. وإذا كان التداخل شديدًا، فيجب استخدام كابلات محمية لخطوط الإشارة، مع تأريض طبقة الحماية من طرف واحد عند المشغل. كما أن تثبيت الكابل مهم أيضًا؛ إذ ينبغي تثبيته بإحكام في موضع ثابت لتقليل إجهاد الانحناء.
الخطوة 6: إنذارات ناتجة عن مفاتيح الحد أو التداخل
قد تحدث الإنذارات بسبب ضغط أحد الأعمدة على مفتاح حد ميكانيكي، أو اصطدام المكونات الميكانيكية ببعضها، أو عدم إغلاق باب الأمان بشكل صحيح. افحص أولًا بصريًا موضع كل عمود. فإذا كان يضغط على مفتاح الحد، حركه في الاتجاه المعاكس لفك الضغط. وإذا لم يكن يضغط على مفتاح الحد، فتحقق من سلامة إشارة مفتاح الحد.
تسلسل عملي لاستكشاف الأعطال وإصلاحها (ابدأ بالاحتمال الأكبر):
①أوقف تشغيل الطاقة لمدة 5 دقائق، ثم أعد التشغيل—فقد تختفي بعض الإنذارات الكاذبة تلقائيًا.
②تحقق من مصدر الطاقة ودائرة الإيقاف الطارئ—فيمثل فقدان أحد الأطوار أو أخطاء الإيقاف الطارئ نسبة كبيرة من الإنذارات الكاذبة.
③تحقق من المشفر وخط الطاقة—افصل الموصلات وأعد توصيلها لقياس الاستمرارية.
④استبعد مشكلات الحمل الميكانيكي والتشحيم—أدر المحرك يدويًا للتحقق من عدم وجود أي انحشار.
⑤تحقق من إعدادات معلمات المشغل—التركيز على أزمنة التسارع والتباطؤ، ونِسَب التروس الإلكترونية، وقيم حدود عزم الدوران.
⑥تبديل قطع الغيار للتحقق—بدّل وحدات القيادة أو المحركات من الطراز نفسه لتحديد أعطال الأجهزة بسرعة.
منطق أساسي لاستكشاف الأعطال وإصلاحها: إذا استمر الإنذار بعد فصل أحد المحاور المؤازرة، فيمكن عموماً استبعاد وجود عطل في ذلك المحور. ويمكن بعد ذلك استخدام هذه الطريقة لفصل المحاور المؤازرة الأخرى واحداً تلو الآخر حتى يختفي الإنذار. وبذلك يُحدَّد العطل في محور معين، مما يتيح لك استخدام الطرق الموضحة سابقاً لفحص وحدة قيادة المحور، والمشفّر، والمحرك، والكابلات، والعوامل الخارجية.
الصيانة الدورية وعادات الوقاية من الإنذارات
افحص مروحة تبريد المحرك شهرياً ونظّف الغبار المتراكم على السطح. وكل ستة أشهر، عند إيقاف تشغيل الجهاز، امسح الجزء الداخلي من الخزانة الكهربائية بقطعة قماش ونظّف موصلات المشفّر. افتح غطاء وحدة القيادة واستخدم مكنسة كهربائية أو فرشاة ناعمة لإزالة الغبار من لوحة الدائرة.—تتميز البيئات الصناعية بالتعقيد، وينتج كثير من الإنذارات عن دوائر قصر بسبب تراكم الغبار.
أثناء الفحوصات الدورية، تحقق من درجة حرارة المحرك ومن أن مروحة التبريد تعمل بشكل طبيعي. ومن حين لآخر، استخدم برنامج التشخيص للتحقق من معدل الحمل والحصول على فكرة عامة عن الحالة. كذلك، لا تستخدم مطرقة لضرب عمود المحرك المؤازر مباشرة عند تركيب أداة التوصيل أو فكها، لأن ذلك قد يؤدي إلى تلف المشفّر الدقيق الموجود في الطرف الآخر من المحرك.
لا تدعو إنذارات المحرك المؤازر في آلات ثني الأنابيب CNC للقلق. ما دمت تتبع منهجية لاستكشاف الأعطال وإصلاحها تبدأ بـ«تسجيل الرمز→ فحص أداء الآلة→ قياس جهد الدائرة الرئيسية→ فحص كابل تغذية المشفّر الراجعة→ والتحقق من معلمات النظام»، فيمكن تحديد السبب الجذري لمعظم الإنذارات خلال 30 دقيقة.