- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



القدرة الأعلى ليست دائمًا الأفضل في ماكينات اللحام بالليزر! 3 عيوب خفية لاختيار القدرة العالية
القدرة الأعلى ليست دائمًا الأفضل في ماكينات اللحام بالليزر! 3 عيوب خفية لاختيار القدرة العالية
عند شراء آلة لحام بالليزر، تنظر شركات كثيرة تلقائيًا إلى قدرة الجهاز—1000 واط، أو 1500 واط، أو 2000 واط، أو 3000 واط، أو حتى أكثر. فهل تعني القدرة الأعلى تلقائيًا سرعة لحام أكبر ونطاقًا أوسع من التطبيقات؟
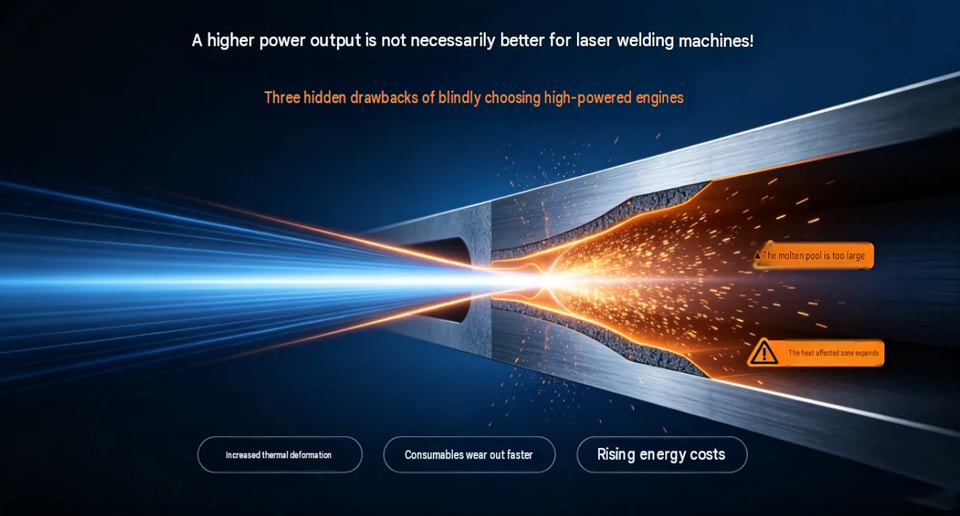
في الواقع، القدرة الأعلى ليست دائمًا الخيار الأفضل لآلات اللحام بالليزر.
تختلف القدرة المثالية لليزر باختلاف المادة وسماكة الصفيحة وتكوين وصلة اللحام ومتطلبات الإنتاج. إن السعي وراء «القدرة العالية» وحدها لا يزيد تكاليف شراء المعدات فحسب، بل قد يؤدي أيضًا إلى مشكلات في توافق العمليات وكفاءة الطاقة وجودة المنتج.
لذلك، عند اختيار آلة لحام بالليزر، تتمثل الأولوية الحقيقية في التأكد من توافق قدرة الجهاز مع تطبيق اللحام المحدد لديك.
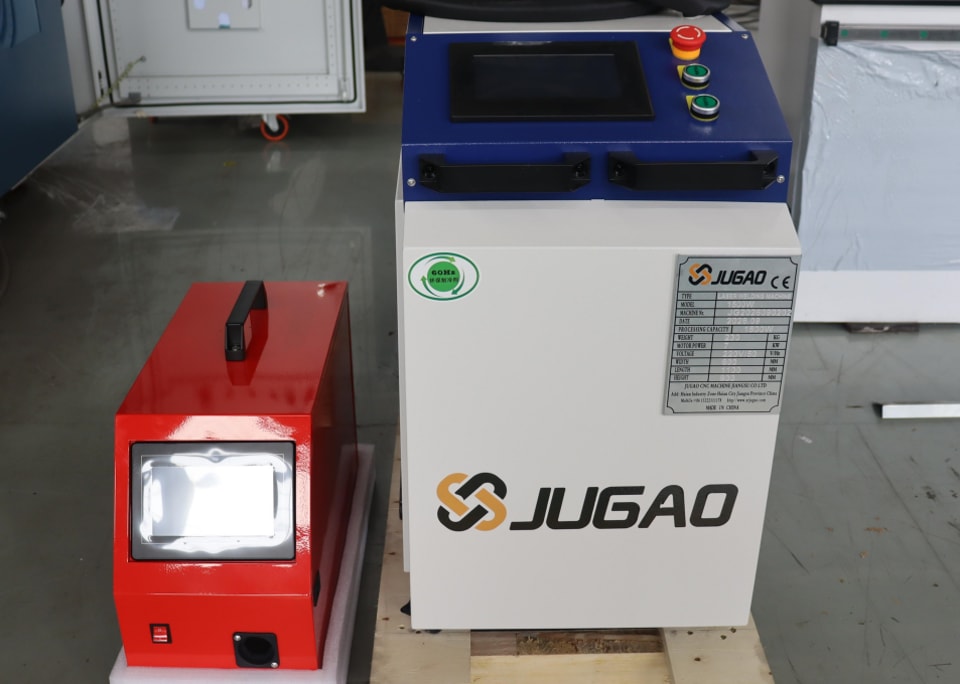
أولًا: ما المقصود فعليًا بقدرة آلة اللحام بالليزر؟
تشير قدرة آلة اللحام بالليزر عادةً إلى القدرة الاسمية لمصدر الليزر—مثل 1000 واط، أو 1500 واط، أو 2000 واط، أو 3000 واط.
ببساطة، تحدد قدرة الليزر مقدار الطاقة التي تصل إلى قطعة العمل في وحدة الزمن؛ ولذلك ترتبط بعوامل مثل سرعة اللحام وعمق الاختراق وتوافق المواد.
لكن هذا لا يعني أن:
قدرة 3000 واط تحقق بالضرورة نتائج لحام أفضل من 2000 واط، أو أن قدرة 2000 واط أنسب بالضرورة لكل قطعة عمل من 1500 واط.
يتأثر أداء اللحام الفعلي أيضًا بالعوامل التالية:
مادة قطعة العمل
سماكة المادة
عرض درزة اللحام
سرعة اللحام
موضع البؤرة
نمط تذبذب الشعاع
غاز الحماية
رأس اللحام بالليزر
حالة سطح قطعة العمل
بنية اللحام وفجوة التجميع
وعليه، فإن قدرة الليزر ليست سوى أحد المعايير التي ينبغي مراعاتها عند الاختيار—وليست المعيار الوحيد.
ثانيًا: 3 عيوب خفية للاختيار العشوائي لآلات اللحام بالليزر عالية القدرة
العيب الأول: زيادة الاستثمار في المعدات دون ضمان تحسن الإنتاجية الفعلية
هذه مسألة تغفل عنها شركات كثيرة. فإذا كان إنتاج قطع العمل يتركز أساسًا على الصفائح الرقيقة أو الأجزاء المعدنية الصغيرة أو المنتجات التي تتطلب لحامًا محدودًا، بينما كانت قدرة الجهاز’تفوق بكثير متطلبات العملية الفعلية، فقد لا يترجم الاستثمار الإضافي في المعدات إلى تحسن مماثل في كفاءة الإنتاج.
لنأخذ لحام الصفائح المعدنية مثالًا:
تختلف متطلبات قدرة الليزر باختلاف سماكة قطعة العمل وطول درزة اللحام وزمن دورة الإنتاج.
إذا لم يتطلب المنتج فعليًا قدرة أعلى، فإن شراء المعدات لمجرد الحصول على «قدرة عالية» قد يرفع تكاليف الاستثمار الأولي دون داعٍ.
لذلك، ينبغي ألا يستند اختيار المعدات إلى منطق مبسط من قبيل:
«إذا سمحت الميزانية،→ فاشترِ جهازًا بقدرة أعلى»
بل ينبغي أن يتبع اختيار المعدات التسلسل التالي:
«قطعة العمل الفعلية→ متطلبات العملية→ زمن دورة الإنتاج→ قدرة المعدات
بالنسبة إلى الشركات، يكون اختيار قدرة مناسبة للمعدات أكثر فائدة من الناحية العملية عادةً من السعي ببساطة إلى أعلى قدرة ممكنة.
ثالثًا: العيب الثاني — القدرة المفرطة تصعّب مواءمة معلمات العملية
لا تقتصر عملية اللحام بالليزر على رفع القدرة إلى أقصى حد ثم البدء باللحام.
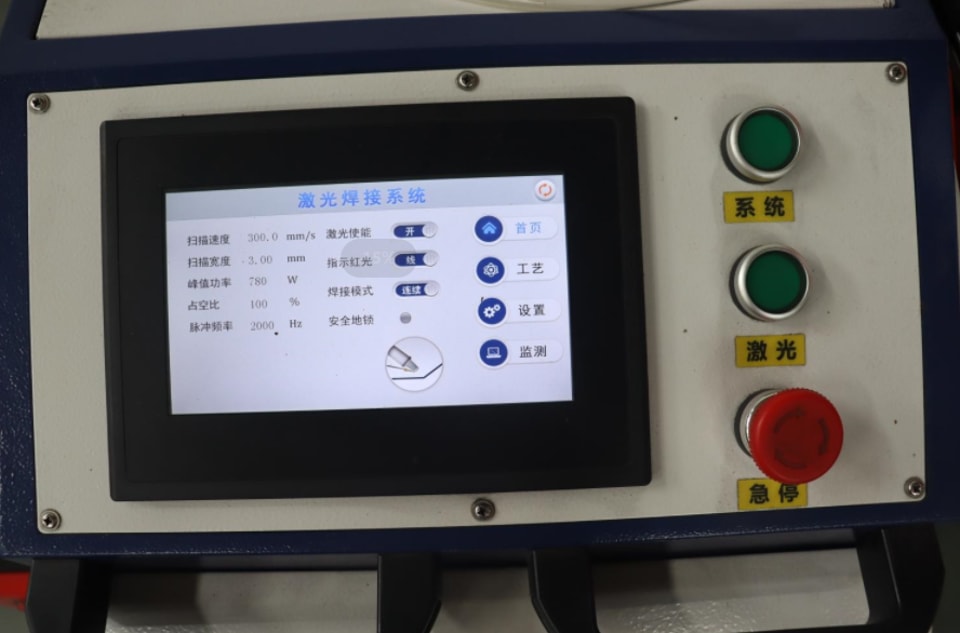
يتطلب الإنتاج الفعلي التحكم المتكامل في معلمات العملية المختلفة، مثل قدرة الليزر وسرعة اللحام وموضع البؤرة وسعة تذبذب الشعاع وغاز الحماية.
إذا كانت قطعة العمل رقيقة، بينما ضُبطت قدرة الليزر على مستوى مرتفع—ولم تُضبط المعلمات بما يتناسب مع بعضها—فقد تظهر المشكلات التالية:
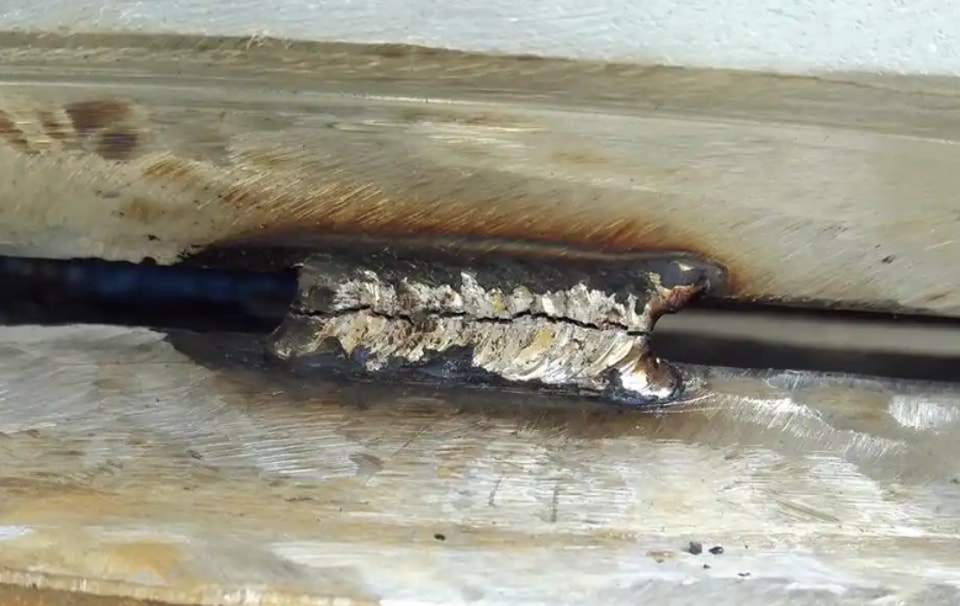
اختراق المعدن بالكامل
زيادة عرض خط اللحام
ارتفاع مدخلات الحرارة
تشوه السطح
زيادة تناثر الرذاذ أثناء اللحام
عدم تجانس مظهر خط اللحام
يتطلب لحام الصفائح الرقيقة على وجه الخصوص تحكمًا دقيقًا في مدخلات الحرارة.
بالطبع، يمكن ضبط آلات اللحام بالليزر عالية القدرة، من خلال تعديل القدرة والسرعة وغيرها من المعلمات، لتناسب قطع العمل المختلفة؛ فليس صحيحًا أن «المعدات عالية القدرة لا تستطيع لحام الصفائح الرقيقة».
المشكلة الحقيقية هي:
ارتفاع قدرة المعدات لا يعني إمكانية تجاهل مواءمة معلمات عملية اللحام.
إذا كانت الشركات تستخدم المعدات أساسًا للحام الصفائح الرقيقة أو القطع الدقيقة أو المنتجات ذات المتطلبات الجمالية الصارمة، فمن الأهم التركيز على نطاق ضبط القدرة وقدرات التحكم الشاملة في العملية، لا على القدرة القصوى وحدها.
رابعًا: العيب الثالث — احتمال عدم كفاءة استخدام الطاقة والمبالغة في تجهيز المعدات
لا تتوقف تكاليف التشغيل الفعلية لآلة اللحام بالليزر على قدرة الليزر فحسب، بل تشمل أيضًا عوامل مثل مدة التشغيل وطرق التبريد والمعدات المساعدة والمواد الاستهلاكية ودورات الإنتاج. وإذا شُغّلت المعدات لفترات طويلة بحمل منخفض، بينما لا يتطلب المنتج الفعلي قدرة عالية، فقد لا تتحقق الاستفادة الكاملة من مزايا المعدات عالية القدرة.
لنأخذ مثالًا بسيطًا:
لنفترض أن مصنعًا يصنع أساسًا صفائح رقيقة من الفولاذ المقاوم للصدأ أو الفولاذ الكربوني، بسماكة تقارب 1 مم، وبحجم لحام يومي ثابت. وقد أكدت الاختبارات أن معدات بقدرة 1500 واط أو 2000 واط تكفي لتلبية متطلبات الإنتاج.
في هذه الحالة، لا يعني اختيار معدات بقدرة 3000 واط بالضرورة تحقيق زيادة في الإنتاج تتناسب مع الزيادة في القدرة.
لذلك، ينبغي للشركات عند اختيار آلة اللحام بالليزر أن تأخذ في الحسبان:
الاستثمار في المعدات + الطاقة الإنتاجية الفعلية + متطلبات التشغيل + خطط التوسع المستقبلية
... بدلًا من الاكتفاء بمقارنة قدرة الليزر بالواط.
خامسًا: هل ينبغي دائمًا اختيار آلة لحام بالليزر منخفضة القدرة؟
قد تقع بعض الشركات عند هذه النقطة في اعتقاد خاطئ آخر:
«ما دامت القدرة العالية ليست الأفضل بالضرورة، فهل يكون شراء معدات منخفضة القدرة أوفر؟»
وهذا ليس صحيحًا تمامًا أيضًا.
إذا كانت قدرة المعدات أقل من متطلبات العملية الفعلية، فقد لا تحقق عمق الاختراق وسرعة اللحام المطلوبين.
فعلى سبيل المثال، عند التعامل مع صفائح معدنية أكثر سماكة أو لحامات عميقة أو تطبيقات تتطلب إنتاجية عالية، قد تفرض القدرة غير الكافية إبطاء سرعة اللحام، بل قد تحول دون تحقيق جودة اللحام المطلوبة.
لذلك، لا يكمن مفتاح اختيار قدرة آلة اللحام بالليزر في:
«كلما زادت كان ذلك أفضل» أو «كلما انخفضت وفّرنا أكثر».
بل يكمن في تحقيق:
القدرة الكافية والملاءمة وهامش أمان معقول.
سادسًا: كيف تُحدَّد قدرة آلة اللحام بالليزر بحسب ظروف التشغيل المختلفة؟
عند اختيار الآلة فعليًا، ينبغي مراعاة الجوانب التالية:
لحام الصفائح الرقيقة
إذا كانت المهام الرئيسية تشمل لحام الصفائح الرقيقة أو مكونات الصفائح المعدنية الصغيرة أو الأجزاء المعدنية للأجهزة الإلكترونية والمنزلية، فينبغي التركيز على دقة التحكم ومدخلات الحرارة، لا على السعي إلى قدرة عالية فحسب.
قدرات شائعة—مثل 1000 واط و1500 واط و2000 واط—لكل منها تطبيقاته المناسبة.
في نهاية المطاف، ينبغي أن يستند القرار إلى نتائج الاختبارات باستخدام المواد والسماكات الفعلية. الصفائح المعدنية متوسطة السماكة
إذا زادت سماكة المنتج وارتفعت متطلبات سرعة اللحام وعمق الاختراق، فينبغي تقييم المعدات الأعلى قدرة—مثل طرازات 2000 واط أو 3000 واط—للتأكد من ملاءمتها.
في هذه الحالة، يجب أخذ عوامل مثل سرعة اللحام وتصميم الوصلة ودورة الإنتاج في الحسبان بصورة شاملة.
الصفائح السميكة أو الإنتاج المستمر عالي الكفاءة
بالنسبة إلى المواد المعدنية السميكة أو بيئات الإنتاج التي تتطلب كفاءة لحام أعلى في وحدة الزمن، قد توفر معدات الليزر الأعلى قدرة إمكانات أكبر.
ومع ذلك، يجب تحديد القدرة النهائية عبر اختبارات عملية، لا باختيار مستوى القدرة بناءً على سماكة الصفيحة وحدها.
سابعًا: خمسة عوامل رئيسية عند اختيار آلة لحام بالليزر
1. المادة
تختلف خصائص اللحام بالليزر باختلاف المواد، مثل الفولاذ المقاوم للصدأ والفولاذ الكربوني والصفائح المجلفنة وسبائك الألومنيوم.
حدّد أولًا المادة المراد لحامها فعليًا، ثم قيّم القدرة المطلوبة.
2. السماكة
تُعد سماكة الصفيحة عاملًا أساسيًا يُسترشد به عند تحديد قدرة الليزر.
لكن لا يمكن تحديد القدرة بناءً على السماكة وحدها؛ إذ يجب أيضًا مراعاة عوامل مثل تصميم الوصلة وسرعة اللحام ومواصفات المنتج.
3. سرعة اللحام
إذا كانت لدى الشركة متطلبات صارمة بشأن دورة الإنتاج، فينبغي مراعاة التوازن بين قدرة المعدات وسرعة اللحام المستهدفة.
4. متطلبات اللحام
تختلف متطلبات المنتجات من حيث مظهر اللحام وعمق الاختراق والتشوه وقوة الوصلة الملحومة.
يكتسب التحكم في العملية بأكملها أهمية خاصة عند تصنيع منتجات تتطلب مظهرًا جماليًا عالي الجودة.
5. احتياجات الإنتاج المستقبلية
إذا كانت الشركة تخطط لتطوير منتجاتها أو زيادة سماكة الصفائح أو توسيع طاقتها الإنتاجية مستقبلًا، فمن المستحسن اختيار معدات ذات سعة احتياطية تتجاوز احتياجات العمليات الحالية.
يساعد ذلك على تجنب قصور المعدات الحالية، كما يقلل الحاجة إلى شراء معدات بديلة مرارًا خلال فترة قصيرة.
ثامنًا: لماذا ينبغي اختبار العينات قبل شراء آلة لحام بالليزر؟
تُعد آلات اللحام بالليزر من المعدات التي تعتمد كفاءتها على العملية نفسها.
حتى مع استخدام صفيحة معدنية بالسماكة نفسها، وهي 2 مم، قد تختلف القدرة المطلوبة للمعدات بحسب المادة وتصميم الوصلة وفجوة التجميع وسرعة الإنتاج.
لذلك، يُنصح بإجراء اختبارات على قطع العمل الفعلية قبل الشراء.
تتيح لك الاختبارات الفعلية للعينات التحقق مما يلي:
ما مستوى القدرة المناسب؟
ما سرعة اللحام التي يمكن تحقيقها؟
هل يفي عمق الاختراق بالمتطلبات؟ وهل يطابق مظهر اللحام المعايير؟
هل توجد مشكلات مثل احتراق المعدن أو تناثر الشرر أو التشوه؟
هل المعدات مناسبة للإنتاج الكمي في المراحل اللاحقة؟
يتيح الاختبار على قطع العمل الفعلية تقييمًا أكثر وضوحًا من مجرد الاطلاع على مواصفات المعدات.
وهذا مهم بشكل خاص للشركات التي تستخدم اللحام بالليزر للمرة الأولى؛ إذ تساعد اختبارات العينات على تقليص الفجوة بين اختيار المعدات ومتطلبات الإنتاج الفعلية.
تاسعًا: الطريقة المثلى لاختيار قدرة ماكينة اللحام بالليزر
يمكن تلخيص عملية الاختيار في جملة واحدة:
افحص قطعة العمل أولًا، ثم حدّد العملية؛ وأجرِ الاختبارات أولًا، ثم حدّد القدرة.
لا تفترض أنك بحاجة إلى ماكينة بقدرة 3,000 واط لمجرد أن أحد منافسيك يستخدمها.
وبالمثل، لا تفترض تلقائيًا أن الماكينة منخفضة القدرة هي الخيار الأنسب لمجرد أن طرازًا بقدرة 1,000 واط أقل سعرًا.
تتبع عملية الاختيار الأكثر منهجية الخطوات التالية:
حدّد المادة→ حدّد السُمك→ وضّح متطلبات اللحام→ حدّد زمن دورة الإنتاج→ اختبر على قطع العمل الفعلية→ حدّد قدرة الليزر→ هيّئ المعدات.
اختيار ماكينة اللحام بالليزر بهذه الطريقة يجعلها أكثر توافقًا مع احتياجات الإنتاج الفعلية.
عاشرًا: ماكينات اللحام بالليزر: القدرة الأعلى ليست دائمًا الأفضل—المواءمة هي الأساس
تتيح لك حلول اللحام بالليزر مواءمة قدرة المعدات مع نوع المادة وسُمكها وبنية الوصلة وزمن دورة الإنتاج. لست متأكدًا من القدرة المناسبة؟ أرسل إلينا قطع العمل الفعلية؛ وستقدم JUGAO تقييمًا مجانيًا للعملية واختبارًا للعينات. نحدد الحل الأمثل للمعدات استنادًا إلى نتائج اللحام الفعلية، لمساعدتك على تجنب التخمين وضمان تلبية ماكينة اللحام لمتطلبات إنتاجك.