- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



كيف يحسّن التشحيم دقة آلة ثني الأنابيب؟
كيف يحسّن التشحيم دقة آلة ثني الأنابيب؟
عند ظهور مشكلات في دقة الثني، فإن أول ما يتبادر إلى ذهن معظم الأشخاص’هو فحص أدوات الثني، أو ضبط المعلمات، أو إعادة معايرة الآلة. ورغم أن هذه الخطوات مهمة بالتأكيد، غالبًا ما يُغفل عاملٌ أساسي: التشحيم.
صادفتُ العديد من الورش التي ظلّت فيها جودة الأنابيب المثنية غير متسقة، رغم استخدام أدوات جديدة وضبط المعلمات بدقة ومعايرة المعدات. وفي النهاية، تبيّن أن السبب الجذري هو عدم كفاية التشحيم. فعندما يكون التشحيم غير كافٍ، يزداد الاحتكاك ويصبح تدفق المادة غير متجانس—مما يؤثر سلبًا في كلٍّ من زاوية الثني وجودة سطح قطعة العمل.
١. لماذا يؤثر التشحيم مباشرةً في الدقة؟
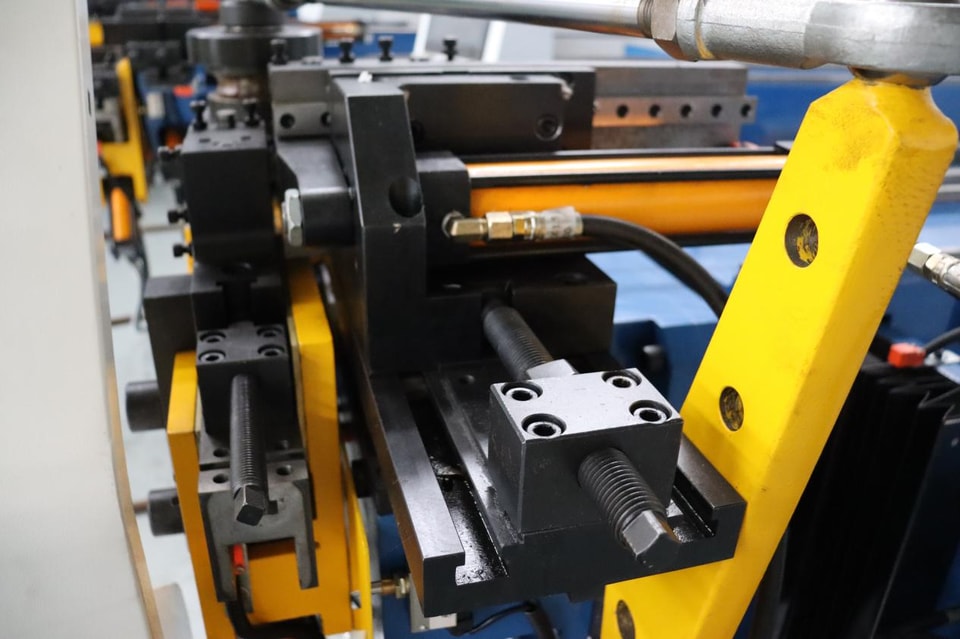
أثناء عملية ثني الأنابيب، ينزلق الأنبوب ويتشوه داخل أدوات الثني. ويؤدي الاحتكاك المفرط إلى توزيع غير متساوٍ للإجهاد، ما يجعل عملية التشوه صعبة التحكم. وقد ينتج عن ذلك ترقق الجدار عند نصف القطر الخارجي، وتجعده عند نصف القطر الداخلي، وعدم اتساق الارتداد المرن. وتُعد مواد مثل الفولاذ المقاوم للصدأ والألومنيوم والأنابيب رقيقة الجدار حساسة بشكل خاص لتغيرات الاحتكاك.
يقلل التشحيم المناسب الاحتكاك، ما يسمح بتدفق المادة بسلاسة أكبر. ويضمن ذلك اتباع الأنبوب مسار الثني المطلوب، والحصول على زوايا ثني متسقة، وحماية السطح من الخدوش أو التآكل الاحتكاكي.
٢. مواضع التشحيم الأساسية: لا تُغفل أيًّا منها
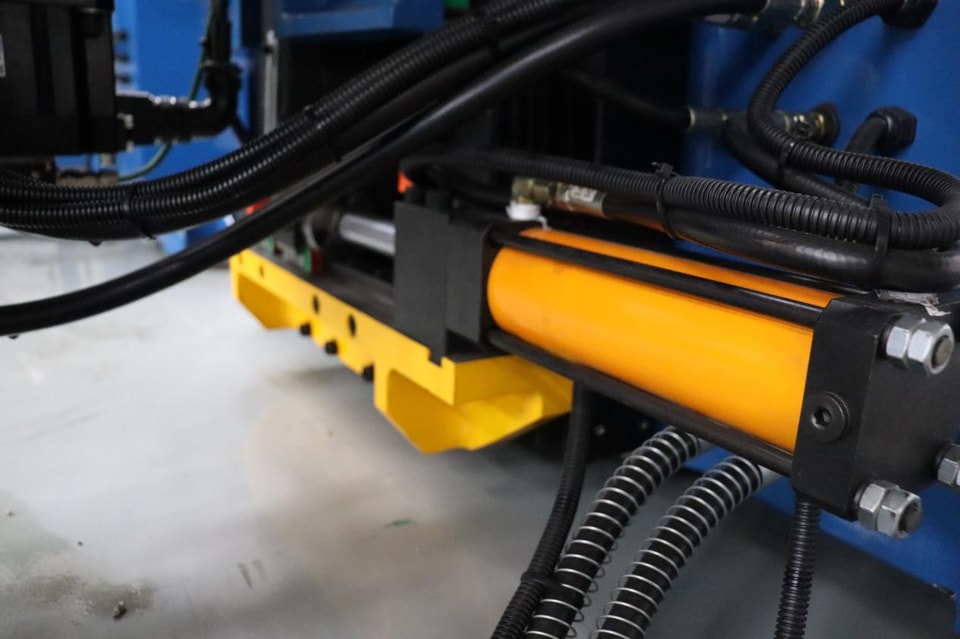
المغزل وقضيب المغزل: يوفر المغزل دعامة داخلية للأنبوب، ويتعرض لضغط وحرارة مرتفعين أثناء التشغيل. ويؤدي عدم كفاية التشحيم إلى تسريع تآكل المغزل، ويهدد بإتلاف الجدار الداخلي للأنبوب، ويضعف ثبات نصف قطر الثني. وتكتسب هذه المسألة أهمية خاصة عند ثني الأنابيب رقيقة الجدار أو تنفيذ ثنيات بنصف قطر صغير.
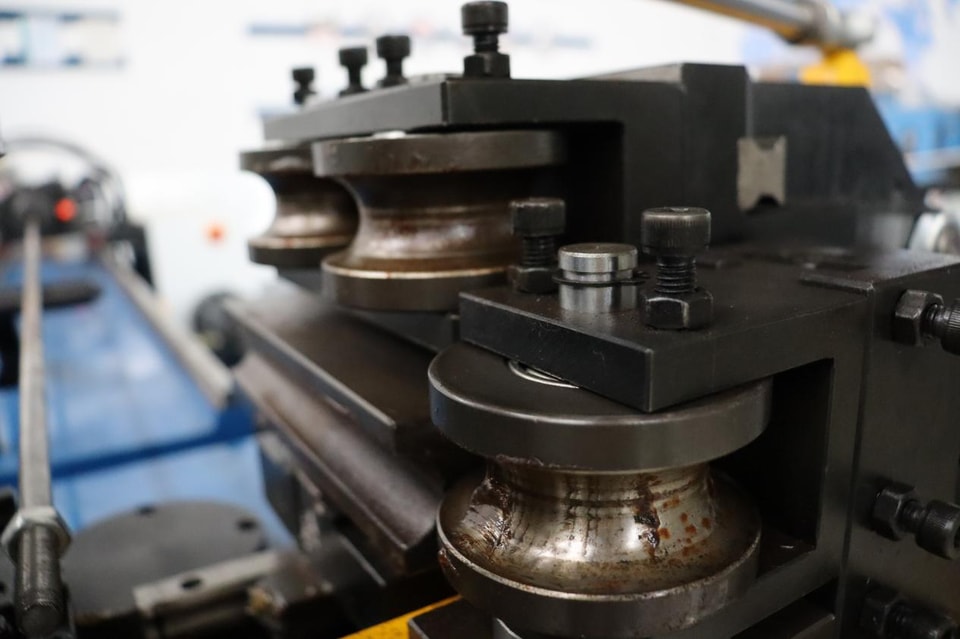
قالب الثني وقالب الضغط: يجب أن تظل الأسطح التي يلامس عندها الأنبوب قالب الثني ملساء. وتقلل طبقة تشحيم رقيقة ومتجانسة مقاومة السطح، فتحول دون الخدوش وآثار السحب. وفي الإنتاج الكمي، تُعد هذه الطبقة عاملًا أساسيًا لضمان اتساق جودة جميع الأنابيب المثنية.
قالب التثبيت وقالب المسح: يحتاج قالب التثبيت إلى قوة إمساك مستقرة، لذا يجب ضبط التشحيم بدقة—فقد تؤدي الكمية القليلة جدًا أو الزائدة إلى انزلاق الأنبوب. كما أن تشحيم قالب المسح ضروري لمنع التجاعيد عند بداية الثني.
٣. اختيار مادة التشحيم المناسبة
يتطلب الفولاذ المقاوم للصدأ عادةً مواد تشحيم تتحمل الضغط العالي بسبب مقاومته الكبيرة للتشوه. أما أنابيب الألومنيوم، فينبغي استخدام مواد تشحيم قليلة الرواسب معها لتجنب تلوث السطح. وقد يؤدي استخدام مادة تشحيم غير مناسبة إلى ضعف الأداء، أو إلى تراكم الرواسب التي قد تسبب تآكل أدوات الثني.
علاوة على ذلك، ليست الكمية الأكبر أفضل بالضرورة. فقد يؤدي الإفراط في استخدام مادة التشحيم إلى احتجاز الغبار والجزيئات المعدنية، مكوّنًا معجونًا كاشطًا يسرّع التآكل. ومن الأجدى ضبط الكمية المستخدمة وإزالة الشحوم الزائدة بانتظام بدلًا من إضافة المزيد من مادة التشحيم.
٤. أهمية أساليب التطبيق الصحيحة
قبل التطبيق، تأكد من تنظيف أسطح القالب والمغزل والأنبوب جيدًا. فمادة التشحيم القديمة المختلطة بالشوائب لا تفشل في توفير التشحيم فحسب، بل تزيد الاحتكاك فعليًا.
ينبغي تطبيق مادة التشحيم بالتساوي وبانتظام. سواء استخدمت فرشاة أو نظام رش أو وحدة تشحيم آلية، فالهدف هو ضمان تشحيم متجانس لكل أنبوب ولكل سطح تلامس. وأثناء الإنتاج المتواصل، أجرِ فحوصات دورية؛ فإذا تغيرت درجات الحرارة أو تغيرت دفعة المواد، فقد تحتاج إلى إجراء تعديلات طفيفة على كمية مادة التشحيم.
٥. خطآن شائعان في التشحيم
الإفراط في التشحيم يؤدي إلى الانزلاق. فإذا زادت مادة التشحيم في منطقة التثبيت، لن يتمكن القالب من إمساك الأنبوب بإحكام؛ وقد ينزلق أثناء عملية الثني، ما يؤدي إلى عدم دقة زوايا الثني. اضبط كمية مادة التشحيم لضمان ثبات الأنبوب في موضعه.
إهمال جدول التشحيم. إن تطبيق مادة التشحيم فقط عندما يتذكر المرء ذلك—أو إغفال التشحيم تمامًا—يؤدي إلى تفاوت ظروف الاحتكاك، ما يتسبب بدوره في عدم استقرار جودة الثني. أدرج التشحيم ضمن خطة الصيانة الدورية، ونفّذه في مواعيد محددة ومواضع معينة لضمان نتائج يمكن التنبؤ بها.
٦. خلاصة موجزة
التشحيم ليس مجرد صيانة دورية، بل هو جزء لا يتجزأ من التحكم الدقيق. ومن خلال اختيار مادة التشحيم المناسبة، وتطبيقها في المواضع الصحيحة، وضبط الكمية المستخدمة، والالتزام بجدول منتظم، ستلاحظ تحسنًا كبيرًا في اتساق زوايا ثني الأنابيب وجودة أسطحها.