- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



كيف تحسّن دقة ثني الأنابيب من خلال إعداد آلات ثني الأنابيب ومعايرتها؟
كيف تحسّن دقة ثني الأنابيب من خلال إعداد آلات ثني الأنابيب ومعايرتها؟
في نهاية المطاف، تعتمد دقة الثني على عاملين: الإعداد الصحيح والمعايرة الدقيقة. فإذا كان الإعداد غير صحيح، تصبح التعديلات اللاحقة بلا جدوى؛ وإذا كانت المعايرة غير دقيقة، فلن تتمكن حتى أفضل الماكينات من إنتاج قطع مطابقة للمواصفات. وقد رأيت ورشًا كثيرة تمتلك معدات عالية الجودة، لكن زوايا الثني فيها تتفاوت باستمرار؛ وعند التحقيق، كان السبب الجذري دائمًا تقريبًا في إجراءات الإعداد والمعايرة.
أولًا: التحضيرات السابقة للإعداد
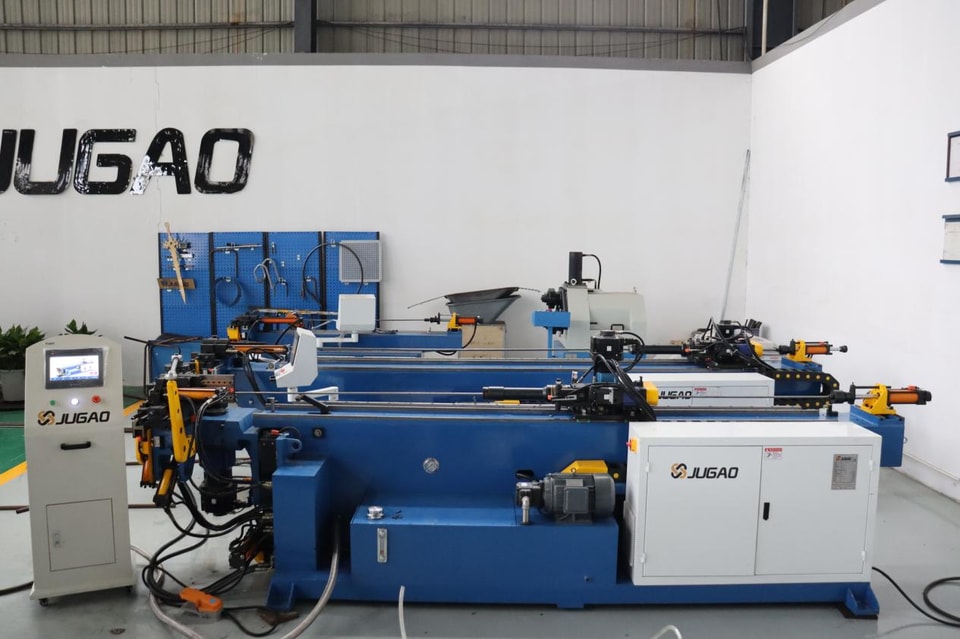
ابدأ بإخلاء مساحة العمل وترتيبها. فالفوضى حول الماكينة تزيد خطر اصطدامها عرضًا أثناء التشغيل، كما تعيق مراقبة أدائها. تأكد من تثبيت الماكينة بإحكام ومن عدم ارتخاء مسامير التثبيت. وافحص استواء القاعدة باستخدام ميزان دقيق؛ إذ يمكن لأدنى ميل أن يؤدي إلى عدم دقة زوايا الثني.
ثانيًا: الاختيار الصحيح لأدوات التشكيل أساس العمل
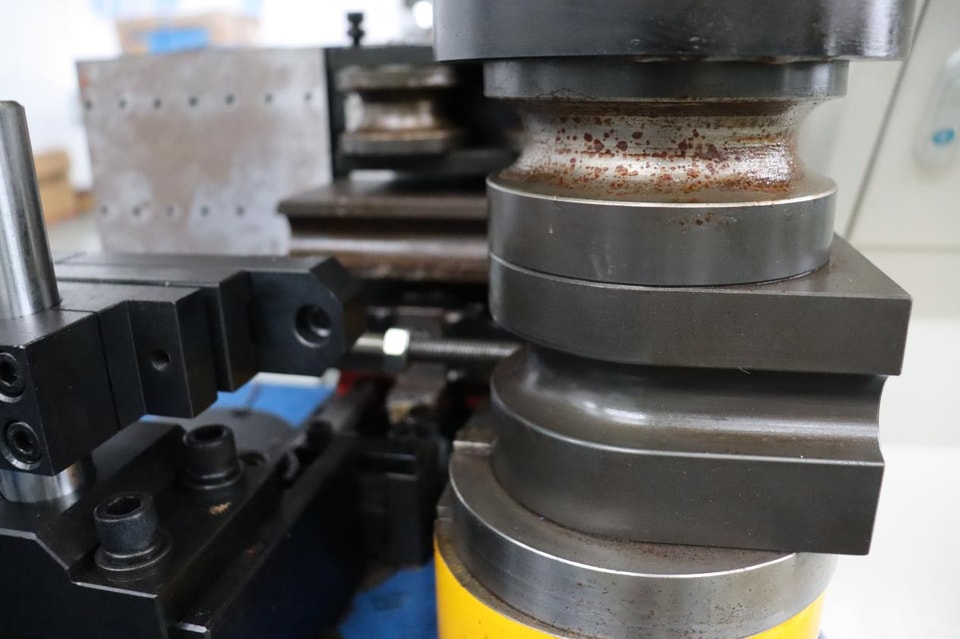
يجب اختيار مكونات مثل قالب الثني وقالب التثبيت وقالب الضغط والمندريل وقالب المسح وفقًا لمادة الأنبوب وسمك جداره وقطره الخارجي. فالفولاذ المقاوم للصدأ والفولاذ الكربوني يتطلبان أدوات تشكيل مختلفة، وكذلك الأنابيب رقيقة الجدار وسميكته. ويصعب تدارك الاختيار الخاطئ للأدوات لاحقًا، مهما عُدّلت المعلمات.
ركّب أدوات التشكيل المختارة بعناية. تأكد من تمركز المندريل، ومحاذاة قالب الضغط مع قالب الثني، وتثبيت نظام التثبيت بإحكام. ونظف أسطح التركيب جيدًا للتأكد من عدم وجود رقائق معدنية أو رواسب عالقة تحتها. وأخيرًا، ضع مادة التشحيم بعد التركيب لتقليل الاحتكاك أثناء عملية الثني.
ثالثًا: ضبط معلمات الماكينة
ادخل إلى نظام التحكم وأدخل معلمات مثل زاوية الثني وسرعته وضغط التثبيت ومسافة سحب المندريل. هذه القيمليست ثابتة؛ بل يجب تعديلها وفقًا لمادة الأنبوب ونصف قطر الثني المحددين. استخدم سرعات ثني أقل مع الفولاذ عالي المقاومة لتجنب التشقق، وتحكم بدقة أكبر عند ثني أنابيب الألومنيوم لتفادي تشوه السطح. عند معالجة مقاس معين للمرة الأولى، ابدأ بمعلمات متحفظة ثم حسّنها تدريجيًا بعد إجراء ثنيات تجريبية.
رابعًا: خطوات المعايرة
الخطوة الأولى: تصفير جميع المحاور. أعد محور الدوران وذراع الثني وعربة التغذية إلى مواضع الصفر. يحدد التصفير الدقيق نقطة المرجع لجميع العمليات اللاحقة. ويكتسب ذلك أهمية خاصة عند تصنيع قطع متعددة الثنيات، إذ تتراكم الأخطاء إذا لم يكن موضع الصفر دقيقًا.
الخطوة الثانية: معايرة زاوية الثني. اثنِ قطعة اختبار، وقِس الزاوية الفعلية بمنقلة رقمية، ثم قارنها بالقيمة المضبوطة. تتميز المعادن بارتداد مرن، لذا يلزم التعويض عنه. أضف الفرق بين الزاوية المقاسة والزاوية المحددة مسبقًا إلى قيمة التعويض، ثم اختبر قطعة أخرى حتى تتطابق الزوايا.
الخطوة الثالثة: معايرة طول التغذية. في الماكينات المزودة بتغذية آلية، تأكد من وصول محور التغذية إلى الموضع الصحيح. فقد يؤدي انحراف لا يتجاوز 0.5 مم إلى عدم محاذاة الأطراف بعد إجراء عدة ثنيات. نفّذ اختبارات تغذية متعددة، وقِس الإزاحة الفعلية، ثم اضبط معلمات السيرفو بدقة.
الخطوة الرابعة: معايرة محور الدوران. تتطلب القطع المعقدة تدوير الأنبوب بزاوية محددة بين الثنيات. استخدم منقلة أو مقياسًا دوارًا لمقارنة زاوية الدوران الفعلية بالقيمة المضبوطة؛ وإذا ظهر انحراف، فعدّل قيمة معايرة الدوران من لوحة التحكم.
الخطوة الخامسة: إجراء ثني تجريبي كامل. بعد معايرة جميع المحاور، شغّل البرنامج كاملًا وافحص القطعة بمقارنتها بالرسومات الهندسية، مع التحقق من الاستدارة البيضاوية وترقق الجدار ونصف قطر الثني ودقة الزوايا. ولا تبدأ الماكينة الإنتاج الكمي إلا بعد استيفاء جميع المواصفات.
خامسًا: ما المشكلات التي يمكن حلها بالإعداد والمعايرة؟
يصبح التحكم في الارتداد المرن أدق، وتتحسن مطابقة زوايا الثني. كما تقلل المحاذاة الصحيحة للقوالب خطر تجعد الأنابيب أو تشققها. وتعزز المعايرة الدقيقة لمحوري التغذية والدوران دقة أبعاد القطع متعددة الثنيات. ومع انخفاض الحاجة إلى إعادة العمل وتقليل التعديلات، ترتفع كفاءة الإنتاج بشكل طبيعي.
سادسًا: نصائح عملية
افحص المعايرة بعد تغيير أدوات التشكيل الرئيسية أو كل 200–إلى 300 دورة ثني. وتتطلب القطع التي تستلزم دقة عالية فحوصات أكثر تواترًا.
أجرِ ثنيًا تجريبيًا عند تغيير دفعة المواد. فقد تختلف خصائص الارتداد المرن للأنابيب الواردة من موردين أو دفعات مختلفة، ولذلك قد لا تكون قيم التعويض الحاليةملائمة.
يتميز الفولاذ المقاوم للصدأ بارتداد مرن ملحوظ؛ لذا احرص على توفير دعم كافٍ بالمندريل، وخفّض سرعة الثني، وزد زاوية التعويض بالمقدار المناسب.
بعد تحسين جميع المعلمات، احفظها وأرشفها. ويمكنك استدعاء هذه الإعدادات مباشرةً عند إنتاج المواصفات نفسها مستقبلًا، مما يوفر الوقت الذي قد يُهدر في التجربة والخطأ المتكررين.
سابعًا: الأسئلة الشائعة
كم مرة ينبغي معايرة آلة ثني الأنابيب؟ تلزم المعايرة بعد تغيير القوالب، وقبل بدء الإنتاج بكميات كبيرة، أو عند ملاحظة انحراف زاوية الثني. لا يوجد جدول زمني ثابت؛ إذ يعتمد الأمر على كثافة الاستخدام.
كيف يمكن التحكم في الارتداد المرن لأنابيب الفولاذ المقاوم للصدأ؟ ينبغي معالجة ثلاثة جوانب أساسية في آنٍ واحد: استخدام دعم مناسب بالمندريل، وخفض سرعة الثني، والتعويض بدقة عن قيمة الارتداد المرن.
هل يلزم إجراء ثني تجريبي في كل مرة تتغير فيها مادة الأنبوب؟ نعم. تختلف خصائص المواد باختلاف أنواعها ودفعاتها، لذا يُعد الثني التجريبي الطريقة الأكثر موثوقية للتحقق من الإعدادات.
قد تبدو مهام الإعداد والمعايرة مملة، لكنها أساس دقة الثني. إن تخصيص الوقت لإتمام هذه الخطوة بالشكل الصحيح يضمن سلاسة الإنتاج لاحقًا.