- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


كيف يمكن حل مشكلة عدم كفاية الدقة في آلات ثني الأنابيب؟
كيف يمكن حل مشكلة عدم كفاية الدقة في آلات ثني الأنابيب؟
عندما تتعطل ماكينة ثني الأنابيب، فإن الجزء الأكثر إحباطًا ليس المشكلة نفسها، بل عدم معرفة نقطة البدء في استكشاف العطل وإصلاحه. فلم يُعدّل البرنامج ولم يتغير القالب، ومع ذلك تظل زاوية الأنبوب المثني غير صحيحة. فيما يلي، سنحلل المشكلة حسب النظام، مع عرض الأسباب المحتملة وطرق استكشاف الأعطال وإصلاحها.
أولًا: جوانب الدقة الميكانيكية
**تآكل قضبان التوجيه واللوالب اللولبية**
تُعد قضبان التوجيه الخطية واللوالب الكروية مكونات أساسية لضمان دقة التغذية. ومع مرور الوقت، تتآكل أسطح قضبان التوجيه، وتظهر خلوصات في صامولة اللولب. وتؤدي أطوال التغذية غير الدقيقة إلى انحراف موضع الثني، مما ينتج عنه بطبيعة الحال زاوية غير مركزية.
**طريقة الفحص:** استخدم مؤشر قياس قرصيًا لقياس مدى تطابق مسافة الحركة الفعلية لمحور التغذية مع القيمة المعروضة على النظام. وإذا تجاوز الانحراف النطاق المسموح به، فيلزم ضبط التحميل المسبق للولب أو استبدال المكونات المتآكلة.
**خلوص محور ذراع الثني**
يمكن أن تتسبب المحامل المتآكلة أو صامولة القفل المفكوكة على محور ذراع الثني في اهتزاز طفيف لذراع الثني أثناء عملية الثني. وقد تصل الماكينة إلى الزاوية المحددة في البرنامج، إلا أن الموضع الفعلي لذراع الثني قد يكون غير مركزي.
طريقة الفحص: بعد إيقاف الماكينة، ادفع ذراع الثني يدويًا للتحقق من وجود أي خلوص محوري أو شعاعي واضح. وفي حال وجود خلوص، يجب ضبط التحميل المسبق للمحمل أو استبدال المحمل.
ثانيًا: جوانب نظام التحكم
انحراف التغذية الراجعة من المشفر
إذا كان مشفر الزاوية مركبًا بشكل غير محكم أو تعرضت الإشارة للتداخل، فلن تتطابق تغذية الزاوية الراجعة التي يستقبلها النظام مع الزاوية الفعلية. فقد يعرض البرنامج ثنيًا بزاوية 90 درجة، بينما لا تتجاوز الزاوية الفعلية 89.5 درجة.
طريقة الفحص: اثنِ الأنبوب بزاوية معينة، ثم قِس الزاوية الفعلية باستخدام مقياس الزوايا وقارنها بالقراءة المعروضة على النظام. وإذا تجاوز الانحراف النطاق المسموح به، فتحقق من إحكام الوصلة الميكانيكية للمشفر ومن سلامة تدريع كابل الإشارة.
عدم تطابق معلمات نظام السيرفو
إذا تم ضبط كسب مشغل السيرفو أو زمن التسارع والتباطؤ أو غيرها من المعلمات بشكل غير صحيح، فقد يتجاوز ذراع الثني الموضع المطلوب أو يتوقف قبل الوصول إليه، مما يؤدي إلى انحراف الزاوية.
طريقة الفحص: راقب حركة ذراع الثني عند وصوله إلى الموضع المطلوب—هل يتوقف بسلاسة أم يظهر اهتزاز أو ارتداد واضح؟ إذا ظهرت أي حالة غير طبيعية، فيلزم إعادة ضبط معلمات السيرفو.
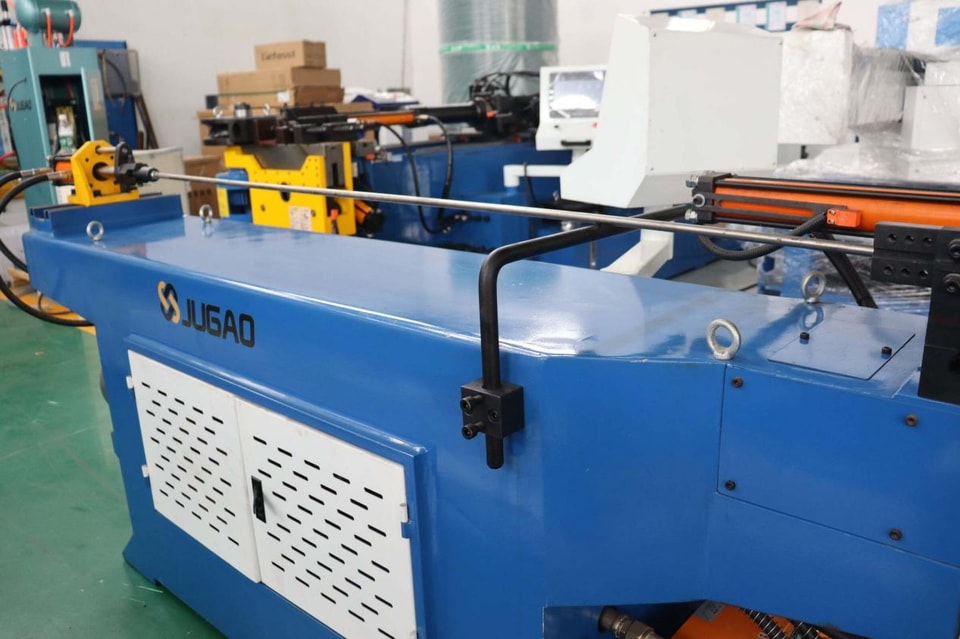
ثالثًا: مشكلات النظام الهيدروليكي
**عدم استقرار الضغط**
يتذبذب ضغط النظام الهيدروليكي، مما يؤدي إلى عدم اتساق قوة الثني. وفي الإجراء نفسه، يؤدي الضغط الأعلى إلى ثنية أكثر امتلاءً، بينما ينتج عن الضغط الأقل ثنية أقصر.
**طريقة الفحص:** راقب قراءة مقياس الضغط أثناء عملية الثني للتحقق من استقرارها. وإذا كانت التقلبات كبيرة، فتحقق من مستوى الزيت الهيدروليكي وجودته، وحالة صمام التنفيس، وطريقة عمل مضخة الزيت.
**التسرب الداخلي في الأسطوانة**
تؤدي موانع تسرب الأسطوانة المتآكلة إلى تسرب الزيت عالي الضغط من أحد جانبي المكبس إلى الجانب الآخر، مما يسبب عدم وصول قوة دفع كافية إلى ذراع الثني. وتؤدي قوة الثني غير الكافية بطبيعة الحال إلى صغر زاوية الثني.
**طريقة الفحص:** بعد الثني إلى الموضع المطلوب، حافظ على الضغط وراقب ما إذا كانت الزاوية تعود تدريجيًا إلى وضعها السابق. إذا كان الارتداد كبيرًا ولا يرتبط بارتداد المادة، فقد يشير ذلك إلى وجود تسرب داخلي في الأسطوانة.
رابعًا: المشكلات المتعلقة بالقالب
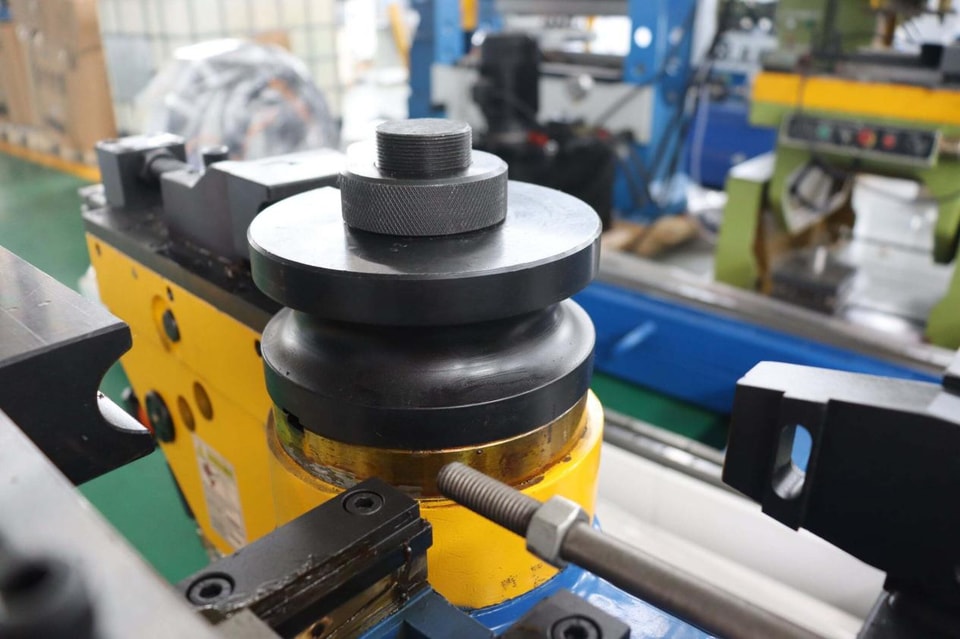
**تآكل قالب الثني**
بعد الاستخدام لفترة طويلة، تتآكل الأخاديد الموجودة في قالب الثني، مما يؤدي إلى عدم ملاءمة الأنبوب للقالب بشكل صحيح. وينتج عن ذلك انزلاق الأنبوب أثناء الثني وعدم استقرار الزوايا.
**طريقة الفحص:** افحص سطح التشغيل لأخاديد قالب الثني بحثًا عن علامات لامعة واضحة أو أخاديد ناتجة عن التآكل. وفي حال وجودها، يجب إصلاح القالب أو استبداله.
**انحراف موضع المِغزل**
يكون امتداد المِغزل غير دقيق، سواء كان متقدمًا أكثر من اللازم أو متراجعًا أكثر من اللازم. ويؤدي وضع الدعامة غير الصحيح إلى تغيير حالة تشوه الأنبوب والتسبب في انحرافات في الزاوية.
**طريقة الفحص:** تحقق من أن امتداد المِغزل يقع ضمن النطاق المحدد. وأعد التحقق من موضع المِغزل بعد كل تغيير في المواصفات أو القالب.
خامسًا: الترتيب المقترح لاستكشاف الأخطاء وإصلاحها
ابدأ بالفحوص الأسهل: تحقق أولًا من تركيب القالب بشكل صحيح ومن وضع المِغزل في الموضع الصحيح—فهذه أبسط الخطوات ولا تستغرق سوى بضع دقائق.
ثم تحقق من استقرار ضغط النظام الهيدروليكي ومن أن مستوى الزيت طبيعي. بعد ذلك، استخدم مقياسًا للزاوية للتحقق من تطابق زاوية الثني الفعلية مع القيمة المعروضة على النظام.
إذا كانت جميع الأمور المذكورة أعلاه طبيعية، فافحص الخلوص الميكانيكي ومعلمات المحرك المؤازر. إذ يتطلب هذان الإجراءان فكًا ميكانيكيًا وضبطًا للمعلمات، ولذلك يحتاجان إلى فنيين أكثر تخصصًا.
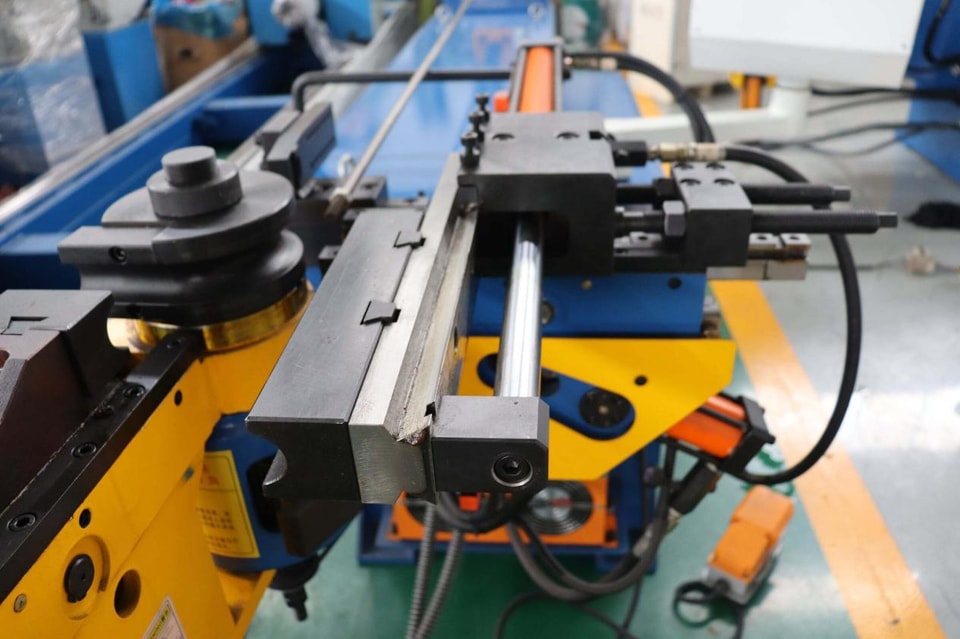
سادسًا: وضع معيار مرجعي للدقة
بعد إعداد معلمات ثني الأنابيب المطابقة للمواصفات بنجاح في كل مرة، سجّل البيانات التالية: مواصفات الأنبوب (المادة، القطر الخارجي، سُمك الجدار)، ونصف قطر الثني، والزاوية المضبوطة، وقيمة تعويض الارتداد، وسرعة الثني، وضغط التثبيت. وعند تنفيذ الثني بالمواصفات نفسها مرة أخرى، استخدم هذه المعلمات مباشرة، مما يوفر وقتًا كبيرًا كان سيُهدر في التجارب المتكررة.
إذا لاحظت تغيرًا تدريجيًا في الدقة، فراجع سجلات الصيانة لمعرفة المكوّن الذي يحتاج إلى الاستبدال.
عندما تواجه مشكلات في الدقة، من أين تبدأ عادةً عملية التحقق؟ شاركنا آراءك.