- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


كيفية حل المشكلات التي تواجه ثني مقاطع الألومنيوم؟
كيفية حل المشكلات التي تواجه ثني مقاطع الألومنيوم؟
المبدأ الأساسي لثني قطاعات الألومنيوم هو شد القطاع من طرفيه بواسطة المشابك، ثم تدويره حول قالب الثني. وتحت تأثير قوة الشد وعزم الثني، يتعرض القطاع لتشوه لدن ويتوافق تدريجيًا مع القالب للحصول على الشكل المطلوب.
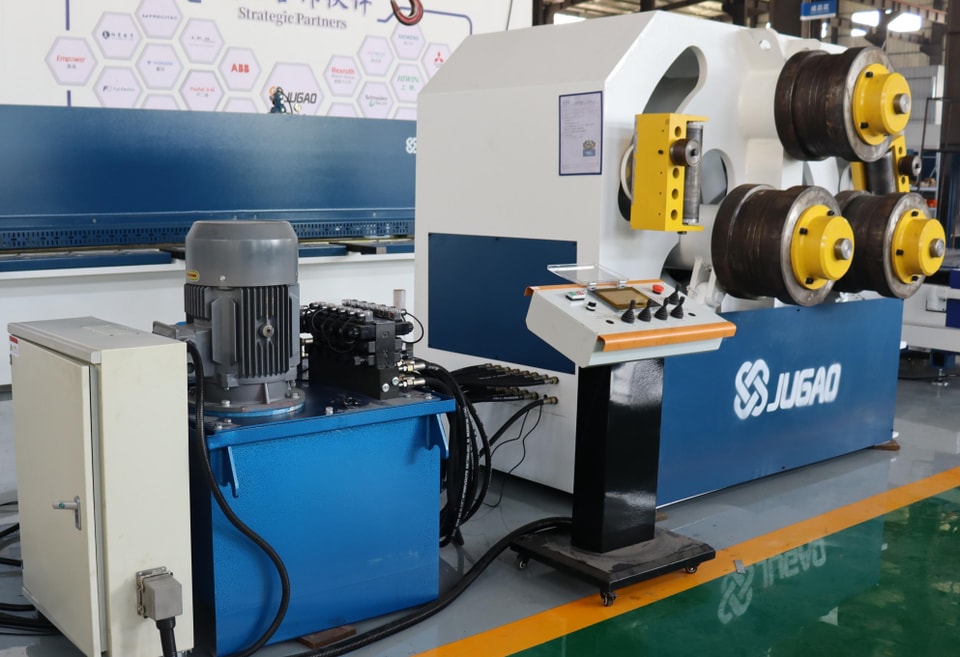
تتميز الأجزاء المثنية بنصف قطر انحناء كبير نسبيًا، وارتداد مرن كبير، وتغير في الانحناء على امتداد الاتجاه المحوري. ويُستخدم ثني قطاعات الألومنيوم على نطاق واسع في صناعات الطيران والسيارات والأبواب والنوافذ وواجهات المباني والسكك الحديدية عالية السرعة لتشكيل الأجزاء المنحنية، مثل هياكل جسم الطائرة، ودعامات الأجنحة وإطاراتها، وهياكل المباني المنحنية، والأبواب والنوافذ المنحنية، ومباني الواجهات، ومقدمات القطارات، ودعامات محيط الأسقف، وإطارات النوافذ، وغير ذلك.
تؤدي أجزاء قطاعات الألومنيوم المثنية دورًا مهمًا في إنتاج الآلات وفي قطاع البناء الحديث في بلدي. ومع الانتشار الواسع لاستخدام قطاعات الألومنيوم المثنية، تتزايد تدريجيًا المشكلات التي تظهر في إنتاج قطاعات الألومنيوم الصناعية. ولضمان مطابقة الأجزاء واستقرار الإنتاج، تبحث هذه الدراسة أساسًا في المشكلات الشائعة والحلول ذات الصلة بعملية ثني قطاعات الألومنيوم.
توجد مشكلات عديدة في عملية ثني قطاعات الألومنيوم، مما يؤثر بشدة في معدل مطابقة المنتجات وكفاءة الإنتاج. وفي الوقت نفسه، تؤثر تكاليف الإنتاج تأثيرًا كبيرًا في التشغيل والإنتاج الطبيعيين للمؤسسات. ونظرًا إلى الحاجة إلى تصنيع قطاعات الألومنيوم المثنية على نطاق صناعي، ومع مراعاة الوضع الحالي لهذه العملية، تحلل هذه الورقة بفاعلية المشكلات الشائعة في ثني قطاعات الألومنيوم وتقترح عدة تدابير تحسين ذات صلة، بهدف تقديم مرجع عملي وفعال لهذا المجال.
أولًا: المشكلات الحالية
(1) انحراف الشكل الخارجي
يشير الشكل الخارجي إلى مدى تطابق الشكل المتغير للقطاع بعد الثني مع قالب الشكل الخارجي أو قالب الفحص. وتتمثل العوامل الرئيسية المسببة لانحراف الشكل الخارجي فيما يلي:
① نصف قطر قالب الثني غير صحيح؛
عدم استقرار خصائص المواد بين دفعات القطاعات المبثوقة المختلفة، مما يؤدي إلى تفاوت الصلادة في المناطق المحلية لكل قطاع؛ ②
تفاوت مفرط في نصف قطر الثني؛ ③
عدم تجانس مساحة المقطع العرضي للقطاع. ④
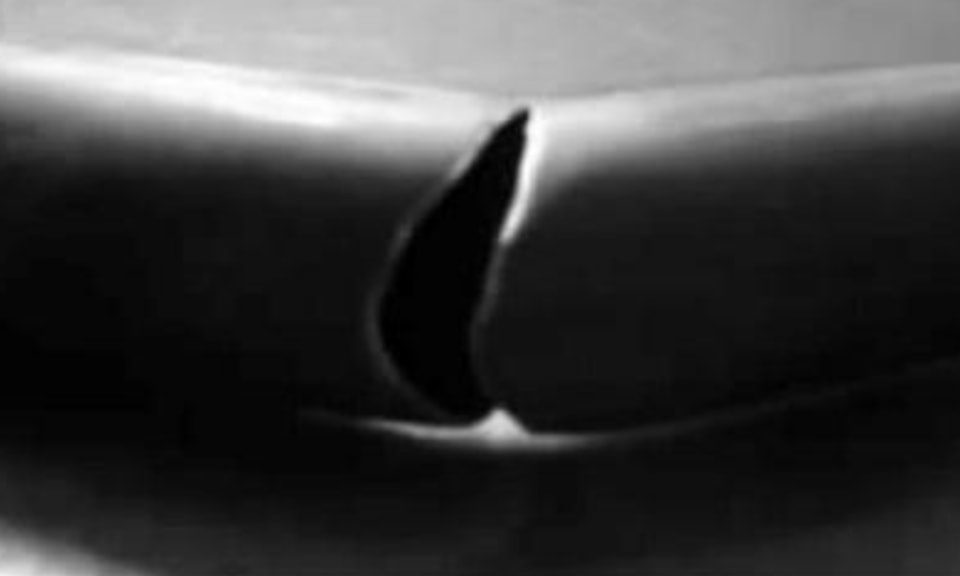
(2) عيوب السطح
تشمل عيوب السطح التشققات، وتجاعيد الانكماش، والانخفاضات السطحية، والهبوط الجانبي بعد الثني.
(3) الالتواء بعد الثني
تتمثل أسباب الالتواء بعد الثني فيما يلي:
1. قالب غير مستوٍ؛
2. قوة شد غير كافية؛
3. حشوات غير مناسبة؛
4. نصف قطر ثني صغير جدًا؛
5. عدم كفاية استواء المعدة نفسها.
(4) انحراف العمودية
تشير العمودية إلى الانحراف الزاوي بين مساحة المقطع العرضي للقطاع، العمودية على المرجع الأساسي (والعمودية على نصف قطر انحناء القالب)، ومنصة الفحص بعد الثني.
(5) السلامة في الإنتاج
تُعد السلامة قضية بالغة الأهمية في الإنتاج الصناعي. فأثناء ثني القطاعات، قد يحدث انكسار مفاجئ وارتداد إلى الخارج، مما يتسبب في تلف المعدات وإصابة العاملين، وقد يؤثر ذلك بشدة في تطور الشركة.
ثانيًا: الحلول
(1) ضبط انحناء الشكل الخارجي للقالب
استنادًا إلى التحليل النظري وحساب مقدار الارتداد المرن، تُحدَّد قيمة تقريبية مصححة من خلال اختبار الشد لتصحيح القالب، بما يضمن تطابق الشكل الخارجي للقطاع مع القالب أو قالب الفحص بعد الثني بأكبر قدر ممكن. ونظرًا إلى عدم استقرار القطاع، يمكن إجراء ثني زائد طفيف حسب الحاجة لإتاحة التصحيح لاحقًا.
أثناء تصنيع القالب، يجب مراعاة مساحة المقطع العرضي للقطاع وسُمك كل جزء من أجزائه.وبالنسبة إلى عدم تماثل مساحة المقطع العرضي للقطاع، يمكن معالجة الانحرافات الناتجة عن عدم توازن الإجهاد بين جانبي إغلاق القطاع وفتحه من خلال زيادة قوة الشد بشكل مناسب أثناء الشد المسبق.
(2) معالجة عيوب السطح
تنتج التشققات بعد ثني القطاع عن قوة شد مفرطة أو عن مشكلات في المادة نفسها. كما يؤدي عدم كفاية إغلاق حواف القطاع إلى الانكماش والتجعد. ويمكن معالجة ذلك باستبدال القطاع أو ضبط قوة الشد.
تظهر الانخفاضات السطحية غالبًا في القطاعات المجوفة. وقبل ثني هذه القطاعات، يجب ملء الأجزاء المجوفة المراد ثنيها بمادة حشو. ويمكن ملء التجاويف المفتوحة بألواح PP، بينما تُملأ التجاويف المغلقة عادةً بالرمل.
يمكن أن يؤدي ضبط خلوص القالب بما يتناسب مع مواضع الهبوط الجانبي وتغيير مادة القالب إلى منع خدش القطاع بفاعلية.
(3) معالجة الالتواء بعد الثني
تتمثل الأسباب الرئيسية للالتواء بعد الثني في عدم استواء القالب، وعدم كفاية قوة الشد، ووضع صفائح التعويض بشكل غير صحيح. لذلك، يمكن اعتماد الأساليب المناسبة لتحسين هذه المشكلة. بالإضافة إلى ذلك، تتطلب التشوهات الطفيفة الناتجة عن عدم استقرار المقاطع المبثوقة تصحيحًا بعد المعالجة.
(4) معالجة انحرافات التعامد
بعد الثني، تنتج انحرافات التعامد أيضًا عن عدم تماثل مساحات المقطع العرضي وعدم توازن الإجهاد بين جانبي الإغلاق والفتح في المقطع. ويمكن تحسين ذلك من خلال ضبط قالب الثني. كما تتطلب التشوهات الطفيفة الناتجة عن عدم استقرار المقاطع المبثوقة تصحيحًا بعد المعالجة.
(5) السلامة في الإنتاج
تُعد السلامة الأولوية الأولى في الإنتاج الصناعي. لذلك، ينبغي إضافة أجهزة حماية إلى طاولة تشغيل المقاطع أثناء الإنتاج، ووضع اللوائح المناسبة، وتدريب مشغلي المعدات تدريبًا فنيًا شاملًا. علاوة على ذلك، يُحظر منعًا باتًا على المشغلين الوقوف أمام المعدات أثناء شد المقاطع.
ثالثًا: الخلاصة
خلاصة القول، عند تصميم مساحة المقطع العرضي للمقاطع التي تتطلب الثني، ينبغي حساب قوة الاستطالة لكل جزء من أجزائها.وعند تصميم قوالب الثني، ينبغي أن تراعي المقاطع الصناعية المصنوعة من الألومنيوم تغيرات الارتداد المرن للانحناء والتشوه المسبق لإجراء التصحيح بعد المعالجة، وذلك لتقليل عبء أعمال التصحيح. وفي الإنتاج الدفعي، يُعد تقليل عبء أعمال التصحيح وضمان السلامة أثناء الإنتاج من الأولويات الأساسية لخفض التكاليف. وعند عدم استقرار المقاطع المبثوقة، قد تظهر بعض العيوب المحدودة، مثل انحراف المقطع، والالتواء المفرط، وزيادة انحراف التعامد. ويمكن تصحيح هذه العيوب ومعالجتها لاحقًا.