- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



كيفية استكشاف مشكلة الخبث في القطع بالليزر ومعالجتها بسرعة
كيفية استكشاف مشكلة الخبث في القطع بالليزر ومعالجتها بسرعة
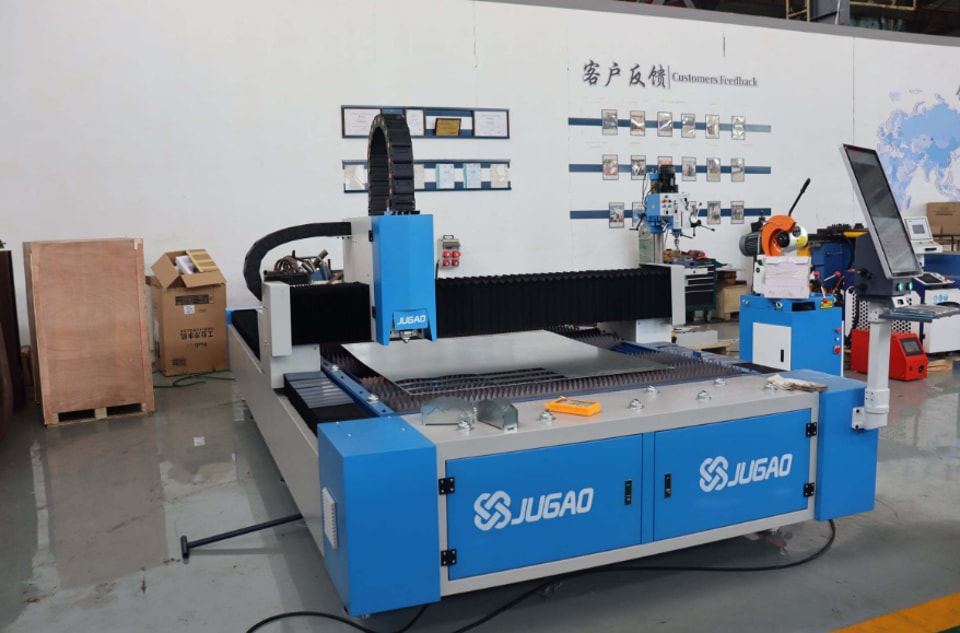
يُعد تراكم الخبث على القطع المشغولة بالليزر من أكثر مشكلات الجودة شيوعًا في عمليات القطع بالليزر. إذا كنت تواجه التصاق كميات كبيرة من الخبث بالجانب السفلي للقطعة، أو خشونة الحواف، أو الحاجة إلى وقت أطول للتنظيف بعد كل عملية، فأنت لست وحدك. ومن واقع خبرتي، ينتج هذا التراكم عادةً عن إعدادات قطع غير مناسبة، أو ضبط غير سليم للغاز المساعد، أو سوء حالة الفوهة، أو اتساخ المكونات البصرية. أشرح في هذا الدليل الأسباب الأكثر شيوعًا لخبث القطع بالليزر، وأقدم خطوات عملية لاستعادة القطع النظيف والدقيق ورفع كفاءة الإنتاج.
التعرّف على مشكلة خبث القطع بالليزر
ما المقصود بالخبث في القطع بالليزر؟
الخبث هو المعدن المنصهر الذي لا يُطرد بالكامل من شق القطع أثناء مرور الشعاع. وبدلًا من أن يجرفه الغاز المساعد، يبرد ويلتصق بالحافة السفلية للقطعة.
تشمل العلامات الشائعة ما يلي:
خشونة الحواف السفلية
تراكم كثيف للخبث
صعوبة تشطيب القطع
انخفاض جودة القطع
يساعد تحليل نوع الخبث ومظهره على تحديد السبب الحقيقي بسرعة أكبر.
لماذا يجب الاهتمام بتراكم الخبث؟
قد يؤدي تجاهل هذه المشكلة إلى عدة عواقب سلبية:
ارتفاع تكاليف الإنتاج
زيادة الوقت اللازم للتشطيب
فقدان دقة الأبعاد
استياء العملاء
انخفاض الإنتاج الإجمالي
تساعد معالجة المشكلة مبكرًا في الحفاظ على جودة قطع مستقرة.
أسباب ظهور الخبث الشائعة
ضبط سرعة القطع على قيمة غير مناسبة
تؤثر سرعة القطع بدرجة كبيرة في كمية الخبث المتكوّن.
إذا كانت السرعة منخفضة أكثر من اللازم:
تتراكم الحرارة باستمرار
تتكون كمية أكبر من المعدن المنصهر
تزداد كمية الخبث بشكل حاد
إذا كانت السرعة مرتفعة أكثر من اللازم:
قد لا تخترق الحزمة المادة بالكامل
لا يمكن طرد المعدن المنصهر على نحو سليم
لا يكتمل القطع ويتكوّن الخبث
العثور على سرعة القطع المناسبة هو الأساس.
ضغط غير مناسب للغاز المساعد
يعمل الغاز المساعد على إخراج المعدن المنصهر من منطقة القطع.
تنتج مشكلات الغاز عادةً عن:
انخفاض الضغط أكثر من اللازم
عدم استقرار تدفق الغاز
تلوث الغاز
اختيار نوع الغاز غير المناسب
يُعد انخفاض ضغط الغاز أكثر من اللازم أحد الأسباب الرئيسية لتراكم الخبث.
موضع بؤري غير صحيح
تحدد النقطة البؤرية موضع تركيز طاقة الحزمة.
قد يؤدي ضبط البؤرة على نحو غير صحيح إلى:
انصهار غير مكتمل
اتساع شق القطع
زيادة الخبث
انخفاض كفاءة القطع
يساعد ضبط البؤرة ومعايرتها بانتظام على تجنب هذه المشكلات.
فوهة متضررة أو متسخة
توجّه الفوهة الغاز المساعد إلى منطقة القطع.
قد تتسبب الفوهة المتضررة في:
عدم انتظام توزيع الغاز
اضطراب تدفق الهواء
ضعف فعالية إزالة الخبث
رداءة جودة الحواف
حتى العيب البسيط في الفوهة قد يسبب مشكلات حقيقية في القطع.
اتساخ العدسة الواقية
تقلل الأوساخ على العدسة من كمية طاقة الليزر التي تمر عبرها.
تشمل العلامات التي ينبغي الانتباه إليها:
انخفاض قدرة القطع
تراكم كثيف للخبث
حواف خشنة
تراكم حرارة زائدة
يُعد تنظيف العدسة بانتظام أمرًا ضروريًا للحفاظ على أداء القطع.
حالة سطح المادة
قد يعيق الصدأ والزيوت والطلاءات والأكسدة عملية القطع النظيف.
غالبًا ما تؤدي المواد المتسخة إلى:
زيادة الخبث
رداءة جودة الحواف
عدم استقرار عملية القطع
يؤدي تجهيز المادة قبل القطع إلى نتائج أفضل.
معالجة مشكلة الخبث خطوة بخطوة
الخطوة 1: افحص مظهر الخبث
أبدأ دائمًا بفحص الخبث نفسه عن قرب.
اطرح على نفسك الأسئلة التالية:
هل الخبث لين أم صلب؟
هل يتجمع في مواضع معينة؟
هل يظهر بانتظام على كامل اللوح؟
غالبًا ما يكشف مظهر الخبث عن مؤشرات مفيدة لمعرفة سبب المشكلة.
الخطوة 2: تأكد من معلمات القطع
افتح برنامج القطع وقارن إعداداته بالقيم الموصى بها.
تحقق من النقاط التالية:
قدرة الليزر
سرعة القطع
موضع البؤرة
إعدادات التردد
عدّل الإعدادات تدريجيًا، واختبر بعد كل تعديل.
الخطوة 3: راجع ضغط غاز المساعدة ونقاوته
تحقق مما يلي:
نوع الغاز
مستوى الضغط
استقرار التدفق
نقاء الغاز
تؤثر نقاوة النيتروجين بدرجة كبيرة في الحصول على قطوع نظيفة عند قطع الفولاذ المقاوم للصدأ.
الخطوة 4: افحص الفوهة
انزع الفوهة وافحصها بعناية.
تحقق من وجود:
التلف
تراكم الرذاذ المعدني
عدم المحاذاة
انسدادات
ركّب فوهة جديدة إذا لاحظت أي مشكلة.
الخطوة 5: امسح العدسة الواقية
افحص العدسة الواقية تحت إضاءة جيدة.
تحقق من وجود:
الغبار
بقايا الدخان
آثار الاحتراق
الخدوش
تسمح العدسة النظيفة بوصول أقصى قدر من طاقة الليزر إلى المادة.
الخطوة 6: قيّم جودة المواد
افحص الصفيحة قبل بدء القطع.
تحقق من وجود:
الصدأ
التلوث بالزيت
الأكسدة
الطلاءات السطحية
يسهم استخدام مواد نظيفة ومستوية إسهامًا كبيرًا في تحسين جودة القطع.
الصيانة الوقائية للحد من الخبث
أجرِ فحوصات يومية للماكينة
أوصي بفحص ما يلي قبل بدء الإنتاج:
حالة الفوهة
نظافة العدسات
ضغط الغاز
تشغيل نظام التبريد
تساعد الفحوصات اليومية على منع ظهور مشكلات جودة غير متوقعة.
حافظ على سلامة المكونات البصرية
نظّف المكونات البصرية بانتظام، بما في ذلك:
العدسات الواقية
عدسات التركيز
نوافذ الليزر
تُحسّن المكونات البصرية التي تُصان جيدًا كفاءة القطع وتحدّ من الخبث.
راقب نظام الغاز المساعد
افحص العناصر التالية باستمرار:
منظّمات الغاز
الخراطيم
الوصلات
المرشحات
إن انتظام تدفق الغاز هو ما يضمن إزالة الخبث بفعالية.
الأسئلة الشائعة
ما الأسباب الكامنة وراء معظم مشكلات الخبث في القطع بالليزر؟
تشمل الأسباب الشائعة ضبط سرعة القطع بشكل غير صحيح، وانخفاض ضغط الغاز المساعد، وسوء موضع البؤرة، وتلف الفوهة، واتساخ المكونات البصرية.
هل يمكن لانخفاض ضغط الغاز أن يؤدي إلى تراكم كثيف للخبث؟
نعم. عندما يكون ضغط الغاز المساعد منخفضًا جدًا، لا يُطرَد المعدن المنصهر بفعالية، فيتراكم الخبث على الجانب السفلي من القطعة.
كم مرة ينبغي فحص الفوهة؟
في أعمال الإنتاج بكميات كبيرة، أوصي بفحص الفوهة يوميًا واستبدالها فورًا عند اكتشاف تلف أو تلوث.
الخلاصة
غالبًا ما تشير مشكلة الخبث في القطع بالليزر إلى وجود خلل في إحدى خطوات العملية يحتاج إلى تصحيح. سواء كان السبب إعدادات القطع، أو ضغط الغاز المساعد، أو موضع البؤرة، أو حالة الفوهة، أو اتساخ المكونات البصرية، أو جودة المادة، فإن اتباع منهجية منظمة لاستكشاف المشكلة يساعد على تحديد السبب الجذري بسرعة. ومن خلال إجراء الفحوصات الدورية، والحفاظ على نظافة المكونات البصرية، وضبط إعدادات القطع، وضمان استقرار إمداد الغاز، يمكنك الحد من الخبث بوضوح والحصول على قطوع أنظف وأكثر دقة. إذا كنت بحاجة إلى مزيد من المساعدة في تحسين القطع بالليزر أو استكشاف الأعطال، فلا تتردد في التواصل مع الفريق الفني لدى JUGAO للحصول على دعم احترافي وإرشادات الخبراء.