- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



هل تهتز آلة ثني الأنابيب لديك بشكل غير طبيعي؟ لا تواصل العمل متجاهلًا ذلك—افحص هذه المواضع أولًا.
هل تهتز آلة ثني الأنابيب لديك بشكل غير طبيعي؟ لا تواصل العمل متجاهلًا ذلك—افحص هذه المواضع أولًا.
عندما تبدأ ماكينة ثني الأنابيب بالاهتزاز، يصبح إنجاز العمل شبه مستحيل. فتظهر على سطح الأنبوب أنماط تشبه «قشور السمك»، وتصبح زوايا الثني غير متناسقة، كما يتسارع تآكل قضبان التوجيه والمحامل. لقد’رأيت كثيرًا من المشغلين يحاولون معالجة الاهتزاز عبر تعديل السرعات أو تغيير الإعدادات باستمرار—دون جدوى. في الواقع، غالبًا ما يكمن السبب الجذري في أحد المجالات التالية.
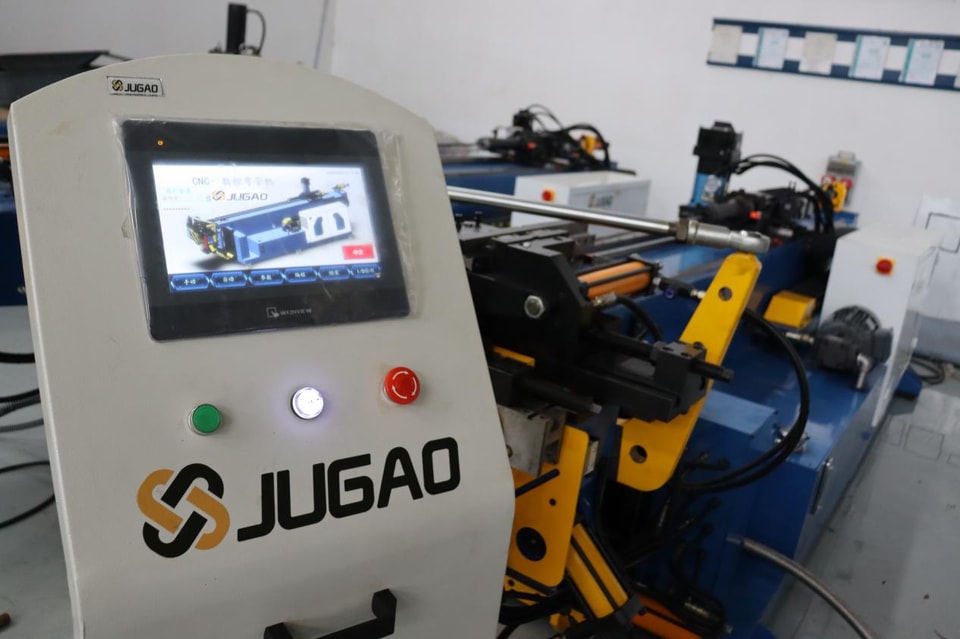
1. دخول الهواء إلى النظام الهيدروليكي
هذا هو السبب الأكثر شيوعًا للاهتزاز. إذا كان مستوى الزيت منخفضًا جدًا أو كان وصلة أنبوب السحب غير محكمة، فقد تسحب المضخة الهواء، ما يؤدي إلى تذبذب مؤشر مقياس الضغط واهتزاز ذراع الثني. كيف تشخّص ذلك؟ استمع إلى صوت «هسيس» صادر عن مضخة الزيت (التكهف)، وافحص زجاجة بيان مستوى الزيت بحثًا عن الرغوة. لمعالجة المشكلة، املأ خزان الزيت حتى المستوى المحدد، وافتح صمام تنفيس الهواء أعلى الأسطوانة الهيدروليكية، ثم شغّل الضغط وخفّضه عدة مرات لطرد الهواء. وافحص أيضًا وصلات أنبوب السحب للتأكد من إحكامها.
2. خلوص غير مناسب بين قالب منع التجاعيد وقالب الثني
إذا كان الخلوص كبيرًا جدًا، فقد يتحرك الأنبوب أو يرتطم بالقالب أثناء عملية الثني، ما يسبب الاهتزاز. لاختبار ذلك، أدخل ورقة بحجم A4 في الفجوة؛ ينبغي أن تدخل مع مقاومة طفيفة. يتيح الخلوص المثالي للقالب أن يستقر بإحكام على الأنبوب، مع السماح بحركته بسلاسة دون التصاق.
3. سرعة الثني مرتفعة جدًا
إذا ضُبطت سرعة الثني على مستوى مرتفع جدًا، فلن تتمكن المادة من التشوه بالسرعة الكافية لمواكبتها، ما يؤدي إلى حركة متقطعة أو ارتجاج ذراع الثني. جرّب خفض سرعة الثني إلى 30%––50% من قيمتها الاسمية؛ فإذا توقف الاهتزاز، فهذا هو السبب. ويكتسب ذلك أهمية خاصة عند تنفيذ الثنيات ذات أنصاف الأقطار الصغيرة، إذ يُفضّل استخدام سرعات أبطأ.
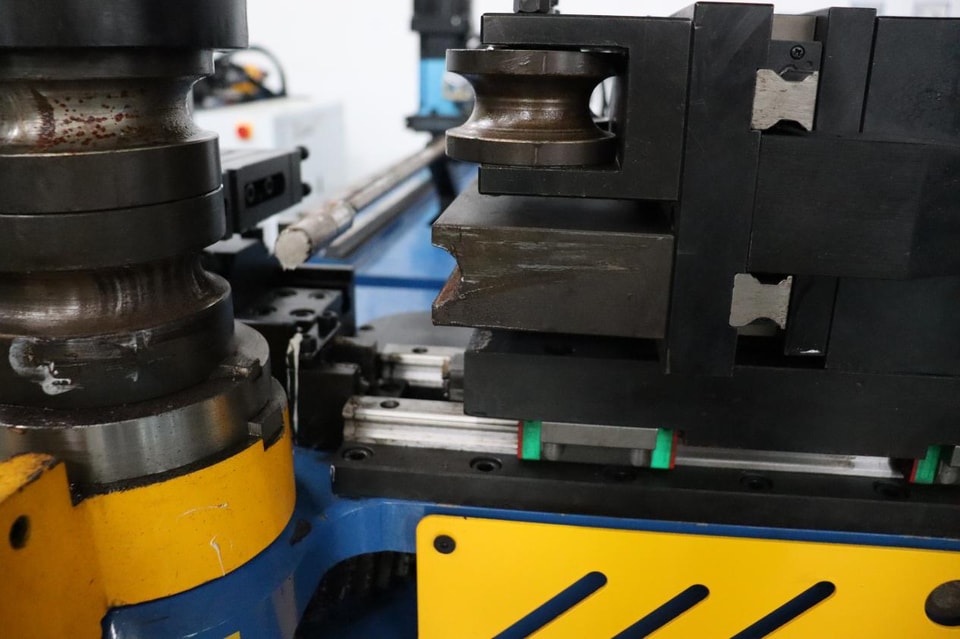
4. الوصلات الميكانيكية مرتخية
نظرًا إلى الاهتزاز المستمر أثناء التشغيل، فمن المحتم أن ترتخي مسامير آلة ثني الأنابيب بمرور الوقت. افحص وجود ارتخاء في صامولة قفل محور ذراع الثني الرئيسي، ووصلات المفاتيح بين التروس والأعمدة، وقارنات لوالب القيادة. يؤدي أي ارتخاء في هذه المواضع إلى نشوء فجوات، ما يسبب صدمات متكررة واهتزازًا. عند إيقاف الآلة، استخدم مفتاح ربط لفحص جميع المثبتات—وأولِ اهتمامًا خاصًا بقارنة المشفّر، إذ قد يؤدي أي ارتخاء فيها إلى انحراف زاوية الثني.
5. مسامير التثبيت غير محكمة أو الآلة غير مستوية
إذا لم تكن الآلة مستقرة، فسيهتز ذراع الثني حتمًا. استخدم ميزانًا مائيًا للتحقق من استواء هيكل الآلة. أحكم ربط مسامير التثبيت باستخدام مفتاح عزم؛ كما يمكن أن يكون وضع وسادات مطاطية لامتصاص الاهتزاز تحت الآلة فعالًا جدًا. إذا كانت الأرضية غير مستوية، فتأكد من تثبيت رقائق المعايرة بإحكام لتوفير قاعدة مستقرة.
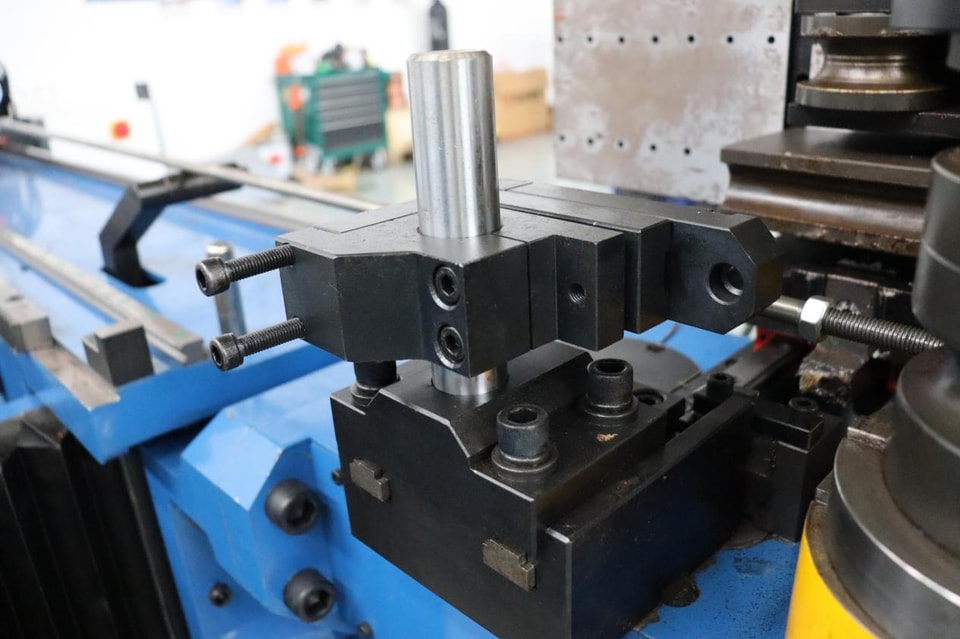
6. احتكاك شديد بين الماندريل والجدار الداخلي للأنبوب
إذا انحشر الرأس الكروي للماندريل أو امتد أكثر من اللازم وضغط بقوة على الجدار الداخلي للأنبوب، فسيسبب ذلك اهتزازًا دوريًا ناتجًا عن الاحتكاك أثناء الثني. تحقق من إمكانية دوران وصلة الماندريل بحرية، واضبط طول امتداده ليقف على بُعد 0.5––1.5 مم قبل نقطة التماس، واستخدم كمية أكبر من مادة التشحيم المخصصة لثني الأنابيب على الماندريل.
7. اهتزاز ناتج عن مضخة الزيت أو المحرك
قد يؤدي التآكل الشديد في مضخة الزيت أو تلف محمل المحرك إلى اهتزاز الآلة بأكملها. شغّل مضخة الزيت وحدها (من دون إجراء أي عملية ثني) واستمع إليها: إذا أصدرت المضخة نفسها صوت ارتطام معدني، أو أصدر المحرك طنينًا غير طبيعي، فمصدر المشكلة في وحدة القدرة.
تسلسل مقترح لاستكشاف الأعطال وإصلاحها: لا تبدأ بتفكيك المعدّة. جرّب أولًا خفض سرعة التشغيل (لاستبعاد المشكلات المرتبطة بالسرعة)→ ثم نفّس الهواء من النظام واضبط الضغط (لاستبعاد دخول الهواء إلى النظام الهيدروليكي)→ بعد ذلك، أحكم ربط جميع المسامير (لاستبعاد الارتخاء الميكانيكي)→ وأخيرًا، اضبط العدد والماندريل (لاستبعاد المشكلات المرتبطة بعملية التشغيل). باتباع هذه الخطوات، يمكنك تحديد أسباب معظم حالات الاهتزاز.
الاهتزاز بمثابة استغاثة من المعدّة. وإذا تجاهلته، فستتضرر التروس والمحامل وقضبان التوجيه. خصص نصف ساعة اليوم لمعرفة السبب الجذري للمشكلة، و’ستوفر على نفسك غدًا تكلفة استبدال المكونات الرئيسية.