- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


استكشاف سريع لأعطال ضغط غاز المساعدة في آلات القطع بالليزر من JUGAO
استكشاف سريع لأعطال ضغط غاز المساعدة في آلات القطع بالليزر من JUGAO
جدول المحتويات
1. الدور الحاسم لضغط الغاز في عمليات القطع بالليزر
2. الأسباب الجذرية الرئيسية لاضطرابات ضغط الغاز المساعد في أجهزة JUGAO
○ انخفاض ضغط الخرج من مصدر إمداد الغاز
○ تسرب في خطوط الغاز ووصلات التوصيل
○ انسداد عناصر مرشحات الغاز
○ تعطل صمامات تنظيم الضغط
○ انسداد جزئي في الفوهة أو قنوات تدفق الغاز الداخلية
3. إجراءات تشخيصية خطوة بخطوة لاستكشاف أعطال ضغط الغاز
○ الخطوة 1: فحص مصدر إمداد الغاز الأصلي
○ الخطوة 2: قراءة ومقارنة قراءات جميع مقاييس الضغط
○ الخطوة 3: إجراء اختبار شامل لتسربات إحكام النظام
○ الخطوة 4: فحص حالة تشغيل مرشحات الغاز
○ الخطوة 5: إجراء فحص بصري لفوهة القطع بالليزر
○ الخطوة 6: تقييم الأداء الفعلي لمنظمات الضغط
4. قواعد الصيانة الوقائية لضمان استقرار إمداد الغاز المساعد
○ إنشاء إجراءات عمل قياسية للفحص الدوري
○ تنفيذ استبدال خراطيش المرشح في الوقت المناسب
○ الحفاظ على نظافة فوهات القطع بشكل شامل
○ تتبع بيانات استهلاك الغاز في الوقت الفعلي
5. الأعراض التحذيرية الشائعة لأعطال ضغط الغاز
6. الأسئلة الفنية الشائعة
7. الخلاصة النهائية
يُعد اضطراب ضغط الغاز المساعد من الأعطال الشائعة التي تؤثر سلبًا في جودة التشطيب ومعدل إنتاج الورشة واستقرار التشغيل في آلات القطع بالليزر من JUGAO. وعند ملاحظة تراكم كثيف للخبث، أو عدم اختراق الصفائح بالكامل، أو خشونة أسطح شق القطع، أو تذبذب أداء القطع، فمن المرجح أن يكون السبب الأساسي هو عدم استقرار ضغط الغاز المساعد أو عدم كفايته. يوضح هذا الدليل الفني أساليب عملية لتشخيص الأعطال المرتبطة بالغاز في معدات الليزر من JUGAO، ويستعرض أبرز مصادر الأعطال، ويقدم حلولًا قابلة للتنفيذ لاستعادة قدرات التشغيل المثالية. وسواء كنت مشغلًا ميدانيًا أو فني صيانة أو مشرف إنتاج، فسيساعدك هذا الدليل على تقليل ساعات التوقف غير المخطط لها والحفاظ على جودة قطع متسقة في عمليات التصنيع اليومية.
الدور الحاسم لضغط الغاز في عمليات القطع بالليزر
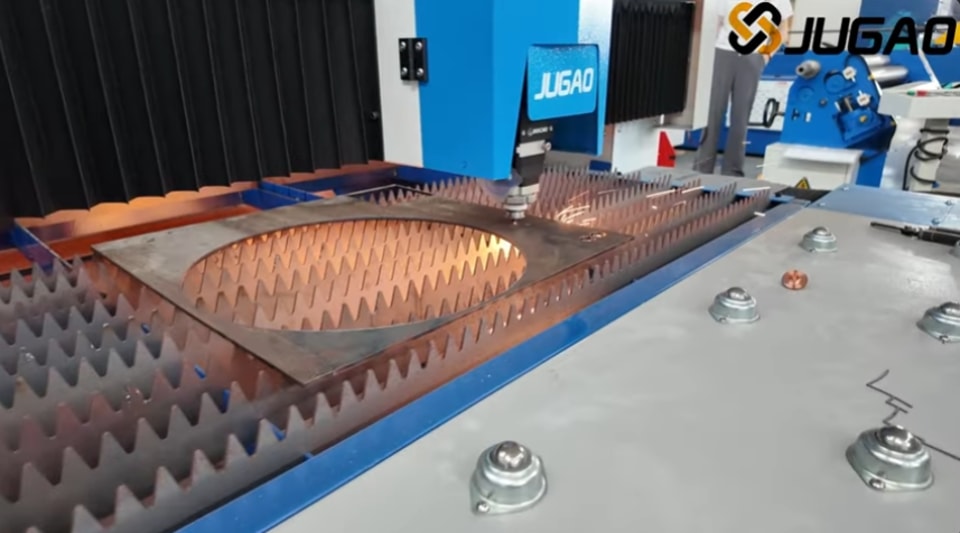
يؤدي غاز العملية المساعد عدة مهام أساسية أثناء القطع بالليزر، منها طرد المعدن المنصهر من شقوق القطع، وتبريد مناطق المعالجة المحلية ذات درجات الحرارة المرتفعة، وحماية العدسات البصرية الداخلية من التلوث بالمواد المتناثرة.
إذا انخفض ضغط الغاز عن الحد المحدد من المصنع، فستظهر سلسلة من عيوب المعالجة غير المرغوبة:
• تراكم كثيف للنتوءات والخبث على حواف قطعة العمل
• تعذر اختراق المادة بالكامل أثناء القطع
• ظهور آثار احتراق على مقاطع القطع العرضية
• انخفاض أقصى سرعة قطع يمكن تحقيقها
• تدهور اتساق أبعاد الأجزاء النهائية
• تلوث الفوهة ببقايا المعدن المنصهر بشكل متكرر
يساعد التعرف على هذه الأعراض التحذيرية الشائعة على وضع أساس متين لتشخيص أعطال ضغط الغاز بفعالية.
الأسباب الجذرية الرئيسية لاضطرابات ضغط الغاز المساعد في أجهزة JUGAO
انخفاض ضغط الخرج من مصدر إمداد الغاز
يكمن السبب الأكثر مباشرة في عدم كفاية ضغط الخرج عند طرف إمداد الغاز. فأسطوانات الغاز الفارغة، أو ضواغط الهواء المعطلة، أو وحدات توليد الغاز غير المستقرة، ستؤدي إلى خفض الضغط المتجه إلى آلة القطع بالليزر من JUGAO. وينبغي للفنيين التحقق من بيانات ضغط المصدر قبل فحص المكونات الموجودة في المراحل اللاحقة.
تسرب في خطوط الغاز ووصلات التوصيل
يؤدي تسرب الغاز إلى استهلاك الضغط قبل وصول تدفق الهواء إلى رأس القطع بالليزر.
تشمل المواقع الشائعة المعرضة للتسرب:
• وصلات الخراطيم المرنة
• مكوّنات وصلات سريعة الفك
• واجهات تركيب صمامات الملف اللولبي
• نقاط تركيب منظمات الضغط
• تجميعات مشعبات توزيع الغاز
حتى نقاط التسرب الصغيرة جدًا قد تُحدث آثارًا سلبية واضحة، لا سيما أثناء القطع بالضغط العالي.
انسداد عناصر مرشحات الغاز
صُممت مرشحات الغاز لاحتجاز الرطوبة ورذاذ الزيت والشوائب الصلبة داخل تيارات الغاز.
مع تراكم ساعات التشغيل، تنسد الأجزاء الداخلية للمرشح بالملوثات، مما يؤدي إلى زيادة مقاومة التدفق وفقدان الضغط. وتُعد خراطيش المرشح المتسخة من الأسباب الرئيسية لعدم استقرار إمداد غاز المساعدة.
تعطل صمامات تنظيم الضغط
تتولى منظمات الضغط ضبط ضغط الخرج المُغذّي لمعدات الليزر.
قد تظهر على منظم الضغط التالف الأعراض التالية:
• إخراج ضغط أقل من القيمة المستهدفة المحددة مسبقًا
• تذبذب واضح في الضغط أثناء دورات المعالجة
• عدم القدرة على الحفاظ على إعداد ضغط ثابت
يتطلب التذبذب الحاد في مقاييس الضغط فحصًا فوريًا لتجميعات منظم الضغط.
انسداد جزئي في الفوهة أو قنوات تدفق الغاز الداخلية
قد تؤدي الخبث المنصهر المتطاير وبقايا المعادن إلى انسداد جزئي لفتحات الفوهة أو ممرات الغاز الداخلية.
في هذه الحالة، تبدو قراءة ضغط الدخول طبيعية، إلا أن التدفق الفعلي الفعّال للغاز والضغط المؤثر في منطقة القطع يصبحان غير كافيين.
إجراءات تشخيصية خطوة بخطوة لاستكشاف أعطال ضغط الغاز
الخطوة 1: فحص مصدر إمداد الغاز الأصلي
ابدأ التشخيص من مصدر إمداد الغاز.
بالنسبة إلى نظام إمداد الغاز المعتمد على الأسطوانات:
• تأكد من الضغط المتبقي داخل أسطوانات الغاز
• تحقق من حالة فتح أو إغلاق صمامات الأسطوانات
• استبعد احتمال قرب نفاد أسطوانات الغاز
بالنسبة إلى مولدات الغاز أو ضواغط الهواء الموجودة في الموقع:
• تحقق من ضغط التشغيل الفعلي في الوقت الفعلي
• راقب ما إذا ظهرت أي إشارة إنذار
• تأكد من استقرار تدفق الغاز المستمر
سجّل جميع قراءات الضغط لإجراء تحليل مقارن لاحقًا.
الخطوة 2: قراءة ومقارنة قراءات جميع مقاييس الضغط
افحص كل مقياس ضغط موزع على امتداد خط أنابيب إمداد الغاز بالكامل.
أجرِ مقارنة بين:
• قيمة الضغط الأولية عند مصدر الغاز
• ضغط الخرج بعد منظم الضغط
• ضغط الدخول المستلم في آلة الليزر من JUGAO
يشير الانخفاض الكبير في الضغط بين نقطتي القياس إلى وجود انسداد في التدفق أو تسرب للغاز داخل هذا الجزء من خط الأنابيب.
الخطوة 3: إجراء اختبار شامل لتسربات إحكام النظام
استخدم سائلًا للكشف عن التسرب أو جهازًا إلكترونيًا احترافيًا للكشف عنه.
ركّز الفحص على المواضع التالية:
• الوصلات الملولبة للأنابيب
• مواضع توصيل الخراطيم المرنة
• التركيبات المثبتة على منظمات الضغط
• تجميعات مجموعة صمامات الملف اللولبي
أصلح جميع نقاط التسرب المكتشفة قبل الانتقال إلى خطوات التشخيص التالية.
الخطوة 4: فحص حالة تشغيل مرشحات الغاز
فكّ وحدات مرشح الغاز لإجراء فحص مادي.
تحقق من الحالات التالية:
• تراكم الغبار والجسيمات داخل مبيت الفلتر
• تلوث ناتج عن تكاثف الرطوبة
• رواسب متبقية من بقع الزيت
استبدل عناصر الفلتر المسدودة وفقًا لمتطلبات الصيانة الرسمية لشركة JUGAO.
الخطوة 5: إجراء فحص بصري لفوهة القطع بالليزر
تؤدي الفوهة التالفة أو شديدة التلوث إلى تشويه نمط تدفق الغاز.
افحص ما يلي:
• تناثر متصلب ملتصق بفتحة الفوهة
• تشوه طرف الفوهة
• تآكل سطحي شديد
• انسداد جزئي في الفتحة
نفّذ عملية التنظيف أو ركّب فوهة أصلية جديدة من JUGAO حسب الحاجة.
الخطوة 6: تقييم الأداء الفعلي لمنظمات الضغط
أدر مقبض ضبط منظم الضغط قليلًا وراقب التغير في مقياس الضغط.
يجب أن يتميز منظم الضغط الذي يعمل بكفاءة بالخصائص التالية:
• استجابة سلسة للضبط اليدوي
• الحفاظ على استقرار ضغط الخرج في ظروف التشغيل الديناميكية
• استعادة استقرار الضغط بسرعة بعد تغير معدل التدفق
استبدل مكونات المنظم المعيبة إذا تعذر الحفاظ على استقرار الضغط.
قواعد الصيانة الوقائية لضمان استقرار إمداد الغاز المساعد
إنشاء إجراءات عمل قياسية للفحص الدوري
يوصى بشدة بفحص مكونات نظام الغاز أسبوعيًا.
يشمل نطاق الفحص ما يلي:
• حالة تشغيل مقياس الضغط
• أداء تشغيل منظم الضغط
• تراكم الأوساخ داخل مكونات الفلتر
• درجة تقادم خراطيم الغاز
• حالة فتح وإغلاق الصمامات المختلفة
يساعد الفحص الدوري على اكتشاف المخاطر المحتملة قبل وقت طويل من تأثيرها في الإنتاج الفعلي.
تنفيذ استبدال خراطيش المرشح في الوقت المناسب
ينتج عدد كبير من أعطال ضغط الغاز عن إهمال صيانة الفلاتر.
اتبع دورات الاستبدال التي توصي بها JUGAO واحتفظ بمخزون كافٍ من عناصر الفلتر الاحتياطية.
الحفاظ على نظافة فوهات القطع بشكل شامل
نفّذ تنظيف الفوهة في بداية كل وردية إنتاج ونهايتها.
تضمن مكونات الفوهة النظيفة تدفقًا ثابتًا للغاز ونتائج قطع موثوقة.
تتبع بيانات استهلاك الغاز في الوقت الفعلي
يشير الارتفاع المفاجئ في استهلاك الغاز عادةً إلى تسرب خفي أو تدهور في أداء النظام. ويساعد تسجيل اتجاهات استهلاك الغاز على اكتشاف الأعطال الناشئة مبكرًا.
الأعراض التحذيرية الشائعة لأعطال ضغط الغاز
انتبه إلى هذه المظاهر غير الطبيعية الشائعة:
• حواف قطع خشنة وغير متساوية
• تكوّن كثيف للخبث والنتوءات
• تعذر قطع قطعة العمل بالكامل
• انخفاض الحد الأقصى لسرعة التغذية أثناء القطع
• تلوث الفوهة بشكل متكرر جدًا
• يُصدر النظام رسائل إنذار مرتبطة بضغط الغاز
• عدم استقرار جودة المعالجة بين قطع العمل في الدفعة نفسها
يمكن أن يساعد التعرف المبكر على هذه العلامات في تجنب حالات توقف الإنتاج المكلفة.
الأسئلة الفنية الشائعة
السؤال الأول: ما العطل الأكثر شيوعًا في أنظمة ضغط غاز القطع بالليزر؟
تتمثل المشكلات الأكثر شيوعًا في انخفاض ضغط غاز المساعدة الفعلي نتيجة تسرّب خطوط الأنابيب، وانسداد خراطيش الفلترة، وتعطّل منظمات الضغط.
س2: هل يؤثر انخفاض ضغط غاز المساعدة سلبًا في جودة القطع؟
بالتأكيد. يؤدي انخفاض ضغط الغاز إلى ظهور نتوءات، وعدم اكتمال اختراق القطع، وضعف تشطيب الحواف، وانخفاض الكفاءة الإجمالية للإنتاج.
س3: ما تكرار الفحص الموصى به لنظام إمداد الغاز بالكامل؟
أجرِ فحصًا موضعيًا أسبوعيًا، ونفّذ صيانة شاملة للنظام كل شهر. واضبط الفاصل الزمني بما يتناسب مع حجم التشغيل اليومي الفعلي لآلة القطع بالليزر من JUGAO.
الخلاصة النهائية
يساهم التشخيص السريع لاضطرابات ضغط غاز المساعدة بدور حاسم في الحفاظ على جودة تشطيب القطع، والقدرة الإنتاجية، وموثوقية معدات القطع بالليزر من JUGAO. ومن خلال إجراء فحص منهجي يشمل مصدر الغاز، ومقاييس الضغط، والمنظمات، والمرشحات، وخطوط الأنابيب، والفوهات، يستطيع موظفو الصيانة تحديد الأسباب الجذرية واستعادة الأداء الطبيعي للنظام مع الحد الأدنى من توقف الإنتاج.
يمثل الفحص الدوري والصيانة الوقائية الاستباقية أفضل وسيلة لمنع الأعطال المرتبطة بضغط الغاز من تعطيل عمليات التصنيع. وإذا واجهت أعطالًا مستمرة في نظام الغاز وتحتاج إلى موارد فنية متخصصة، فلا تتردد في التواصل مع فريق الدعم الفني لدى JUGAO للحصول على استشارة متخصصة وإرشادات لاستكشاف الأعطال وإصلاحها.