- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


تقنيات درفلة الأشكال المخروطية
تقنيات درفلة الأشكال المخروطية
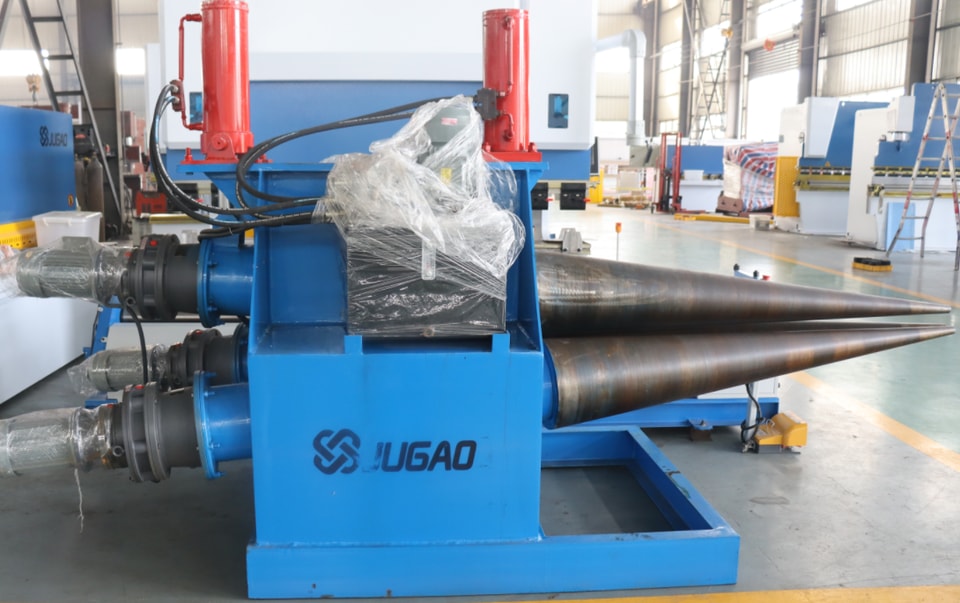
يشير درفلة الأشكال المخروطية عادةً إلى عملية تشكيل الصفائح المعدنية بشكل مخروطي. وفيما يلي بعض التقنيات ذات الصلة:
أولًا: مرحلة تجهيز المواد
القياس والحساب الدقيقان
- قبل درفلة قطعة عمل مخروطية، من الضروري قياس جميع المعلمات المطلوبة وحسابها بدقة. أولًا، حدد قطر الطرف الكبير وقطر الطرف الصغير وارتفاع المخروط. تؤثر هذه البيانات مباشرةً في أبعاد قص الصفائح المعدنية اللاحقة وعملية الدرفلة.
- على سبيل المثال، بالنسبة إلى أسطوانة مخروطية ذات حجم محدد، يمكن حساب نصف القطر والزاوية المركزية للقطاع المفرود باستخدام الصيغ الرياضية المناسبة للمخاريط. وتساعد الحسابات الدقيقة على تقليل هدر المواد والأخطاء في مراحل المعالجة اللاحقة.
الصيغ هي: نصف قطر القطاع R = الجذر التربيعي لـ (نصف قطر الطرف الكبير²+ ارتفاع المخروط²)، والزاوية المركزيةα= 360° ×(قطر الطرف الكبير - قطر الطرف الصغير)÷ (قطر الطرف الكبير× π).
اختيار الصفائح المعدنية المناسبة
- اختر مادة الصفيحة المعدنية وسماكتها بما يتناسب مع عوامل مثل بيئة العمل ومتطلبات المتانة وتكلفة قطعة العمل المخروطية. تختلف الخصائص الميكانيكية وخصائص المعالجة من مادة إلى أخرى. - فعلى سبيل المثال، إذا كانت قطعة العمل المخروطية مصممة لتحمل ضغط أو صدمات كبيرة، فقد يكون من الضروري استخدام فولاذ عالي المتانة؛ أما إذا كان الوزن عاملاً حاسماً، فيمكن استخدام مواد خفيفة مثل سبائك الألومنيوم. وفي الوقت نفسه، يجب تحديد سماكة الصفيحة المعدنية بناءً على المتانة والصلابة المطلوبتين؛ إذ تؤدي السماكة الزائدة إلى زيادة التكلفة وصعوبة المعالجة، بينما قد لا تفي السماكة غير الكافية بمتطلبات الاستخدام.
- علاوة على ذلك، يجب الانتباه إلى جودة سطح الصفيحة المعدنية، وتجنب الخدوش والانبعاجات والعيوب الأخرى التي قد تؤثر في مظهر وجودة قطعة العمل المخروطية المدرفلة.
ثانياً: مرحلة الدرفلة
ضبط القالب والمعدات
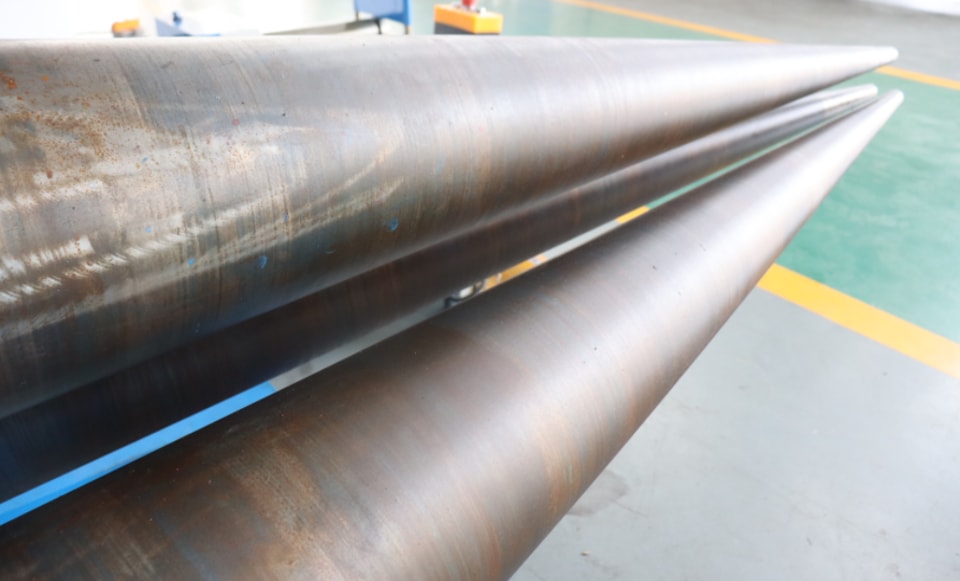
- اختر آلة درفلة الصفائح والقوالب المناسبة لها. يؤثر قطر الأسطوانات والمسافة بينها وحالة أسطحها في نتيجة الدرفلة. وقد تتطلب درفلة الأشكال المخروطية آلة درفلة مزودة بقوالب مخروطية أو بمسافة قابلة للضبط بين الأسطوانات.
- قبل بدء الدرفلة، يجب ضبط آلة درفلة الصفائح بعناية لضمان توازي محاور جميع الأسطوانات، وسلاسة التشغيل، وتوزيع ضغط الدرفلة بالتساوي. وفي الوقت نفسه، اضبط سرعة الدرفلة والضغط وفقاً لحجم قطعة العمل المخروطية وسماكة الصفيحة المعدنية.
- فعلى سبيل المثال، بالنسبة إلى الصفائح السميكة، ينبغي خفض سرعة الدرفلة بشكل مناسب لمنع التشقق أو التشوه الناتج عن عدم انتظام الإجهاد أثناء الدرفلة؛ أما الصفائح الرقيقة فتحتاج إلى ضغط أقل لتجنب التشوه المفرط.
طريقة الدرفلة التدريجية
- عند درفلة شكل مخروطي، ينبغي استخدام طريقة الدرفلة التدريجية. ابدأ بإدخال أحد طرفي الصفيحة في آلة الدرفلة وتشكيله تدريجياً على هيئة قوس صغير. ثم حرّك الصفيحة إلى الأمام تدريجياً مع زيادة القوس حتى يتشكل مخروط كامل.
- أثناء عملية الدرفلة، راقب تشوه الصفيحة بعناية واضبط الضغط وسرعة الدرفلة حسب الحاجة. وإذا ظهرت مشكلات مثل الالتواء أو التجعد أو التشوه الموضعي المفرط، فأوقف الدرفلة فوراً، وحلّل السبب، ثم أجرِ التعديلات اللازمة.
- فعلى سبيل المثال، قد يحدث التجعد بسبب زيادة سرعة الدرفلة أو الضغط. ويمكن خفض سرعة الدرفلة والضغط بشكل مناسب، أو استخدام أدوات مساعدة لتصحيح المناطق المتجعدة.
التحكم في دقة الدرفلة
- لضمان دقة أبعاد وشكل قطعة العمل المخروطية، يلزم إجراء القياس والمراقبة في الوقت الفعلي أثناء عملية الدرفلة. ويمكن استخدام أدوات القياس، مثل الفرجار ومقاييس الزوايا، لقياس قطر المخروط وزواياه والتأكد من مطابقتها لمتطلبات التصميم.
- بالنسبة إلى بعض قطع العمل المخروطية ذات متطلبات الدقة العالية، قد يلزم إجراء عدة قياسات وتعديلات أثناء الدرفلة. فعلى سبيل المثال، إذا كانت سماحات قطري الطرفين الكبير والصغير للمخروط ضيقة، فيمكن إيقاف الدرفلة مؤقتاً بعد الوصول إلى نقطة معينة لقياس القطر، ثم إجراء تعديلات دقيقة بناءً على نتائج القياس، ومتابعة الدرفلة بعد ذلك.
- بالإضافة إلى ذلك، يجب الانتباه إلى استقامة المولد واستواء سطح المخروط. ويمكن التحقق من ذلك بصرياً وباستخدام أدوات مثل المساطر، مع تصحيح أي انحرافات على الفور.
ثالثاً: مرحلة المعالجة اللاحقة
معالجة اللحام والوصل
- إذا كانت قطعة العمل المخروطية مكوّنة من عدة أجزاء من الصفائح المعدنية، فيلزم إجراء اللحام بالشكل المناسب. وقبل اللحام، تأكد من محاذاة أجزاء الوصل في الصفائح المعدنية ومن uniformity فجوات اللحام.
- اختر طرق ومواد اللحام المناسبة، وحدد معايير اللحام مثل تيار اللحام والجهد وسرعة اللحام بناءً على مادة الصفيحة وسماكتها. وأثناء اللحام، انتبه إلى التحكم في تشوه اللحام، واتبع تسلسلاً وإجراءات مناسبة مثل اللحام على مراحل واللحام المتماثل.
- فعلى سبيل المثال، يمكن إجراء التسخين المسبق للصفائح السميكة لتقليل إجهاد اللحام والتشوه. وبعد اللحام، يجب تجليخ خط اللحام وفحصه للتأكد من استيفاء جودة اللحام للمتطلبات.
التشكيل والتقويم
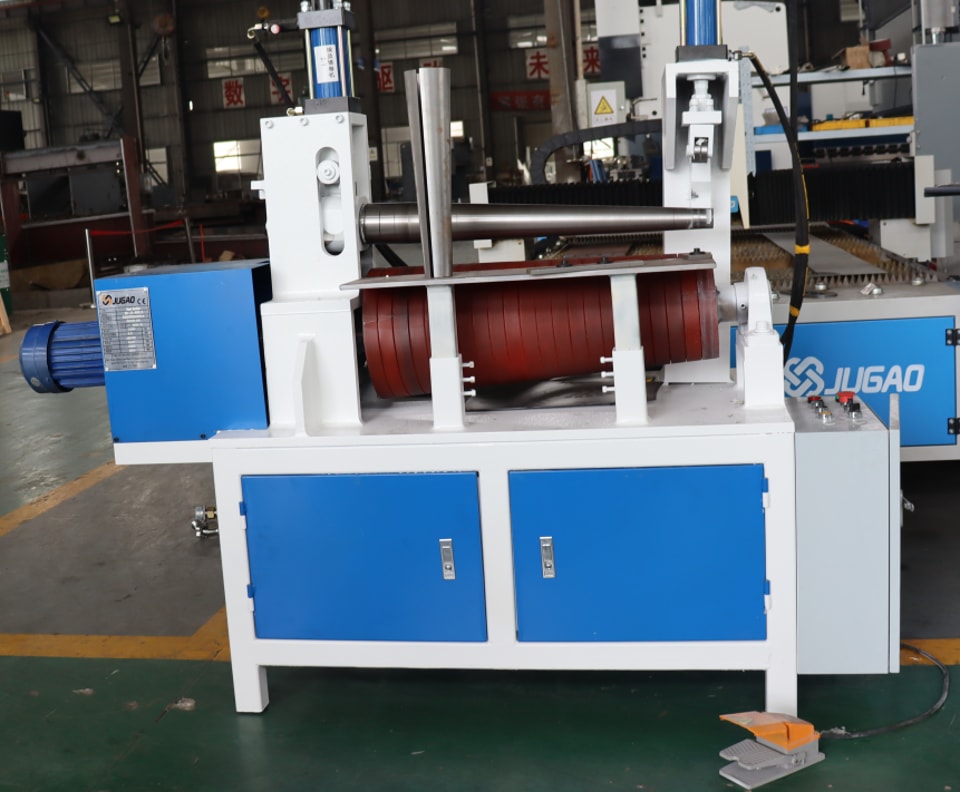
- بعد الدرفلة، قد تظهر على قطعة العمل المخروطية بعض التشوهات الطفيفة أو الانحرافات في الأبعاد، مما يستلزم إجراء التشكيل والتقويم. ويمكن استخدام أدوات مثل المكابس والرافعات لتشكيل قطعة العمل المخروطية موضعياً أو بالكامل.
- لمعالجة انحرافات القطر، يمكن تطبيق ضغط مناسب على المناطق ذات الأقطار الأكبر أو الأصغر لإجراء الضبط؛ أما الانحرافات الزاوية، فيمكن تصحيحها باستخدام التسخين، مع الحرص على التحكم في درجة حرارة التسخين ومدته لتجنب التأثيرات السلبية في خصائص المادة.
- بالإضافة إلى ذلك، يمكن استخدام قوالب الفحص للتحقق من شكل قطعة العمل المخروطية والتأكد من توافقها مع متطلبات التصميم. وأثناء عملية التشكيل والتقويم، يجب الانتباه إلى قوة التشغيل وطريقته لتجنب التسبب في أضرار أو تشوهات جديدة.