- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


ما أسباب انحراف زاوية ثني الأنابيب؟
ما أسباب انحراف زاوية ثني الأنابيب؟
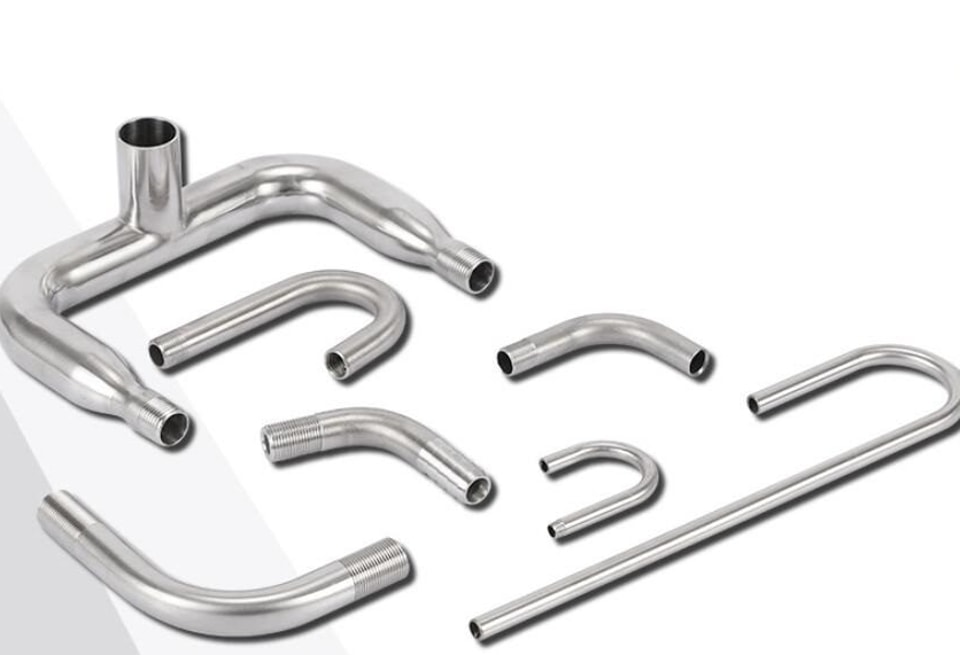
يُعد انحراف الزاوية أثناء ثني الأنابيب المشكلة الأكثر شيوعًا وإزعاجًا في عمليات ثني الأنابيب. لم يُعدّل البرنامج، ولم يتغير القالب، وكانت الدفعة السابقة جيدة، لكن زاوية هذه الدفعة غير صحيحة. وغالبًا لا يكون السبب عطلًا في الآلة، بل تغيّر بعض العمليات بشكل طفيف.
فيما يلي، سأوضح الأسباب الرئيسية لانحراف الزاوية حسب كل نظام، وأقدم اتجاهات استكشاف الأخطاء وإصلاحها المناسبة.
أولًا: مشكلات معايرة الآلة
بمرور الوقت، تتعرض آلات ثني الأنابيب لإزاحات طفيفة في الأجزاء الميكانيكية. وتؤدي التغيرات في موضع قالب الثني، ونقطة الصفر للمقياس الخلفي، والنقاط المرجعية لكل محور إلى تغيير زاوية الثني بشكل طبيعي.
تُعد المعايرة المنتظمة أمرًا أساسيًا. استخدم مقياس زوايا أو عينات قياسية للتحقق من تطابق زاوية الثني الفعلية للآلة مع القيمة المحددة، وصحح أي انحرافات فورًا. ينبغي إجراء المعايرة بعد تغيير القالب، أو إجراء إصلاحات شاملة، أو عند اكتشاف حالات شاذة في الزاوية.
ثانيًا: عدم اتساق خصائص المواد
قد تختلف الأنابيب ذات المواصفات نفسها بين الدفعات. وتؤثر التغيرات في معايير مثل تفاوت سُمك الجدار، ومقاومة الخضوع، وصلادة السطح في الارتداد المرن أثناء الثني. وحتى عند استخدام الفولاذ نفسه من درجة 20#، قد يختلف الارتداد المرن بمقدار 0.5° إلى 1° بين الدفعات.
ينبغي الاحتفاظ بسجلات الدفعات عند وصول المواد. وبعد تغيير الدفعة، أجرِ اختبار ثني لعدد قليل من الأنابيب للتأكد من استقرار الزاوية قبل بدء الإنتاج الكمي. لا تفترض إمكانية تطبيق معايير الدفعة السابقة مباشرةً على الدفعة التالية.
ثالثًا: تآكل القالب
قوالب الثني، وقوالب التثبيت، والقلوب الداخلية—المكوّنات التي تلامس الأنبوب مباشرةً—تتعرض للتآكل بمرور الوقت. ويؤدي التآكل إلى تقليل دقة تموضع الأنبوب داخل القالب، والتسبب في توزيع غير متساوٍ لقوة التثبيت، وتغيير حالة الإجهاد أثناء الثني، وبالتالي حدوث انحراف في الزاوية.
افحص سطح العمل للقالب بانتظام. وتحقق من وجود خشونة في الأخاديد، أو علامات تآكل واضحة على السطح، وما إذا كان رأس الكرة للقلب الداخلي لا يزال محتفظًا بشكله الصحيح. أصلح أو استبدل أي أجزاء متآكلة فورًا، ولا تنتظر حتى تنحرف الزاوية بشكل ملحوظ قبل معالجة المشكلة.
رابعًا: الإعداد غير الصحيح لمعايير الثني
تمنع سرعة الثني المفرطة المادة من التشوه بشكل متساوٍ، مما قد يؤدي إلى زاوية أكبر أو أصغر من المطلوب. وتؤدي قوة التثبيت غير الكافية إلى انزلاق الأنبوب، وبالتالي انخفاض الزاوية. كما قد تؤدي إعدادات الضغط المرتفعة جدًا إلى تسطيح الأنبوب، مما يسبب انحرافًا في الزاوية.
يجب ضبط المعايير استنادًا إلى مواصفات المادة، وقطر الأنبوب، وسُمك الجدار، مع مراعاة نتائج تجارب الثني الفعلية. سجّل تركيبات المعايير الخاصة بكل مواصفة للرجوع إليها مباشرةً عند إعادة تصنيع المواصفة نفسها، مما يقلل عدد محاولات التجربة والخطأ المتكررة.
ثامنًا: الترتيب المقترح لاستكشاف الأخطاء وإصلاحها
أولًا، تأكد من حالة معايرة الآلة، بما في ذلك النقاط المرجعية لكل محور وموضع تركيب القالب؛ ثم افحص تآكل سطح العمل للقالب؛ بعد ذلك، تحقق مما إذا كانت دفعة المادة الحالية تختلف عن الدفعات السابقة؛ ثم تأكد من ملاءمة إعدادات معايير الثني؛ وأخيرًا، انظر فيما إذا كانت هناك حاجة إلى ضبط تعويض الارتداد المرن.
إذا كانت جميع العوامل المذكورة أعلاه طبيعية، لكن الزاوية لا تزال تنحرف، فضع في اعتبارك عوامل درجة الحرارة واستقرار ضغط النظام الهيدروليكي.
تختلف خصائص الانحرافات الناتجة عن أسباب مختلفة. فعادةً ما تكون انحرافات الآلة مستقرة في اتجاه واحد، بينما قد تؤدي اختلافات المواد إلى تغيرات مفاجئة بعد تغيير الدفعة، وتتسبب تأثيرات درجة الحرارة في انجراف تدريجي مع استمرار التشغيل. ويمكن أن تساعد ملاحظة هذه الخصائص في تضييق نطاق استكشاف الأخطاء والعثور على السبب بسرعة أكبر.
عند مواجهة انحرافات في الزاوية أثناء الإنتاج، من أي اتجاه تبدأ عادةً في استكشاف الأخطاء وإصلاحها؟