- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



ما أساسيات القطع بالليزر؟
ما أساسيات القطع بالليزر؟
يعتمد المبدأ الأساسي للقطع بالليزر على المعالجة الحرارية بواسطة شعاع ليزر مركز وعالي الطاقة. فعندما يصطدم الشعاع شديد التركيز بسطح قطعة العمل، ترتفع حرارة المنطقة المعرضة له إلى مستويات عالية جدًا على الفور، ما يؤدي إلى انصهار المادة أو تبخرها بسرعة. وبعد اختراق الشعاع لقطعة العمل بالكامل، تبدأ عملية القطع الفعلية؛ إذ يتحرك الليزر على طول مسار محدد مسبقًا، مواصلًا صهر المادة على امتداده. وفي الوقت نفسه، ينفث الغاز المساعد بقايا المادة المنصهرة من الشق، مكوّنًا شق قطع ضيقًا—يعادل عرضه تقريبًا قطر شعاع الليزر المركز—مما يضمن دقة القطع.
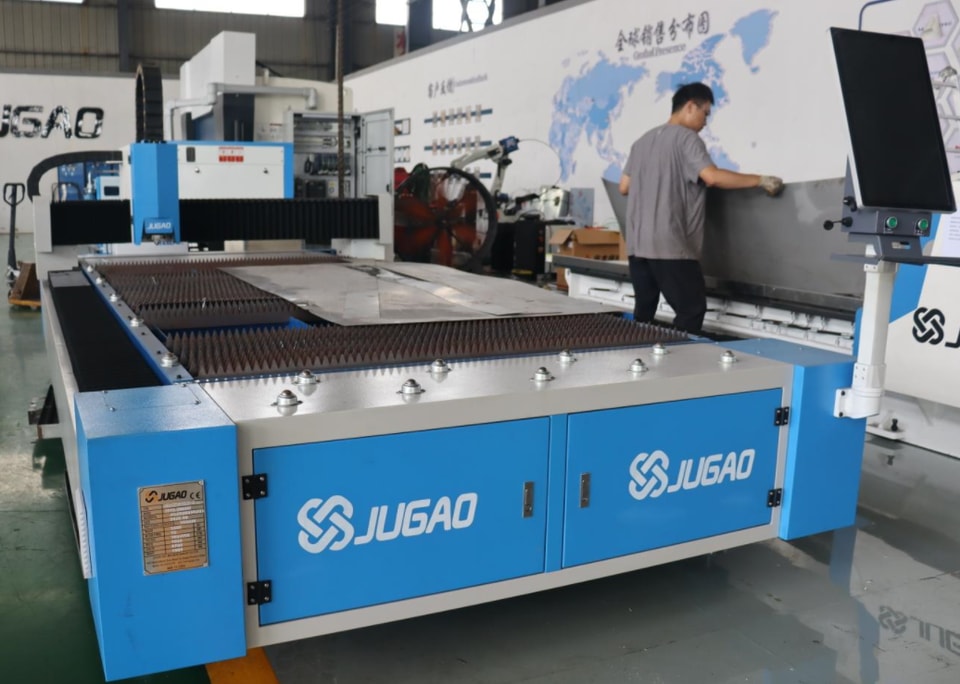
أولًا: تصنيف عمليات القطع بالليزر الشائعة
أ) القطع باللهب
يُعد القطع باللهب العملية القياسية لمعالجة الفولاذ منخفض الكربون، إذ يستخدم الأكسجين عالي النقاء غازًا مساعدًا للقطع. وأثناء التشغيل، يُضغط الأكسجين إلى حد أقصى يبلغ 6 بار ويُحقن بسرعة عالية في شق القطع. أما الفولاذ—مسخّن مسبقًا بالليزر—يخضع لتفاعل أكسدة طارد للحرارة عنيف مع الأكسجين عالي الضغط. ويطلق ذلك طاقة حرارية كبيرة (تصل إلى خمسة أضعاف طاقة الليزر نفسه)، ما يسهّل إلى حد كبير انصهار المادة وإزالتها، ويعزز بكفاءة سرعة القطع واستقراره عند معالجة الصفائح السميكة.
(ii) القطع بالانصهار
يُعد القطع بالانصهار عملية قياسية لقطع المعادن، كما يناسب المواد غير المعدنية القابلة للانصهار مثل السيراميك. وتستخدم هذه العملية غازات خاملة—مثل النيتروجين أو الأرجون—بضغوط تتراوح بين 2 و20 بار. وبفضل الاستقرار الكيميائي للغازات الخاملة، لا يحدث أي تفاعل كيميائي مع المعدن المنصهر داخل الشق؛ بل يطرد الغاز عالي الضغط البقايا المنصهرة من أسفل الشق. كما يعزل الغاز سطح القطع عن الجو، فيمنع الأكسدة ويضمن تشطيبًا ناعمًا ونظيفًا.
(iii) القطع بالهواء المضغوط
يُستخدم القطع بالهواء المضغوط أساسًا للمعالجة السريعة للصفائح الرقيقة. ومن خلال ضغط الهواء العادي إلى 5–6 بار، يتولد تيار فعال عالي الضغط لطرد المعدن المنصهر من الشق. وبما أن الهواء يحتوي على نحو 80% من النيتروجين—الذي يوفر خصائص العزل بالغاز الخامل—فإن القطع بالهواء المضغوط يُعد عمليًا نوعًا من القطع بالانصهار. ويتميز بانخفاض تكاليف المعالجة وكفاءته العالية، ما يجعله مثاليًا للتطبيقات التي تتطلب دقة قياسية في قطع الصفائح الرقيقة.
(IV) القطع بمساعدة البلازما
عند ضبط معلمات العملية بالشكل المناسب، تتشكل سحابة بلازما في منطقة شق القطع أثناء القطع بالانصهار؛ وتتكون هذه السحابة من مزيج من بخار المعدن المتأين وغاز المساعدة المتأين. وتمتص سحابة البلازما بكفاءة طاقة ليزر CO₂ وتنقلها بسرعة إلى قطعة العمل، ما يعزز كفاءة اقتران الطاقة، ويسرّع انصهار المادة، ويرفع سرعة القطع بشكل ملحوظ. لذلك تُعرف هذه العملية أيضًا باسم القطع بالبلازما عالي السرعة.
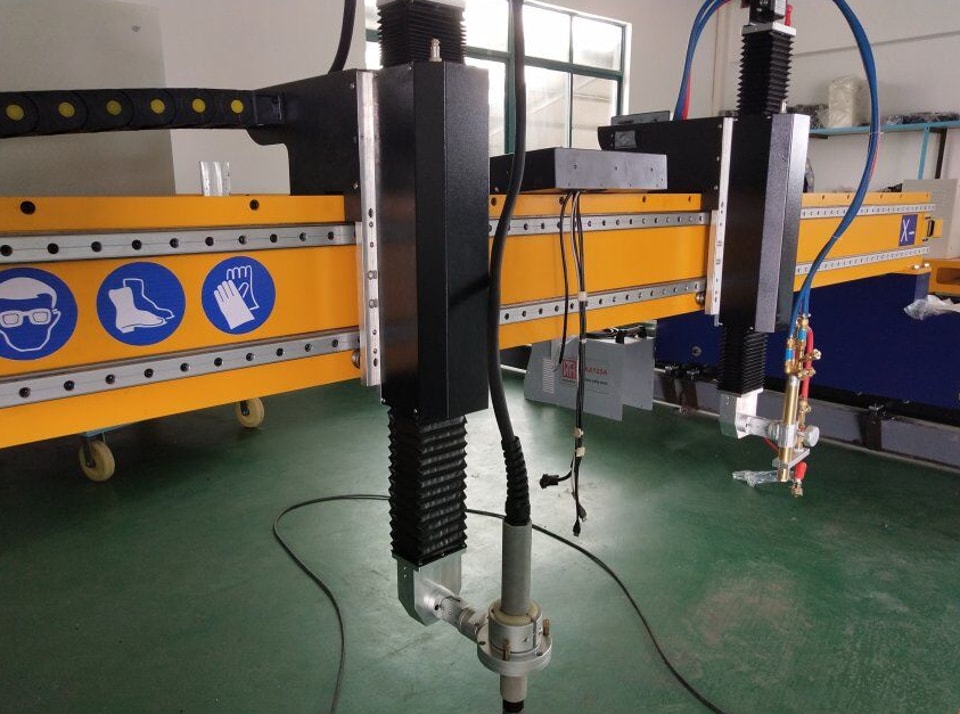
من المهم ملاحظة أن سحب البلازما شفافة لأطوال موجات ليزر الحالة الصلبة، ولا تساعد على امتصاص الطاقة أو تحويلها؛ لذلك لا تتوافق عملية القطع بمساعدة البلازما إلا مع أنظمة ليزر CO₂ الليزر.
(V) القطع بالتبخير
يعتمد القطع بالتبخير على تبخير المادة وإزالتها مباشرة، ما يقلل انتقال الحرارة إلى المناطق المحيطة ويحد من التشوه الحراري إلى أدنى مستوى. وباستخدام ليزر CO مستمر الموجة₂ يمكن إجراء قطع دقيق بالتبخير للمواد ذات السعة الحرارية المنخفضة والامتصاص الضوئي العالي والتي لا تنصهر—مثل الأغشية البلاستيكية والخشب والورق والرغوة.
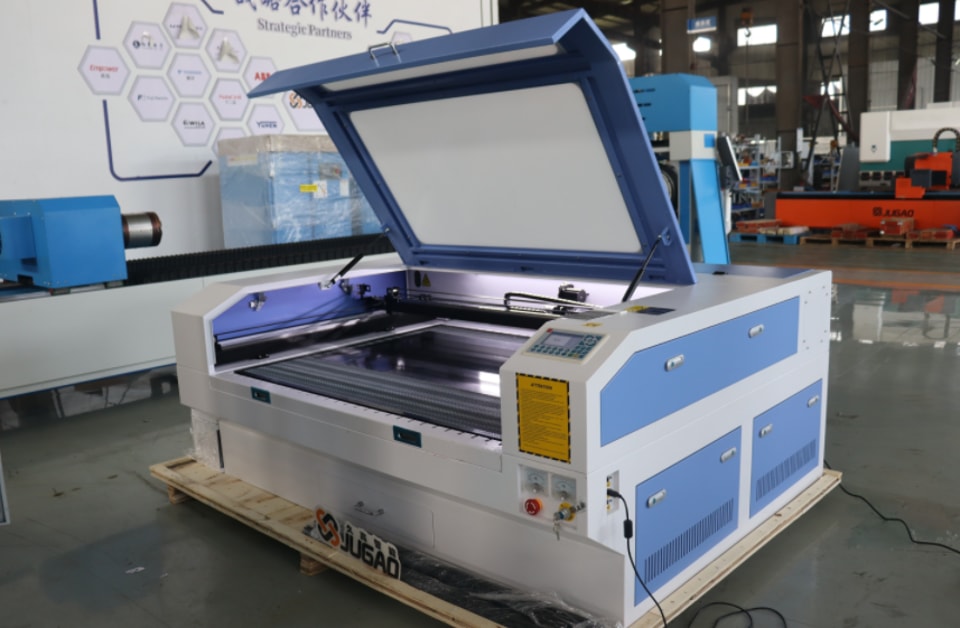
مع تطور تقنية الليزر ذي النبضات فائقة القصر، اتسع نطاق القطع بالتبخير ليشمل المواد المعدنية. تمتص الإلكترونات الحرة داخل المعدن طاقة الليزر بسرعة، فترتفع درجة حرارتها بشكل حاد. ويضمن استخدام نبضات فائقة القصر بمقياس البيكوثانية عدم تفاعل الليزر مع الجسيمات المنصهرة أو البلازما أثناء المعالجة؛ وبدلًا من ذلك، تتسامى المادة مباشرةً وتُزال قبل أن يتاح للحرارة وقت كافٍ للانتقال إلى المناطق المحيطة. ولا تنطوي هذه العملية على آثار حرارية أو انصهار أو تكوّن نتوءات، ما يتيح قطعًا فائق الدقة دون أضرار حرارية.
II. معلمات العملية الأساسية للقطع بالليزر
تتأثر نتائج القطع بالليزر ودقته وجودته بمجموعة من المعلمات. تحدد بعض المعلمات خصائص مصدر الليزر وإمكانات أجهزة الماكينة، بينما يمكن ضبط معلمات أخرى بمرونة وفقًا للمادة ومتطلبات العملية المحددة. وفيما يلي أهم المعلمات القابلة للضبط:
(I) درجة الاستقطاب
تشير درجة الاستقطاب إلى كفاءة تحويل طاقة الليزر والاستفادة منها. وتبلغ درجة الاستقطاب في المعدات الصناعية القياسية عادةً نحو 90%، وهي مواصفة تلبي متطلبات الغالبية العظمى من تطبيقات القطع عالي الدقة.
(II) قطر البقعة البؤرية
يحدد قطر البقعة البؤرية عرض شق القطع مباشرةً، ويمكن تعديله بتغيير عدسة التركيز إلى أخرى ذات طول بؤري مختلف. وينتج عن تقليل قطر البقعة البؤرية شق أضيق ودقة قطع أعلى، ما يجعله مناسبًا لمعالجة القطع الدقيقة الصغيرة والخطوط المعقدة.
(III) موضع البؤرة
يؤثر موضع البؤرة مباشرةً في قطر بقعة الليزر وتوزيع كثافة القدرة على سطح قطعة العمل، كما يحدد شكل القطع. وهو معلمة أساسية للتحكم في نعومة سطح القطع وعموديته، ويتطلب معايرة دقيقة بحسب سُمك المادة ونوعها.
(IV) قدرة الليزر
يجب مواءمة قدرة الليزر بدقة مع تقنية المعالجة ونوع المادة وسُمك الصفيحة. وأثناء المعالجة، يجب أن تتجاوز كثافة القدرة على سطح قطعة العمل عتبة معالجة المادة لضمان انصهارها وتبخرها بثبات، وتفادي مشكلات مثل عدم اكتمال القطع أو تقطعه.
(V) نمط التشغيل
تعمل أجهزة الليزر أساسًا بنمط مستمر أو نبضي. ويناسب نمط الموجة المستمرة (CW) قطع الخطوط القياسي للمعادن والبلاستيك التقليدي بسماكات تتراوح من بضعة مليمترات إلى بضعة سنتيمترات، إذ يوفر معالجة مستقرة وفعالة. أما النمط النبضي منخفض التردد فيُستخدم أساسًا لثقب الصفائح وقطع الخطوط فائق الدقة، لأنه يحد بفعالية من المنطقة المتأثرة بالحرارة.
(VI) سرعة القطع
يجب ضبط سرعة القطع ومواءمتها ديناميكيًا مع قدرة الليزر. فالسرعة المفرطة لا تتيح انصهار المادة بشكل كافٍ، ما يؤدي إلى عدم اكتمال القطع؛ بينما تتسبب السرعة البطيئة جدًا في تراكم الحرارة وظهور عيوب مثل خشونة سطح القطع والنتوءات والتشوه الحراري.
(VII) قطر الفوهة
يحدد قطر الفوهة معدل التدفق ونمط تدفق غاز المساعدة، ما يجعله عاملًا أساسيًا يؤثر في إزالة الخبث. وتتطلب الصفائح الأكثر سماكة تغطية أوسع بغاز المساعدة، لذا يلزم استخدام فوهة بقطر أكبر لضمان إزالة بقايا المعدن المنصهر بالكامل. (VIII) نقاء الغاز وضغطه
يُعد الأكسجين والنيتروجين أكثر غازات المساعدة استخدامًا في القطع بالليزر، ويؤثر نقاؤهما وضغطهما مباشرةً في جودة حافة القطع. يستخدم القطع باللهب الأكسجين غازًا مساعدًا، ويشترط نقاءً بنسبة 99.95%؛ ومن الجدير بالذكر أن ضغط الأكسجين المطلوب ينخفض كلما زاد سمك اللوح. أما القطع بالانصهار فيستخدم النيتروجين غازًا مساعدًا، ويشترط نقاءً قياسيًا بنسبة 99.995% (ويُفضّل 99.999%). وعند قطع ألواح فولاذية سميكة، يلزم ضغط أعلى للنيتروجين لتعزيز إزالة الخبث ومنع الأكسدة.
III. استخدام مكتبات معلمات العملية
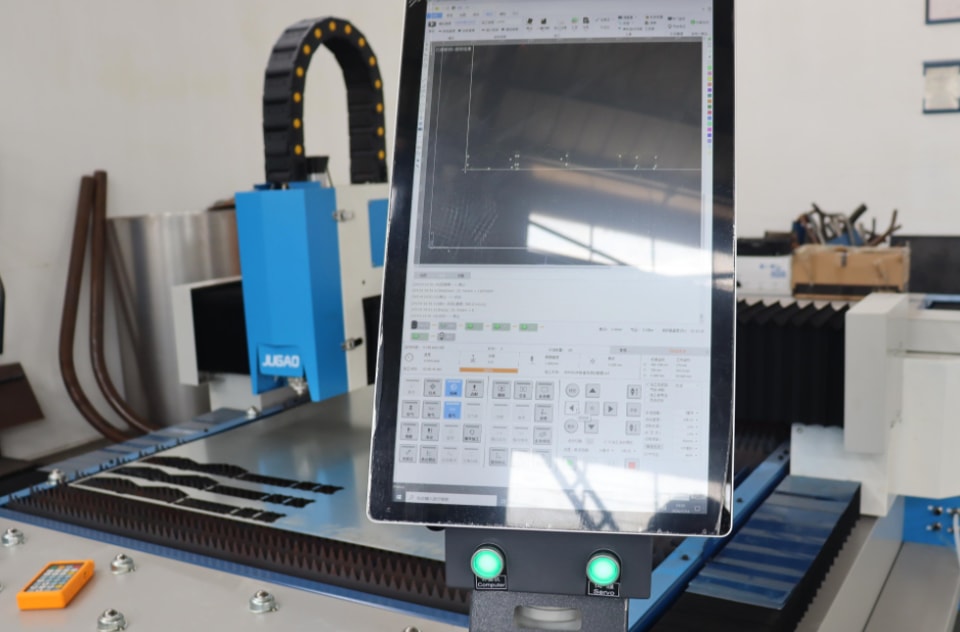
في المراحل الأولى من تطوير تقنية القطع بالليزر، كان على المشغلين معايرة معلمات العملية عبر إجراء عمليات قطع تجريبية متكررة—وهي عملية شاقة تتطلب وقتًا طويلًا لاكتساب الخبرة. أما اليوم، فتتضمن أنظمة التحكم الحديثة للقطع بالليزر قواعد بيانات مدمجة وموحدة للمعلمات. وتوفر هذه القواعد معلمات معدة مسبقًا—مثل قدرة الليزر وسرعة القطع وضغط الغاز وموضع البؤرة—ومصممة لتناسب أنواع المواد وسماكاتها المختلفة. ويتيح الاستفادة من هذه المكتبات الموحدة حتى للمشغلين غير المتخصصين إعداد المعدات وبدء الإنتاج بسرعة، ما يخفض عوائق التشغيل بدرجة كبيرة ويحسن اتساق المعالجة.
IV. معايير تقييم جودة القطع بالليزر
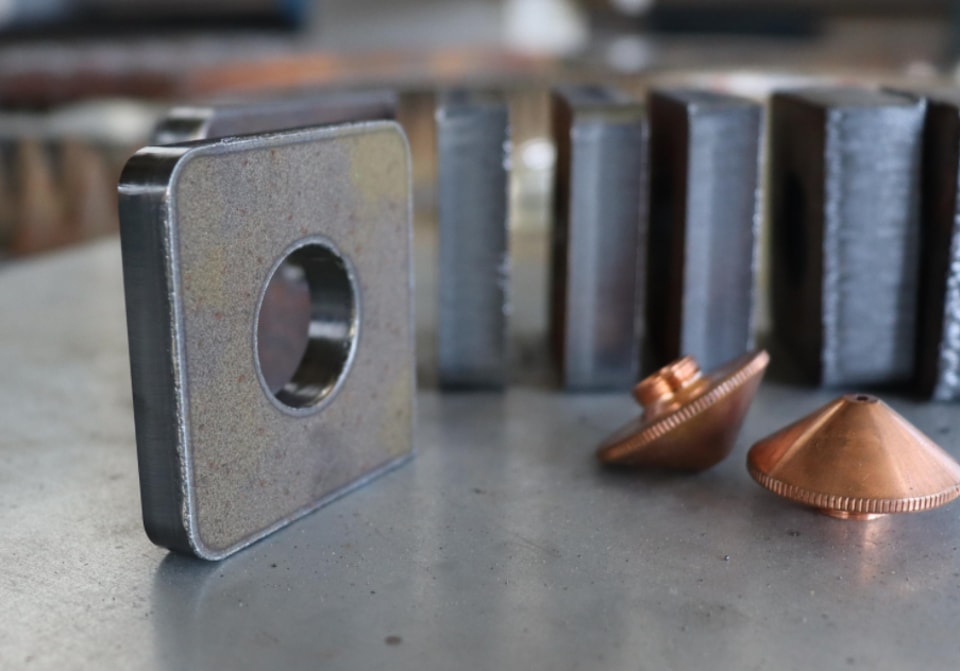
تُقيّم جودة الأجزاء المقطوعة بالليزر من خلال مجموعة من المؤشرات، تشمل معايير الفحص البصري والقياسات الدقيقة بأجهزة متخصصة. ويمكن ملاحظة العيوب الظاهرية—مثل النتوءات والانبعاجات وآثار القطع—بالعين المجردة، في حين أن مؤشرات الدقة—مثل تعامد سطح القطع وخشونة السطح وعرض الشق—تتطلب أدوات قياس احترافية. كما تُعد عوامل مثل ترسبات السطح وآثار التآكل وحجم المنطقة المتأثرة بالحرارة (HAZ) والتشوه الكلي لقطعة العمل معايير أساسية لتقييم جودة المنتج النهائي.
V. آفاق التطبيقات الصناعية
بالمقارنة مع الطرق التقليدية مثل القص الميكانيكي والقطع باللهب والقطع بالبلازما، يوفر القطع بالليزر مزايا عديدة—منها الدقة العالية والحد الأدنى من التشوه الحراري والتوافق مع مجموعة واسعة من المواد ومرونة المعالجة وثبات جودة المنتج—مما يجعله عملية أساسية لا غنى عنها في التصنيع الدقيق الحديث. وتُستخدم هذه التقنية حاليًا على نطاق واسع في قطاعات متنوعة، مثل تصنيع الأدوات والمكونات automotive والفضاء ومعالجة الصفائح المعدنية والإعلان والديكور. ومع استمرار تطور تقنية الليزر وتحسنها، ستزداد كفاءة المعالجة ودقتها وقدرتها على التكيف، ما يفتح المجال لتطبيقات أوسع وآفاق نمو واعدة للصناعة.