- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com


ما أسباب عيوب الثني الناتجة عن مشكلات درجة الحرارة في ماكينات ثني الأنابيب؟
ما أسباب عيوب الثني الناتجة عن مشكلات درجة الحرارة في ماكينات ثني الأنابيب؟
إن مشكلة درجة الحرارة في ماكينات ثني الأنابيب دقيقة ومعقدة في الواقع. قد يكون البرنامج والقالب سليمين، ومع ذلك لا تخرج الأنابيب المثنية بالشكل الصحيح.—تكون الدفعة الأولى جيدة، بينما تنحرف الدفعة الثانية عن المركز؛ فالأنابيب التي جُففت صباحًا تجتاز الفحص، في حين تنحرف جميع الأنابيب التي جُففت بعد الظهر عن المركز. وغالبًا لا تكون المشكلة في الماكينة، بل في درجة الحرارة التي تؤثر في العملية دون أن نلاحظها.
أولًا: تمدد المعادن عند التسخين
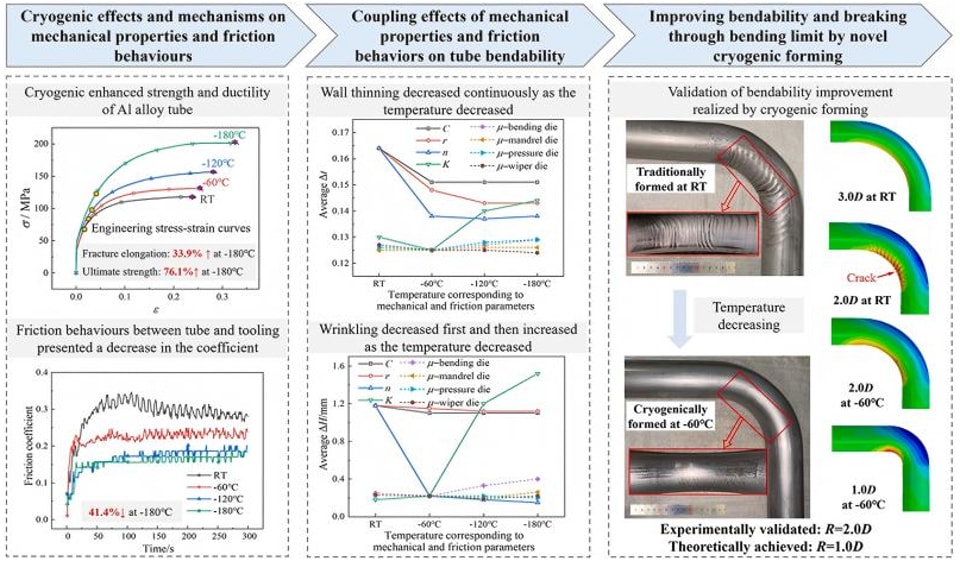
أثناء ثني الأنابيب، ترتفع درجة حرارة الأنبوب نفسه تدريجيًا بسبب التشوه والاحتكاك. وتؤدي درجات الحرارة المرتفعة إلى تمدد المعدن، مما يسبب تغيرات طفيفة في توزيع سُمك الجدار والقطر وحتى الطول. وقد يكون هذا التغير طفيفًا في الفولاذ، لكنه يكون أكثر وضوحًا في الألومنيوم بسبب التمدد الحراري.
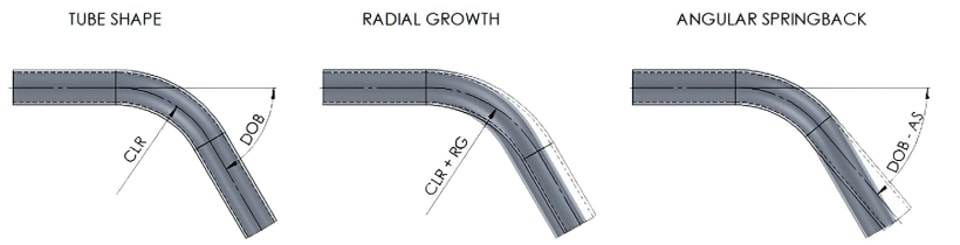
والأكثر إزعاجًا أن خصائص الارتداد المرن للمواد تختلف بين حالتي السخونة والبرودة. فقد ينتج البرنامج نفسه زاوية ثني مثالية عند استخدام أنبوب بارد، بينما يكون الارتداد المرن أقل أو أكبر عند استخدام أنبوب ساخن. ولهذا تختلف جودة الأنابيب المصنوعة بالماكينة نفسها في أوقات مختلفة.—تتغير درجة الحرارة المحيطة، فتتغير معها درجة حرارة المادة.
ثانيًا: تتغير درجة حرارة القالب أيضًا
أثناء عملية ثني الأنابيب، يحدث احتكاك مستمر بين الأنبوب والقالب. وبعد إجراء عدد معين من عمليات الثني، ترتفع تدريجيًا درجات حرارة قالب الثني وقالب التثبيت والمِغزل. وتؤدي درجات حرارة القالب المرتفعة إلى تغيير حالة التلامس بين الأنبوب والقالب.
تشمل المشكلات المحتملة في هذه المرحلة: خدوش سطح الأنبوب، وعدم انتظام مقاومة الثني، وفقدان زيت الثني لفعاليته على سطح التلامس. ولا تظهر هذه المشكلات فورًا، بل غالبًا ما تتجلى تدريجيًا بعد فترة من التشغيل. وعادةً لا يربط المشغلون بين هذه المشكلات ودرجة حرارة القالب.
ثالثًا: تؤثر درجة حرارة الزيت الهيدروليكي مباشرةً في قوة الثني
يُعد الزيت الهيدروليكي وسيط نقل القوة في ماكينة ثني الأنابيب الهيدروليكية. وتؤدي التغيرات في درجة حرارة الزيت إلى تغيير لزوجته، مما يؤثر في كفاءة نقل الضغط داخل النظام.
عند انخفاض درجات الحرارة، يصبح الزيت أكثر لزوجة، ما يؤدي إلى بطء استجابة النظام، وقد يجعل عمليات التثبيت والثني أقل دقة وسلاسة. أما عند ارتفاع درجات الحرارة، فيصبح الزيت أقل لزوجة، مما يزيد التسرب الداخلي ويصعّب الحفاظ على الضغط، وقد يؤدي إلى عدم كفاية قوة الثني. وينتج عن ذلك زاوية ثني أكبر أو أصغر من المطلوب.
أثناء الإنتاج المتواصل لفترات طويلة، تستمر درجة حرارة الزيت في الارتفاع. وإذا لم تتم السيطرة عليها، فقد تتجاوز درجة حرارة الزيت النطاق المقبول، مما يؤثر ليس في الدقة فحسب، بل يسرّع أيضًا تقادم موانع التسرب.
رابعًا: تأثير درجة الحرارة المحيطة حسب الموسم
تؤثر أيضًا درجة الحرارة المنخفضة في الورشة خلال الشتاء ودرجة الحرارة المرتفعة خلال الصيف في ماكينة ثني الأنابيب.
عند تشغيل الماكينة وهي باردة في الشتاء، تكون الخلوصات بين مكونات الماكينة أصغر بسبب انخفاض درجة الحرارة، كما يكون الزيت الهيدروليكي أكثر لزوجة. وإذا بدأ الإنتاج على دفعات مباشرةً من دون التسخين المسبق، فقد تختلف جودة الأنابيب الأولى عن جودة الأنابيب اللاحقة.
طوّر بعض المشغلين ذوي الخبرة عادة تشغيل الماكينة دون تحميل لمدة عشر دقائق بعد بدء التشغيل، للسماح باستقرار درجة حرارة الماكينة قبل بدء العمل. وتُعد هذه الممارسة معقولة جدًا.
خامسًا: عدة طرق للتحكم في درجة الحرارة
بعد تشغيل الماكينة يوميًا، شغّلها دون تحميل لفترة من الوقت للسماح بارتفاع درجة حرارة الزيت الهيدروليكي ووصول جميع المكونات إلى الاتزان الحراري قبل بدء الإنتاج الفعلي.
أثناء الإنتاج المستمر على نطاق واسع، راقب مقياس درجة حرارة الزيت بعناية. وإذا ظلت درجة حرارة الزيت مرتفعة باستمرار، فتحقق من عمل نظام التبريد بشكل صحيح، ومن تشغيل مروحة التبريد، ومن عدم انسداد مبرد الزيت.
يُعد اختيار زيت ثني الأنابيب مهمًا جدًا أيضًا. إذ تختلف نطاقات درجات الحرارة المناسبة باختلاف العلامات التجارية لزيوت ثني الأنابيب. وسيؤدي اختيار زيت مناسب لبيئة الإنتاج إلى تشحيم أكثر استقرارًا.
بالنسبة إلى الإنتاج عالي الدقة، يُنصح بتركيب مكيفات هواء أو معدات تهوية في الورشة للحد من تأثير تقلبات درجة الحرارة المحيطة في الماكينات.
سادسًا: بعض طرق المراقبة اليومية
يُعد مقياس درجة حرارة الزيت مرجعًا مهمًا للحكم على عمل نظام التبريد بشكل صحيح. كما ينبغي الانتباه إلى التغيرات في درجة حرارة تلامس الأجزاء المتحركة أثناء تشغيل الماكينة. ويمكن أيضًا استخدام الفروق التي يلاحظها المشغلون يوميًا كعامل مرجعي.
إذا لاحظت وجود ارتباط واضح بين جودة الأنابيب المثنية والتغيرات في الوقت ودرجة الحرارة، فيمكن تحديد أن درجة الحرارة تؤثر في الدقة. سجّل درجة الحرارة المحيطة، ودرجة حرارة الزيت، ومدة تشغيل الماكينة، وبيانات جودة الأنابيب المثنية، ثم قارن بينها لاكتشاف النمط.
هل واجهت حالات في الإنتاج نتجت فيها تقلبات الجودة عن تغيرات درجة الحرارة؟ وكيف حددت ارتباطها بدرجة الحرارة؟ نرحب بمشاركتك. إن مشكلة درجة الحرارة في ماكينات ثني الأنابيب دقيقة ومعقدة في الواقع. فالبرنامج يعمل بصورة صحيحة، والقالب سليم، لكن الأنابيب المثنية لا تخرج بالمواصفات المطلوبة.—تكون الدفعة الأولى جيدة، بينما تنحرف الدفعة الثانية عن المركز؛ وتجتاز الأنابيب المصنّعة صباحًا الفحص، في حين تكون جميع الأنابيب المصنّعة بعد الظهر منحرفة عن المركز. وفي كثير من الأحيان لا يكون السبب عطلًا في الماكينة، بل تأثير درجة الحرارة.
هل واجهت حالات في الإنتاج نتجت فيها تقلبات الجودة عن تغيرات درجة الحرارة؟ وكيف حددت ارتباطها بدرجة الحرارة؟