- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



ما العوامل التي ينبغي مراعاتها عند شراء مكبس ثني للفولاذ المقاوم للصدأ؟
ما العوامل التي ينبغي مراعاتها عند شراء مكبس ثني للفولاذ المقاوم للصدأ؟
1. قطعة العمل: تُعد القطع التي تنوي إنتاجها عاملًا أساسيًا؛ فالهدف هو شراء ماكينة قادرة على تنفيذ المهام المطلوبة مع تقليل طول طاولة العمل والحمولة بالطن إلى الحد الأدنى. فكّر بعناية في نوع المادة وسماكتها وطولها. إذا كان معظم عملك يتضمن صفائح من الفولاذ الطري بسماكة 16 قياسًا وطول 10 أقدام، فستكفي قوة ثني هوائي تبلغ 50 طنًا. أما إذا كنت تجري عمليات ثني بالقاع (سكّ) بكثرة، فقد تحتاج إلى ماكينة بقدرة 160 طنًا.
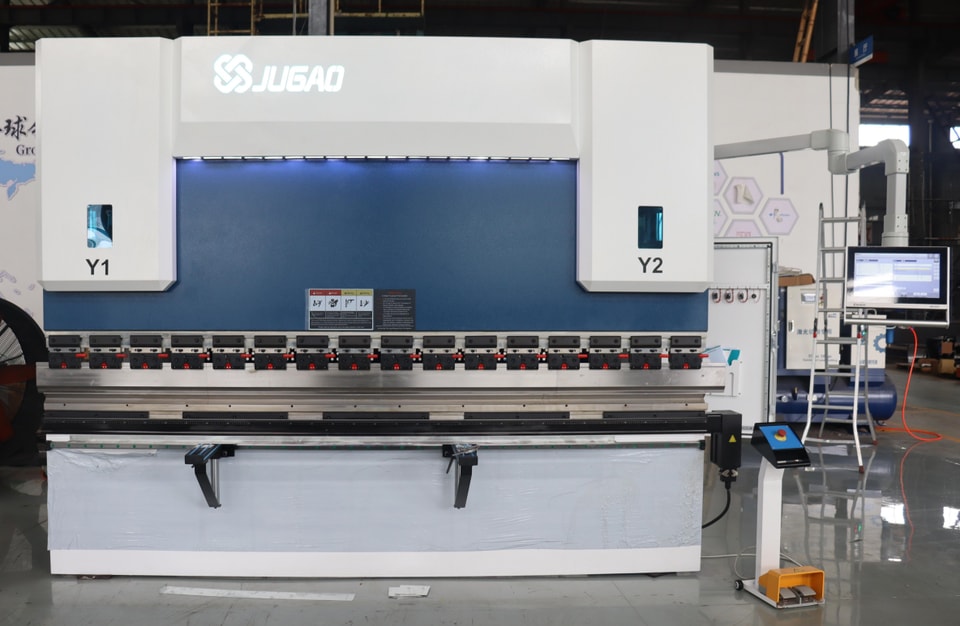
على سبيل المثال، يتطلب الثني الهوائي لصفيحة بطول 10 أقدام وسماكة ربع بوصة قوة قدرها 200 طن، بينما يتطلب الثني بالقاع (السكّ) 600 طن على الأقل. وإذا كان طول معظم قطع العمل 5 أقدام أو أقل، فإن الحمولة المطلوبة تنخفض إلى النصف تقريبًا، ما يقلل تكلفة الشراء بدرجة كبيرة. ويُعد طول القطعة عاملًا أساسيًا في تحديد مواصفات الماكينة الجديدة.
2. الانحراف: تحت الحمل نفسه، يبلغ انحراف الطاولة والعارضة المتحركة في ماكينة طولها 10 أقدام أربعة أضعاف الانحراف في ماكينة طولها 5 أقدام. وهذا يعني أن الماكينات الأقصر تحتاج إلى عدد أقل من تعديلات الرقائق المعدنية لإنتاج قطع مقبولة. كما أن تقليل هذه التعديلات يختصر وقت الإعداد.
يُعد نوع المادة عاملًا أساسيًا آخر. فبالمقارنة مع الفولاذ الطري، يحتاج الفولاذ المقاوم للصدأ عادةً إلى قوة أكبر بنحو 50%، في حين تحتاج معظم أنواع الألومنيوم اللين إلى قوة أقل بنحو 50%. ويمكنك الحصول على جداول الحمولة من الشركات المصنّعة لمكابس الثني؛ إذ تقدّر هذه الجداول القوة المطلوبة لكل قدم من الطول، وفقًا لسماكات المواد وأنواعها المختلفة.
3. نصف قطر ثني القطعة:في الثني الهوائي، يساوي نصف قطر الثني 0.156 من عرض فتحة القالب. وينبغي أن يعادل عرض فتحة القالب ثمانية أضعاف سماكة المادة. فعلى سبيل المثال، عند تشكيل فولاذ طري بسماكة 16 قياسًا باستخدام فتحة قالب بعرض نصف بوصة، يبلغ نصف قطر الثني الناتج نحو 0.078 بوصة. وإذا كان نصف قطر الثني المطلوب قريبًا من سماكة المادة، فيلزم استخدام الثني بالقاع (السكّ). لكن الضغط المطلوب للثني بالقاع يعادل نحو أربعة أضعاف الضغط اللازم للثني الهوائي.
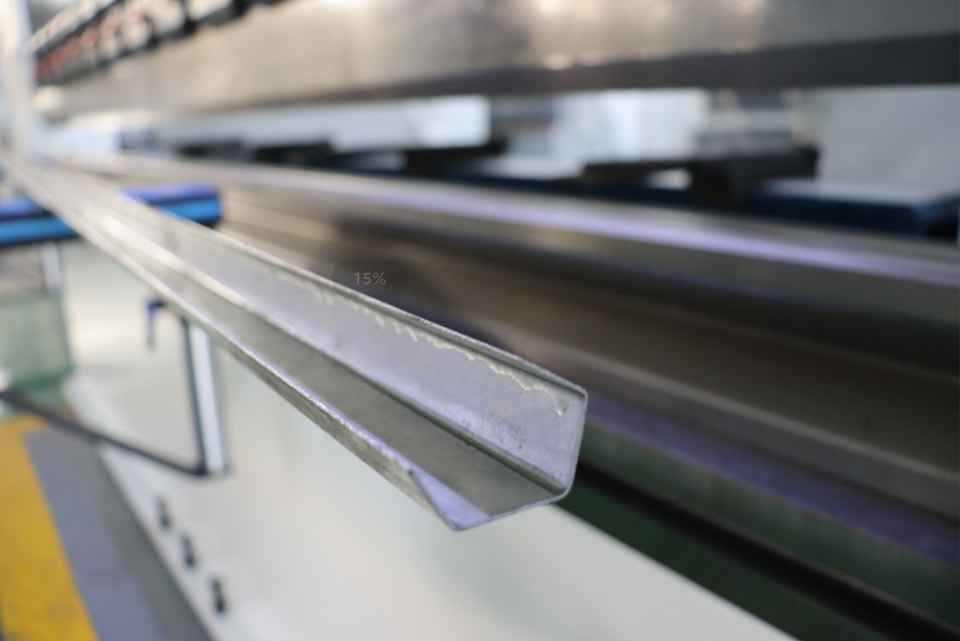
إذا كان نصف قطر الثني أصغر من سماكة المادة، فيجب استخدام سنبة ذات نصف قطر طرف أصغر من سماكة المادة، مع اعتماد طريقة السكّ. ويتطلب ذلك ضغطًا يعادل عشرة أضعاف الضغط المستخدم في الثني الهوائي. أما في الثني الهوائي، فتُشغّل السنبة والقالب بزاوية 85° أو أقل (ويُفضّل أن تكون الزاوية أصغر). عند استخدام هذه الأدوات، يجب الانتباه إلى الخلوص بين السنبك والقالب عند نهاية الشوط، وكذلك إلى مقدار «الثني الزائد» الكافي للتعويض عن الارتداد المرن والوصول إلى زاوية نهائية تقارب 90°. عادةً ما تُحدث قوالب الثني الهوائي زاوية ارتداد مرن قدرها ≤2° في مكابس الثني الجديدة، مع نصف قطر ثني يساوي 0.156 من عرض فتحة القالب. أما في الثني بالقاع، فتكون زاوية القالب عمومًا 86° إلى 90°. عند نهاية الشوط، ينبغي أن يكون الخلوص بين السنبك والقالب أكبر قليلًا من سُمك المادة. وتتغير زاوية التشكيل لأن قوة الضغط اللازمة للثني بالقاع أعلى (نحو أربعة أضعاف قوة الثني الهوائي)، ما يقلل الإجهاد في منطقة نصف قطر الثني التي تسبب عادةً الارتداد المرن.
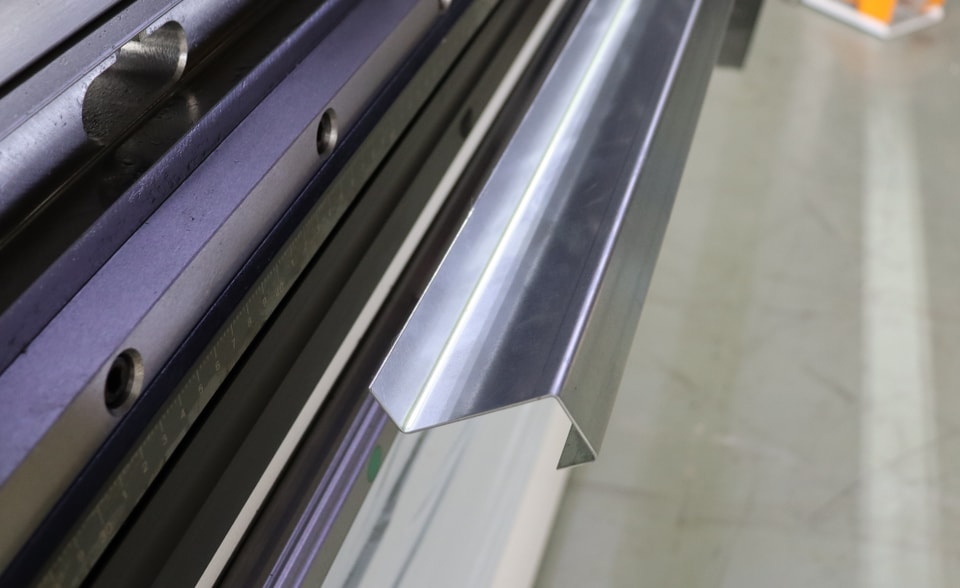
يشبه الكبس بالقاع الثني بالقاع، إلا أن طرف السنبك يُشغّل آليًا للحصول على نصف قطر الثني المطلوب، ويكون الخلوص بين السنبك والقالب عند نهاية الشوط أقل من سُمك المادة. ومن خلال تطبيق ضغط كافٍ (نحو عشرة أضعاف ضغط الثني الهوائي) لدفع طرف السنبك إلى ملامسة المادة، يُقضى تقريبًا على الارتداد المرن. ولتقليل سعة المكبس المطلوبة، يُنصح بالتخطيط لنصف قطر ثني أكبر من سُمك المادة واستخدام طريقة الثني الهوائي كلما أمكن. وغالبًا لا يؤثر نصف قطر الثني الأكبر في جودة القطعة النهائية أو في صلاحيتها للاستخدام لاحقًا.
4. الدقة: تُعد متطلبات دقة الثني عاملًا يستلزم دراسة متأنية، إذ تحدد ما إذا كان الأنسب اختيار مكبس ثني CNC أم مكبس بتحكم يدوي. إذا كانت دقة الثني المطلوبة ±1° ولا تقبل التنازل، فركّز على ماكينات CNC.
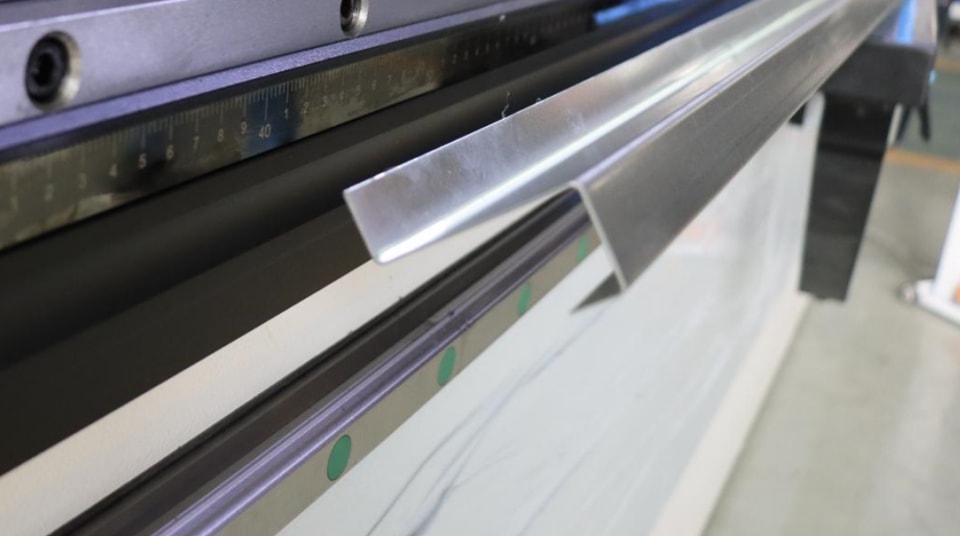
تبلغ قابلية تكرار حركة العارضة في مكبس الثني CNC ±0.0004 بوصة؛ ويتطلب تحقيق زوايا تشكيل دقيقة هذا المستوى من الدقة إلى جانب أدوات عالية الجودة. في المقابل، تبلغ قابلية تكرار حركة العارضة في مكابس الثني اليدوية ±0.002 بوصة، وتنتج عادةً انحرافات زاوية قدرها ±2–3°، حتى عند استخدام الأدوات المناسبة. كما تتيح مكابس الثني CNC إعداد الأدوات بسرعة،—وهو عامل بالغ الأهمية عند ثني دفعات صغيرة ومتعددة من القطع.
5. الأدوات: حتى إن كان لديك رف مليء بالأدوات، فلا تفترض أنها مناسبة لماكينتك الجديدة. افحص كل أداة للتأكد من عدم تآكلها، وذلك بقياس المسافة من طرف السنبك إلى الكتف، وأبعاد المسافة بين كتفي القالب.
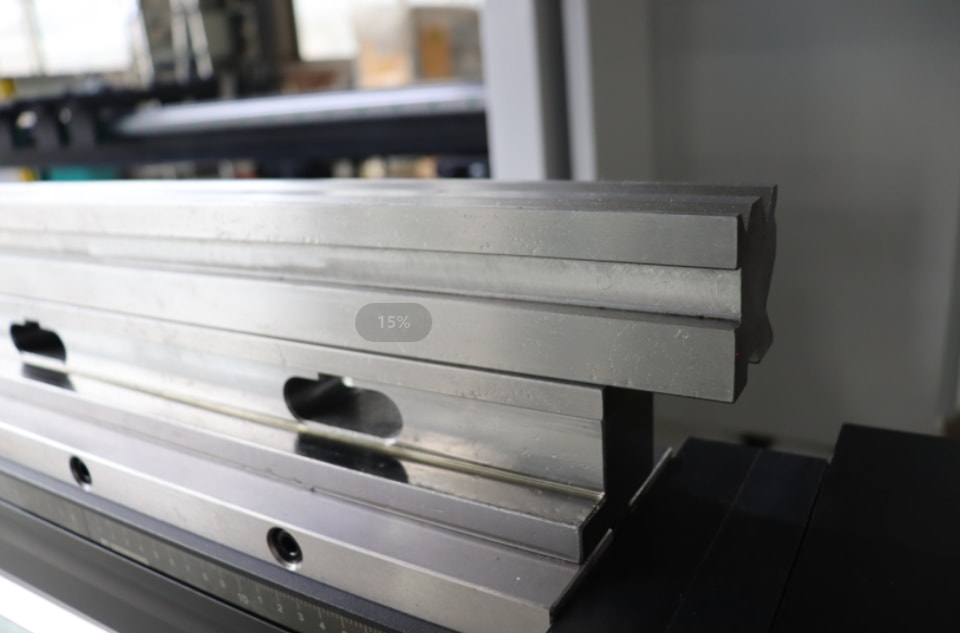
في الأدوات القياسية، ينبغي أن يكون الانحراف لكل قدم نحو ±0.001 بوصة، وألا يتجاوز انحراف الطول الإجمالي ±0.005 بوصة. أما الأدوات المشغّلة بالتجليخ الدقيق، فينبغي أن تبلغ دقتها ±0.0004 بوصة لكل قدم، مع ألا يتجاوز إجمالي تفاوت الدقة ±0.002 بوصة. استخدم الأدوات المشغّلة بالتجليخ الدقيق مع مكابس الثني CNC، والأدوات القياسية مع مكابس الثني اليدوية.
6. طول حافة الثني: ضع في اعتبارك ثني صفيحة فولاذ طري بسُمك 10 غيج وطول 5×10 أقدام إلى زاوية 90 درجة؛ إذ يجب أن يولّد مكبس الثني قوة إضافية تبلغ نحو 7.5 أطنان لرفع الصفيحة، كما ينبغي أن يكون المشغّل مستعدًا للتعامل مع وزن حافة الثني البالغ 280 رطلاً عند سقوطها.