- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



4 طرق شائعة لفحص جودة اللحام
4 طرق شائعة لفحص جودة اللحام
تحدد جودة اللحام مباشرةً متانة قطعة العمل وسلامتها وعمرها التشغيلي. وقد تؤدي اللحامات دون المستوى المطلوب إلى تشققات أو تسربات أو تلف المكوّن بالكامل، بل وقد تتسبب في مخاطر جسيمة على السلامة. وتسمح شركات كثيرة، لافتقارها إلى إجراءات فحص موحدة، بوصول منتجات معيبة إلى السوق دون قصد—وهو خطأ لا يزيد تكاليف إعادة العمل فحسب، بل يضر أيضاً بسمعة العلامة التجارية. وفي الواقع، لا يتطلب تقييم جودة اللحام بالضرورة معدات معقدة. فمن خلال إتقان أربع طرق شائعة—الفحص البصري، واختبار السوائل المتغلغلة، والفحص بالموجات فوق الصوتية، والاختبارات الإتلافية—يمكنك تغطية نطاق ضمان الجودة بالكامل، بدءاً من الفحص الأولي ووصولاً إلى التحقق الدقيق. تستعرض هذه المقالة الخطوات التشغيلية الرئيسية وحالات الاستخدام المثلى لكل طريقة، لتكون قابلة للتطبيق مباشرةً، سواء كنت مفتشاً مبتدئاً أو تسعى إلى توحيد إجراءات الفحص في منشأة تصنيع قائمة.
المبدأ الأساسي: ينبغي أن يتبع فحص جودة اللحام تسلسلاً منطقياً—ينتقل من البسيط إلى المعقد، ومن السطح إلى الداخل. ابدأ بطرق مباشرة لتحديد العيوب السطحية الواضحة، ثم استخدم تقنيات متخصصة للكشف عن المشكلات الداخلية الخفية، وأخيراً اعتمد الفحص بالعينة للتحقق من المطابقة العامة. يحقق هذا النهج أفضل توازن بين التكلفة والكفاءة.
1. الطريقة الأولى: الفحص البصري (الأساس والأيسر تطبيقاً، ومناسب لجميع العاملين)
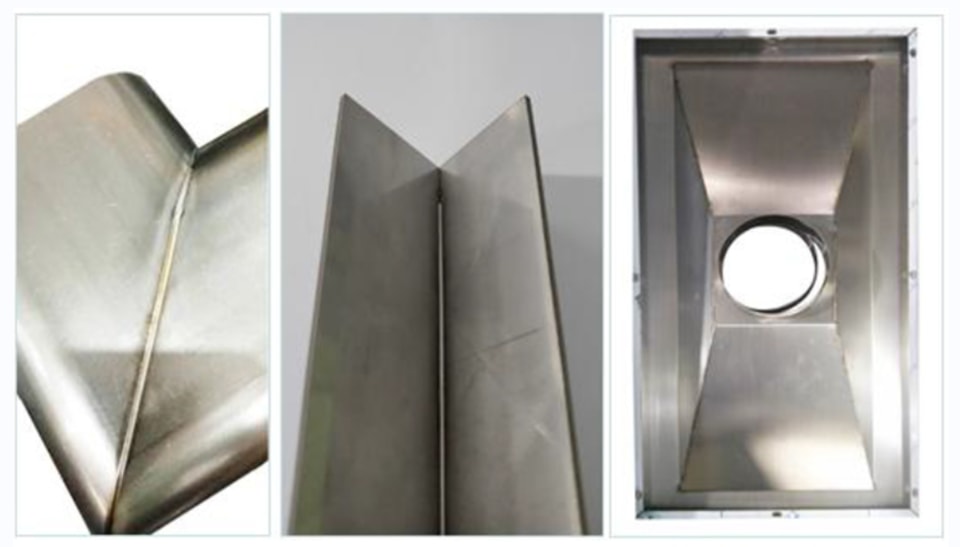
يمثل الفحص البصري خط الدفاع الأول في ضبط جودة اللحام. وهو أبسط الطرق وأكثرها سهولة، إذ لا يتطلب معدات متخصصة أو مهارات فنية متقدمة. وباستخدام العين المجردة—أو ربما بعض الأدوات اليدوية البسيطة—يمكن للمفتشين تحديد أكثر من 80% من العيوب السطحية المرئية بسرعة. وهو أداة فحص أولي مثالية لأي قطعة ملحومة، كما يُعد فحص الجودة الأولي المعتاد في بيئات التصنيع ذات الإنتاج الكبير. 1. نطاق الفحص الأساسي
يركز الفحص البصري على ثلاثة جوانب رئيسية—شكل اللحام، والعيوب السطحية، والحالة العامة لقطعة العمل—للتعرف بدقة على العيوب السطحية الشائعة:
أولاً، أبعاد اللحام: تحقق من مطابقة ارتفاع اللحام وعرضه وطوله لمواصفات التصميم. تأكد من ألا يكون اللحام ضيقاً جداً أو عريضاً جداً، ومن انتظام شكله واستيفائه الطول المطلوب. وينبغي أن تبقى الانحرافات البُعدية ضمن النطاق المقبول (عادةً بما لا يتجاوز±1 مم).
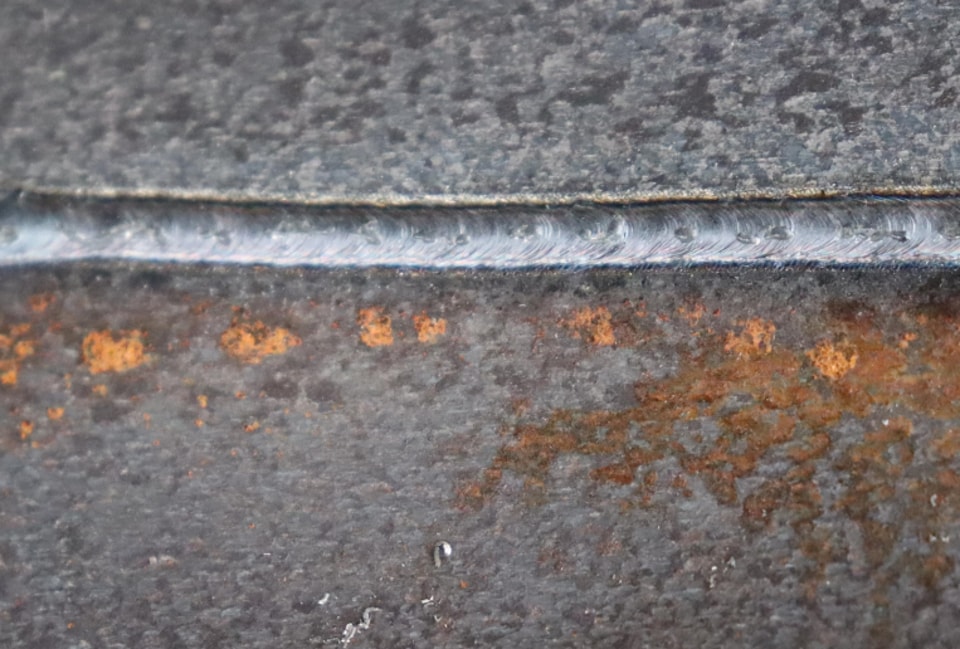
ثانياً، عيوب السطح: تحقق من وجود عيوب شائعة مثل الشقوق والمسامية والتقويض ونقص الاختراق وتناثر اللحام أو زيادة معدن اللحام (الخرزات)، وشوائب الخبث. تُعد الشقوق أخطر العيوب، وتظهر على شكل شروخ خطية موزعة عشوائياً على سطح اللحام أو عند الوصلات. وتبدو المسامية على هيئة فجوات صغيرة دائرية أو بيضاوية ناتجة عن احتباس الغازات أثناء عملية اللحام. أما التقويض فهو أخاديد أو انخفاضات على طول حواف اللحام، وغالباً ما ينجم عن زيادة تيار اللحام أو عدم ملاءمة زاوية الشعلة أو القطب. ويتكون معدن اللحام الزائد (الخرزات أو التكتلات) من مادة بارزة قد تعيق تجميع قطعة العمل أو تؤثر في مظهرها النهائي.
ثالثاً، حالة قطعة العمل: افحص القطعة بحثاً عن أي تشوه أو التواء ظاهر بعد عملية اللحام، وتأكد من محاذاة المكونات الموصولة على نحو صحيح. يساعد ذلك على منع تشوهات اللحام من تعقيد عمليات التشغيل أو التجميع اللاحقة.
2. الأدوات والإجراءات (عملية وسهلة التطبيق)
الأدوات المطلوبة: مسطرة مستقيمة، ومقياس لحام (اختياري)، ومصباح يدوي (لإضاءة تفاصيل اللحام وضمان عدم إغفال أي عيوب بسبب ضعف الإضاءة). لا حاجة إلى معدات فحص متخصصة أو متطورة. خطوات العمل: الخطوة 1: هيئ قطعة العمل بإزالة الصدأ والزيت وخبث اللحام عن سطح اللحام لضمان نظافته ووضوحه للفحص. الخطوة 2: أجرِ فحصاً بصرياً—في ضوء طبيعي أو إضاءة اصطناعية قوية، وامسح طول اللحام ببطء، مع إيلاء اهتمام خاص للمناطق المعرضة للعيوب، مثل حواف اللحام والوصلات؛ وسجل مواقع العيوب المكتشفة وطبيعتها. الخطوة 3: قِس الأبعاد—استخدم مسطرة لتحديد طول اللحام، ومقياس لحام (أو مسطرة للتقدير عند عدم توفر المقياس) لقياس ارتفاع اللحام وعرضه؛ ثم قارن القياسات برسومات التصميم للتحقق من المطابقة. الخطوة 4: أجرِ تقييماً أولياً—إذا كُشفت عيوب كبيرة، مثل الشقوق الواضحة أو المسامية الواسعة أو الانحرافات البُعدية الكبيرة، يُعد اللحام غير مطابق على الفور؛ ولا تكون هناك حاجة إلى مزيد من الاختبارات، ويجب إرسال القطعة لإعادة العمل.
3. أخطاء ينبغي تجنبها
احرص على توفير إضاءة كافية لتجنب إغفال العيوب—استخدم مصباحاً يدوياً لإضاءة المنطقة، ولا سيما عند البحث عن الشقوق الدقيقة أو المسام الصغيرة. وعند إزالة خبث اللحام، اعمل بحذر لتجنب إتلاف سطح اللحام بما قد يُظن خطأً أنه عيب. لا تتجاهل «الشقوق المجهرية»؛ فحتى الشق السطحي الصغير قد يمتد عميقاً داخل المادة، ما يستدعي إجراء فحص إضافي أو إعادة العمل فوراً.
ثانياً. الطريقة الثانية: اختبار السوائل المتغلغلة (طريقة مريحة وغير إتلافية للكشف عن العيوب المجهرية السطحية والقريبة من السطح)
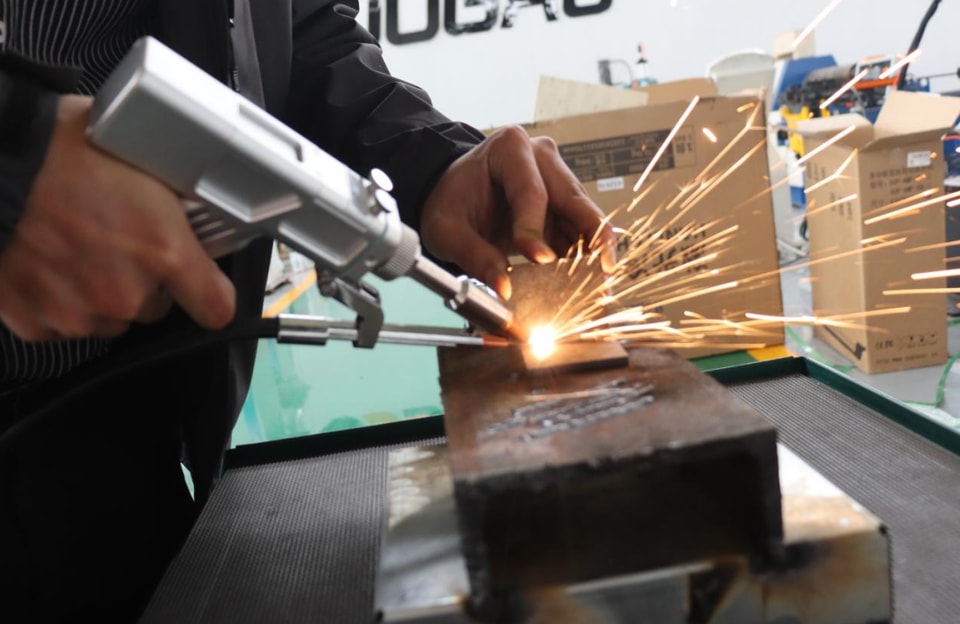
اختبار الاختراق هو إحدى طرق الفحص غير الإتلافي (NDT)، ولا يتسبب في إتلاف قطعة العمل. ويُستخدم أساسًا للكشف عن العيوب الدقيقة على السطح أو بالقرب منه (بعمق يصل إلى≤2 مم)—مثل الشقوق الدقيقة والمسام الصغيرة والفجوات—التي يصعب رؤيتها بالعين المجردة. وتناسب هذه الطريقة فحص اللحامات في معظم المواد المعدنية، بما فيها الفولاذ المقاوم للصدأ والفولاذ الكربوني والألومنيوم. وهي فعالة بوجه خاص مع قطع العمل ذات الأشكال المعقدة أو الأسطح الخشنة، وتُعد مكملة مهمة للفحص البصري. 1. مبدأ الفحص الأساسي (مبسط)
تعتمد هذه الطريقة على الخاصية الشعرية للسوائل. إذ تُطبّق مادة الاختراق على سطح اللحام، فتتسرب إلى العيوب السطحية الدقيقة—مثل الشقوق الصغيرة أو الفجوات. وبعد إزالة مادة الاختراق الزائدة من السطح، تُطبّق مادة المُظهِر، فتسحب مادة الاختراق من داخل العيوب وتُبرزها بوضوح. وبذلك يمكن تحديد مواقع العيوب وأشكالها وأحجامها، ما يتيح الكشف السريع عن العيوب الخفية على السطح أو بالقرب منه.
2. الأدوات وخطوات التنفيذ
الأدوات المطلوبة: مادة اختراق، ومنظف، ومُظهِر (تُستخدم معًا كمجموعة)، إضافة إلى القطن الماص وورق الصنفرة ومجفف الشعر (اختياري لتجفيف قطعة العمل بسرعة). تتميز هذه المواد بانخفاض تكلفتها، ويمكن شراؤها بكميات كبيرة للاستخدام في المصانع. خطوات التنفيذ: الخطوة 1: تهيئة السطح–هذه خطوة حاسمة. استخدم ورق الصنفرة لصقل خط اللحام والمنطقة المحيطة به ضمن مسافة 20 مم، لإزالة الصدأ والزيوت والقشور الأكسيدية وتناثر اللحام. تأكد من خلو السطح من الزيوت والشوائب المفككة، وصنفر سطح اللحام حتى يصبح أملس (تجنب الخشونة المفرطة، إذ قد تحتجز مادة الاختراق وتؤدي إلى نتائج إيجابية كاذبة). بعد ذلك، امسح السطح بقطعة قطن ماصة واتركه حتى يجف تمامًا. الخطوة 2: تطبيق مادة الاختراق– وزّع مادة الاختراق بالتساوي—بالرش أو باستخدام الفرشاة—على خط اللحام والمنطقة المحيطة به، مع التأكد من تغطيتها بالكامل. أبقِ قطعة العمل مستوية كي تتسرب مادة الاختراق جيدًا إلى العيوب الدقيقة. تتراوح مدة الانتظار المعتادة في درجة حرارة الغرفة بين 10–و20 دقيقة (وقد تطول المدة عند انخفاض درجة الحرارة). الخطوة 3: إزالة مادة الاختراق الزائدة– باستخدام قطعة قطن ماصة مبللة بالمنظف، امسح السطح برفق في اتجاه عمودي على خط اللحام حتى تزول مادة الاختراق الزائدة الظاهرة. احرص على عدم مسح مادة الاختراق من داخل العيوب نفسها، لأن ذلك قد يؤدي إلى عدم اكتشافها. الخطوة 4: تطبيق المُظهِر– رجّ المُظهِر جيدًا، ثم رشه بالتساوي على خط اللحام من مسافة تتراوح بين 15–و30 سم لتكوين طبقة رقيقة ومتجانسة. تجنب وضع طبقة سميكة جدًا من المُظهِر، فقد تحجب ملامح العيوب. اتركه لمدة تتراوح بين 5–و10 دقائق كي يسحب بفعالية مادة الاختراق المحتجزة داخل العيوب. الخطوة 5: الملاحظة والتقييم– افحص طبقة المُظهِر في ضوء النهار. يشير ظهور خطوط أو بقع ملونة واضحة (بلون مادة الاختراق) إلى وجود عيوب. ويمكن تحديد نوع العيب من شكل الدلالة (فالأنماط الخطية تشير إلى الشقوق، بينما تشير الأنماط النقطية إلى المسامية).
3. مجالات الاستخدام والقيود
مجالات الاستخدام: تُستخدم هذه الطريقة أساسًا للكشف عن العيوب المفتوحة على سطح اللحام أو القريبة منه، مثل الشقوق الدقيقة والمسامية المجهرية واحتباسات الخبث. وهي مناسبة بوجه خاص لقطع العمل ذات الأشكال الهندسية المعقدة أو الأسطح الخشنة (مثل المكونات المعدنية غير المنتظمة والوصلات الأنبوبية)، وكذلك للكشف عن العيوب السطحية الكامنة التي لا يمكن اكتشافها بالفحص البصري وحده. القيود: لا تكشف العيوب الداخلية العميقة، إذ يقتصر نطاقها على السطح والمناطق القريبة منه (حتى عمق≤ 2 مم). كما تتأثر بشدة بخشونة السطح—فإذا كان السطح خشنًا جدًا، قد تحتجز مادة الاختراق فيه، ما قد يؤدي إلى دلالات إيجابية كاذبة؛ لذلك يلزم إعداد السطح على نحو ملائم. كما لا تناسب هذه الطريقة فحص المواد المسامية، مثل الحديد الزهر.
III. الطريقة 3: الفحص بالموجات فوق الصوتية (للعيوب الداخلية؛ إحدى الطرق الأساسية للفحص غير الإتلافي)
يُعد الفحص بالموجات فوق الصوتية (UT) الطريقة الأساسية المستخدمة في لحام المنشآت الصناعية للكشف عن العيوب الداخلية. وباعتباره تقنية للفحص غير الإتلافي (NDT)، فإنه لا يتسبب في إتلاف قطعة العمل. كما يتيح تحديد موقع العيوب الداخلية بدقة وقياس عمقها وحجمها. ويناسب اللحامات ذات السماكة الكبيرة (≥ 8 مم)—مثل لحامات المنشآت الفولاذية وأوعية الضغط وخطوط الأنابيب وألواح الفولاذ السميكة—ويُعد خطوة فحص إلزامية للمكونات الحيوية (الأجزاء الحاملة للأحمال أو المحتجزة للضغط)، إذ يتيح الكشف الفعال عن العيوب الداخلية الخفية.
1. المبدأ الأساسي
تخترق الموجات الصوتية عالية التردد، المنبعثة من محول الطاقة فوق الصوتي (المسبار)، اللحام وتدخل إلى قطعة العمل. وتنتقل هذه الموجات في خط مستقيم داخل المادة المتجانسة. وعندما تصادف عيبًا داخليًا (مثل شق أو عدم اكتمال الاختراق أو احتباس الخبث)، تنعكس. ويستقبل المحول الإشارات المنعكسة، ويعرض جهاز كشف العيوب بالموجات فوق الصوتية أشكالها الموجية على الشاشة. ومن خلال تحليل موضع هذه الموجات وسعتها (ارتفاعها)، يستطيع المفتشون تحديد موقع العيب الداخلي (عمقه وعرضه) وحجمه ونوعه، بما يتيح الكشف الدقيق عن العيوب الخفية.
2. الأدوات والإجراءات (تتطلب تدريبًا أساسيًا)
تجهيز المعدات: جهاز كشف العيوب بالموجات فوق الصوتية؛ ومجسات تُختار وفقًا لسماكة قطعة العمل—عادةً ما تُستخدم المجسات ذات الحزمة المستقيمة للمقاطع الأقل سماكة، ومجسات الحزمة الزاوية للمقاطع الأكثر سماكة؛ ومادة اقتران (مثل زيت الآلات أو مادة اقتران متخصصة، لتسهيل انتقال الموجات الصوتية والحد من فقد الإشارة)؛ وورق صنفرة (لتهيئة السطح). إجراءات العمل: الخطوة 1: تهيئة قطعة العمل—أزل الصدأ والزيوت وخبث اللحام من خط اللحام والأسطح المحيطة به لضمان نظافة السطح ونعومته، ومنع ضعف التلامس بين المسبار وسطح قطعة العمل، مما قد يؤثر في دقة الفحص. الخطوة 2: معايرة الجهاز—عاير جهاز الفحص بالموجات فوق الصوتية (UT) باستخدام كتلة مرجعية قياسية تحتوي على عيوب معروفة. واضبط المعلمات، مثل زاوية المسبار والحساسية، لضمان دقة الفحص وتجنب عدم اكتشاف العيوب أو الحصول على نتائج إيجابية كاذبة بسبب الإعدادات غير المناسبة. الخطوة 3: تطبيق مادة الاقتران—ضع طبقة رقيقة ومتساوية من مادة الاقتران على قاعدة المسبار وسطح اللحام لضمان أفضل تلامس بين المسبار وقطعة العمل وإزالة أي فجوات هوائية. الخطوة 4: المسح—حرّك المسبار ببطء على امتداد خط اللحام، مع الحفاظ على وضع عمودي أو على زاوية محددة (واضبط الزاوية حسب الحاجة عند استخدام مسبار مائل). حرّك المسبار بسرعة ثابتة، مع مراقبة إشارات الموجات المعروضة على شاشة الجهاز. الخطوة 5: تقييم العيوب—إذا ظهرت على الشاشة إشارة انعكاس غير طبيعية (تتجاوز العتبة المرجعية)، فسجّل موضعها وسعتها. وبالاستناد إلى هذه البيانات والخبرة المتخصصة، حدّد نوع العيب (فالشُقوق تُنتج عادةً انعكاسات حادة ومتواصلة، بينما تؤدي احتباسات الخبث إلى إشارات أعرض ومتقطعة) وقدّر عمق العيب وحجمه.
3. مجالات الاستخدام والمزايا
مجالات الاستخدام: تُستخدم الطريقة أساسًا للكشف عن العيوب الداخلية في اللحامات التي تبلغ سماكتها≥8 مم. ويُستخدم على نطاق واسع لفحص المكونات الحيوية—مثل مكونات الهياكل الفولاذية وأوعية الضغط وخطوط الأنابيب وقطع السيارات والآلات الثقيلة—وهو مناسب بشكل خاص للمكونات الحاملة للأحمال أو المحتوية على الضغط، إذ يضمن خلوها من العيوب الداخلية الخفية.
المزايا الأساسية: فحص غير إتلافي (NDT) يحافظ على سلامة قطعة العمل ويتيح تكرار الفحص؛ قدرة على الاختراق العميق تمكّن من كشف العيوب الداخلية في المكونات التي يبلغ سمكها عدة أمتار؛ سرعة وكفاءة عاليتان تجعلان الطريقة مثالية لفحص الدفعات؛ فعالية من حيث التكلفة بفضل إمكانية إعادة استخدام المعدات وقلة احتياجاتها للصيانة؛ وإمكانية تحديد مواقع العيوب وأحجامها بدقة، ما يسهّل الإصلاح أو إعادة المعالجة لاحقًا.
رابعًا: الطريقة الرابعة: الفحص الإتلافي (التحقق بأخذ العينات لتحديد الأداء الأقصى)
الفحص الإتلافي هو شكل من أشكال «التحقق بأخذ العينات». ويتضمن أخذ عينات من قطع العمل وإخضاعها لاختبارات ميكانيكية. ومن خلال إتلاف العينات، يمكن تقييم الخواص الميكانيكية—مثل مقاومة اللحام ومتانته—لتحديد ما إذا كانت جودة اللحام تستوفي مواصفات التصميم. وعلى الرغم من أن هذه الطريقة تتلف العينات، فإنها توفر التقييم الأكثر مباشرة ودقة للأداء الأقصى للحام. وتُستخدم عادةً لأخذ عينات أثناء الإنتاج الكمي، أو للتحقق من صلاحية العملية عند إجراء لحام تجريبي للمنتجات الجديدة، بما يضمن استيفاء مقاومة لحام الأجزاء المصنعة للمعايير المطلوبة.
1. أنواع الاختبارات وإجراءاتها الشائعة (الطريقتان الأكثر استخدامًا)
(1) اختبار الشد (لتقييم مقاومة اللحام؛ وهو الاختبار الأهم)
مبدأ الاختبار: تُثبّت عينة ملحومة في آلة اختبار الشد، ثم تُعرّض لقوة شد محورية حتى تنكسر. وتُستخدم أكبر قوة عند نقطة الكسر لتحديد مقاومة شد اللحام. ويضمن ذلك ألا تقل مقاومة اللحام عن مقاومة المادة الأساسية، مما يمنع فشل اللحام أثناء الاستخدام.
خطوات التنفيذ: الخطوة 1: تحضير العينة—تُستخرج عينة ملحومة وفقًا لمعايير الصناعة. وتُحدد أبعادها بناءً على سمك المادة؛ وعادةً ما تكون مستطيلة، مع وضع اللحام في المنتصف لضمان توزيع قوة الشد بالتساوي على منطقة اللحام. الخطوة 2: تثبيت العينة—ثبّت العينة في فكّي آلة اختبار الشد، واضبطهما لضمان توزيع الحمل بالتساوي ومن دون انحراف في المحاذاة. الخطوة 3: تطبيق قوة الشد—شغّل آلة اختبار الشد لتطبيق قوة شد محورية بسرعة ثابتة ومضبوطة. راقب تشوه العينة وسجّل أكبر قوة عند لحظة الكسر. الخطوة 4: تقييم المطابقة—يُعد اللحام مقبولًا إذا بلغت مقاومة الشد فيه 90% على الأقل من مقاومة شد المادة الأساسية، وإذا لم يحدث الكسر داخل منطقة اللحام (أو إذا حدث فيها، فيجب أن تظل متطلبات المقاومة مستوفاة). (2) اختبار الثني (لتقييم مطيلية اللحام وسلامته)
مبدأ الاختبار: تُثنى عينة ملحومة حول قالب بنصف قطر محدد حتى زاوية معينة (عادةً 180° أو 90°). ثم يُفحص سطح اللحام للكشف عن الشقوق أو الكسور. ويقيّم ذلك’مطيلية اللحام وسلامته، ويضمن عدم تشققه تحت تأثير الإجهاد أو التشوه بسبب ضعف المطيلية.
الإجراء: الخطوة 1: تحضير العينة– اقطع عينة مستطيلة (عرضها عادةً 30 مم، ويُحدد طولها وفقًا لقطر القالب)، مع التأكد من وجود اللحام على الجانب الخارجي (جانب الشد) من منطقة الثني. الخطوة 2: التوضيع– ضع العينة على قالب آلة اختبار الثني، مع التأكد من وجود اللحام على الجانب الخارجي ومن توزيع الحمل بالتساوي. الخطوة 3: تطبيق القوة– شغّل آلة الاختبار وطبّق الضغط تدريجيًا لثني العينة حتى الزاوية المطلوبة (عادةً 180°). حافظ على سرعة ثابتة لتجنب التسبب في كسر مفاجئ نتيجة قوة مفرطة. الخطوة 4: الفحص– افحص سطح اللحام بعد الثني. وتُعد العينة مقبولة إذا لم تظهر فيها شقوق أو كسور كبيرة (ويُسمح بالتشوه الطفيف).
2. التطبيقات والاحتياطات
التطبيقات: يُستخدم لأخذ عينات أثناء الإنتاج الكمي (عادةً من 3–إلى 5 عينات لكل دفعة) لضمان استيفاء مقاومة اللحام للمعايير؛ وللتحقق من صلاحية العملية أثناء اللحام التجريبي للمنتجات الجديدة بهدف تحسين معلمات اللحام؛ وكذلك للاختبار المتخصص للمكونات الحيوية (مثل الأجزاء الحاملة للأحمال أو المحتوية على الضغط) لتعزيز سلامة المنتج.
الاحتياطات: نظرًا إلى أن هذا الاختبار إتلافي، لا يمكن إجراؤه على كل مكوّن نهائي، ولذلك يجب تنفيذه بأخذ العينات. وينبغي تقييم النتائج إلى جانب نتائج الفحوص غير الإتلافية (مثل الفحص بالموجات فوق الصوتية أو اختبار السوائل المتغلغلة). تأكد من مطابقة أبعاد العينات بدقة للمعايير ذات الصلة، لأن الأبعاد غير الصحيحة قد تؤثر سلبًا في نتائج الاختبار. كما يجب معايرة معدات الاختبار دوريًا لضمان دقة القياس.
خامسًا: ملخص عملية فحص جودة اللحام (جاهزة للتطبيق في المصنع)
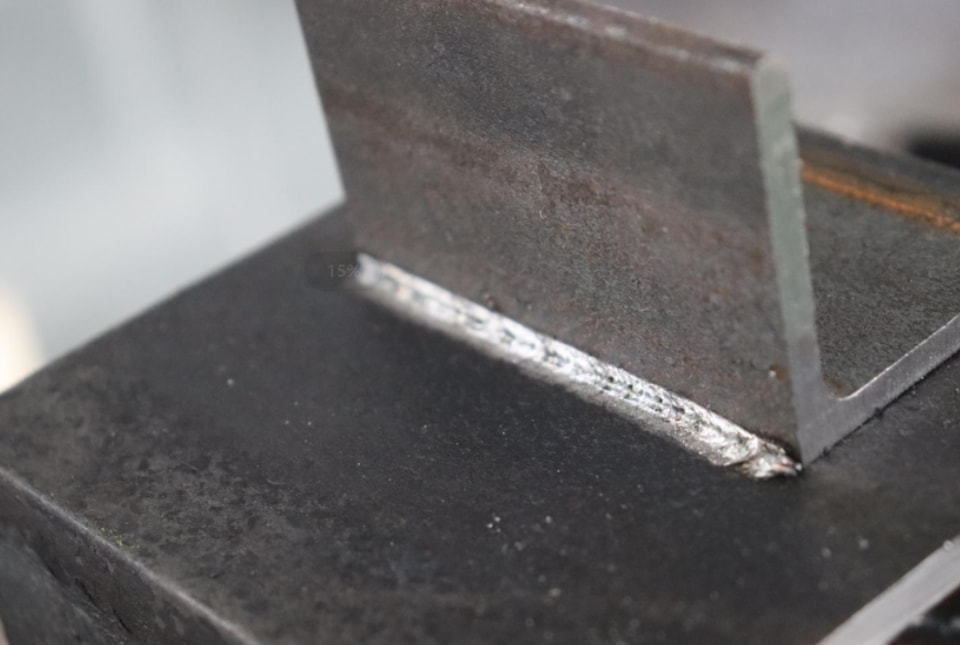
من خلال دمج طرق الفحص الأربع المذكورة أعلاه واتباع تسلسل منطقي—من الفحص السطحي إلى المتعمق، ومن الخارج إلى الداخل—تم وضع عملية شاملة لفحص جودة اللحام. ويمكن تطبيقها مباشرةً في الإنتاج الكمي والتصنيع حسب الطلب للقطع المفردة، لضمان استيفاء جودة اللحام لجميع المتطلبات باستمرار:
الخطوة 1: الفحص الأولي (الفحص البصري): بعد اكتمال اللحام، يجب على المشغلين أو مفتشي الجودة إجراء فحص بصري شامل بنسبة 100%. ويشمل ذلك تنظيف أسطح اللحام والكشف عن العيوب الظاهرة (مثل الشقوق أو المسامية أو عدم دقة الأبعاد). ويجب إرسال القطع غير المطابقة لإعادة المعالجة فورًا، ولا يجوز نقلها إلى مراحل الإنتاج التالية.
الخطوة 2: إعادة الفحص الموجّه (اختبار السوائل المتغلغلة/الفحص بالموجات فوق الصوتية): بالنسبة إلى المكونات التي تجتاز الفحص البصري، يجب فحص الأجزاء الحيوية—مثل الأجزاء الحاملة للأحمال أو الضغط، أو الأجزاء الظاهرة التي تؤثر في المظهر—باستخدام اختبار السوائل المتغلغلة (للكشف عن العيوب السطحية والقريبة من السطح) أو الفحص بالموجات فوق الصوتية (للكشف عن العيوب الداخلية). تكشف هذه الخطوة العيوب الخفية؛ ويجب إعادة معالجة أي قطعة لا تجتاز الفحص، ثم إعادة فحصها.
الخطوة 3: التحقق بأخذ العينات (الفحص الإتلافي): في الإنتاج الكمي، من 3–يجب اختيار 5 عينات من كل دفعة لإجراء اختبارات الشد والثني للتحقق من متانة اللحامات وليونتها. وإذا أخفقت إحدى العينات، فيجب توسيع نطاق أخذ العينات لتقييم الدفعة بأكملها، مع إجراء فحص شامل عند الضرورة.
الخطوة 4: التقييم الشامل النهائي: استنادًا إلى نتائج الخطوات الثلاث السابقة، ووفقًا لمواصفات التصميم ومعايير الصناعة (مثل GB 50205 للمنشآت الفولاذية أو GB 150 لأوعية الضغط)، يُتخذ القرار النهائي بشأن المطابقة. ثم تُنقل المنتجات المطابقة إلى المخزن أو إلى مرحلة الإنتاج التالية، بينما تُعاد معالجة المنتجات غير المطابقة أو تُستبعد.
ملاحظة إضافية: تختلف متطلبات جودة اللحام باختلاف الصناعة. لذا ينبغي تعديل أساليب الفحص ومعايير القبول بما يتوافق مع المعايير المحددة لقطاعك. فعلى سبيل المثال، يتطلب لحام الأجهزة الطبية أو مكونات السيارات معايير أكثر صرامة، ما يستلزم إجراء الفحوص بوتيرة أكبر واستخدام نطاق أوسع من معايير الاختبار. أما مكونات الأدوات العامة، فيمكن تبسيط إجراءات فحصها، مع التركيز أساسًا على الفحص البصري والتحقق بأخذ العينات.
سادسًا: خلاصة الأخطاء التي ينبغي تجنبها أثناء الفحص
1. لا تغفل الفحص البصري؛ فعيوب السطح غالبًا ما تكون «مؤشرات» على وجود عيوب داخلية. ويمكن للفحص الأولي الدقيق أن يقلل كثيرًا من تكاليف الاختبارات اللاحقة.
2. يعتمد فحص السوائل المتغلغلة أساسًا على تجهيز السطح. فإذا كان السطح غير نظيف أو غير مستوٍ، فقد تظهر نتائج إيجابية كاذبة بسهولة، مما يؤثر في دقة نتائج الفحص.
3. في الفحص بالموجات فوق الصوتية، لا بد من معايرة الجهاز على نحو صحيح. فضبط زاوية المسبار بشكل غير دقيق قد يؤدي بسهولة إلى عدم اكتشاف العيوب الداخلية.
4. عند إجراء الاختبارات الإتلافية، تأكد من أخذ عينات الاختبار وفقًا للمواصفات القياسية؛ وإلا فقد تؤدي أبعاد العينات غير الصحيحة إلى نتائج اختبار خاطئة.
جوهر فحص جودة اللحام هو «الوقاية». فمن خلال اتباع إجراءات فحص موحّدة للكشف المبكر عن العيوب السطحية والداخلية، يمكنك تقليل تكاليف إعادة العمل مع ضمان سلامة المنتج وإطالة عمره التشغيلي. سواء كنت حديث العهد بالمجال أو مُصنّعًا راسخًا، فإن إتقان طرق الفحص الأربع الشائعة هذه يمكّنك من معالجة تحديات تقييم جودة اللحام بفاعلية.