- هاتف:+86-13222111178
- البريد الإلكتروني:info@ntjugao.com



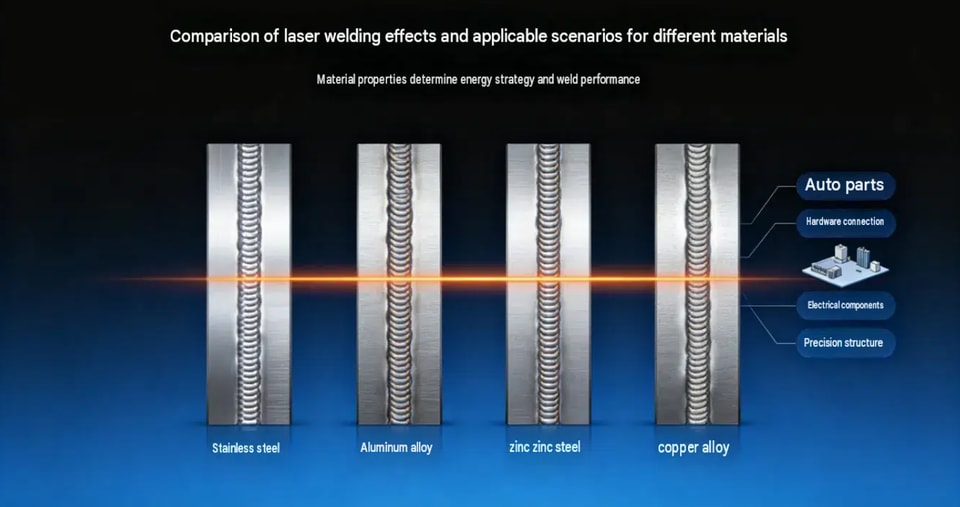
مقارنة نتائج اللحام بالليزر وتطبيقاته على مختلف المواد
مقارنة نتائج اللحام بالليزر وتطبيقاته على مختلف المواد
يتميز اللحام بالليزر بتركيز الطاقة وسرعة اللحام العالية وصغر المنطقة المتأثرة بالحرارة نسبيًا. ويُستخدم على نطاق واسع في قطاعات مثل معالجة المنتجات المعدنية، وتصنيع الصفائح المعدنية، ومكونات السيارات، وصناعة الأجهزة المنزلية، والطاقة الجديدة، وإنتاج القطع المعدنية الدقيقة. ومع تزايد طلب شركات التصنيع على كفاءة لحام أعلى ومظهر أفضل للمنتجات ودقة أكبر في المعالجة، يتجه اهتمام مزيد من الشركات إلى معدات اللحام بالليزر.
لكن لا يمكن استخدام معلمات العملية نفسها للحام بالليزر لجميع أنواع المعادن. فالمواد تختلف في معدلات امتصاصها لأشعة الليزر وموصليتها الحرارية ودرجات انصهارها وحالة أسطحها وقابليتها للتشوه الحراري؛ لذلك قد تتباين نتائج اللحام بدرجة كبيرة حتى عند استخدام آلة اللحام بالليزر نفسها.
ما عمليات اللحام بالليزر المناسبة للمواد الشائعة، مثل الفولاذ المقاوم للصدأ والفولاذ الكربوني والصفائح المجلفنة وسبائك الألومنيوم والنحاس؟ وكيف تختلف نتائج اللحام من مادة إلى أخرى؟ وكيف تختار الشركات معدات اللحام بالليزر المناسبة؟
تتناول هذه المقالة خصائص المواد ونتائج اللحام والتحديات الشائعة وسيناريوهات التطبيق العملية، لمساعدة الشركات على تقييم حلول اللحام بالليزر بفاعلية أكبر.
أولاً: كيف تختلف نتائج اللحام بالليزر باختلاف أنواع المعادن؟
يقوم مبدأ اللحام بالليزر على تسليط شعاع ليزر لتسخين المواد موضعياً حتى تنصهر، ثم تشكيل وصلة اللحام عبر بركة المعدن المنصهر. ولا تعتمد جودة اللحام على قدرة الليزر فحسب، بل تتأثر أيضاً بخصائص المادة وسماكة الصفيحة وشكل الوصلة وسرعة اللحام وموضع البؤرة واستخدام غاز الحماية.
يختلف أداء اللحام بالليزر باختلاف المادة. وفيما يلي خصائص عدد من المواد الشائعة.
نوع المادة | خصائص اللحام بالليزر | تحديات اللحام الشائعة | تطبيقات نموذجية |
الفولاذ المقاوم للصدأ | يتميز عموماً بقابلية ممتازة للحام، مع إمكانية التحكم في شكل درزة اللحام. | تغير اللون والتشوه ومتطلبات جودة السطح والتحكم في شكل درزة اللحام | أدوات المطبخ، والمنتجات المعدنية، والأجهزة الطبية، وهياكل المعدات |
الفولاذ الكربوني | عملية متعددة الاستخدامات، مناسبة للحام مجموعة واسعة من الصفائح والمكونات الإنشائية. | التناثر والاحتراق النافذ والتشوه ومشكلات الفجوات بين الوصلات | قطع الصفائح المعدنية، وهياكل المركبات والخزائن، ومكونات السيارات |
الصفائح المجلفنة | يمكن استخدامه مع بعض أنواع صفائح الفولاذ المجلفن، مع ضرورة التحكم بعناية في تأثير طبقة الزنك. | المسامية والتناثر وعدم استقرار اللحام الناجمة عن أبخرة الزنك | الخزائن الكهربائية، وصفائح الأجهزة المنزلية، ومعدات التهوية |
سبائك الألومنيوم | ملائمة للحام عالي السرعة لمختلف المكونات الإنشائية خفيفة الوزن. | انعكاسية عالية وتوصيل حراري سريع، مع مخاطر التشقق الساخن والمسامية | مكونات الطاقة الجديدة، وقطع السيارات، والمكونات الإنشائية المصنوعة من الألومنيوم |
النحاس وسبائك النحاس | مناسب لبعض الأجزاء الموصلة ومنتجات سبائك النحاس. | انخفاض امتصاص الليزر وسرعة التوصيل الحراري وصعوبة التحكم في بركة المعدن المنصهر | الموصلات الكهربائية، والمكونات الموصلة، ومختلف الأجزاء الإلكترونية |
الخصائص المذكورة أعلاه عامة؛ لذا يجب التحقق من نتائج اللحام الفعلية مع مراعاة درجة المادة المحددة وسماكة الصفيحة وحالة السطح وشكل الوصلة ومعايير الجودة.
ثانياً: لحام الفولاذ المقاوم للصدأ بالليزر — مثالي للمنتجات التي تتطلب مظهراً أنيقاً للحام وتصنيعاً دقيقاً
يُعد الفولاذ المقاوم للصدأ من أكثر المواد شيوعاً في اللحام بالليزر، ويُستخدم على نطاق واسع في المنتجات المعدنية ومعدات المطابخ وتجهيز الأغذية والمعدات الطبية وأغلفة المعدات الصناعية.
عند اختيار المادة والعملية المناسبتين، يمكن للحام بالليزر إنتاج درزة متجانسة نسبياً، كما يساعد تركيز مدخل الحرارة على تقليل التشوه الحراري لبعض قطع العمل.
أبرز مزايا لحام الفولاذ المقاوم للصدأ بالليزر
1. جودة تشكيل درزة اللحام. عند استخدام اللحام بالليزر للوصلات المناسبة وضبط المعلمات على نحو سليم، يمكن الحصول على درزة متجانسة نسبياً تلبي متطلبات المظهر للعديد من المنتجات المعدنية.
2. منطقة متأثرة بالحرارة أصغر نسبياً. فمقارنة ببعض طرق اللحام ذات المدخل الحراري المرتفع، تتركز حرارة اللحام بالليزر في نطاق أضيق، ما يساعد على التحكم في التشوه الحراري لقطع الصفائح الرقيقة. لكن ذلك لا يعني انعدام التشوه تماماً.
3. مناسب لمجموعة متنوعة من منتجات الفولاذ المقاوم للصدأ. يمكن اختيار ماكينة لحام ليزر يدوية أو ماكينة لحام ليزر بتغذية سلك آلية أو محطة عمل لحام ليزر مؤتمتة، وفقاً لبنية قطعة العمل، سواء كانت صفيحة أو أنبوباً أو حاملاً أو هيكلاً لمعدة.
مجالات الاستخدام الشائعة
أدوات المطبخ المصنوعة من الفولاذ المقاوم للصدأ والمنتجات المعدنية المنزلية؛
هياكل وخزائن وأغلفة معدات من الفولاذ المقاوم للصدأ؛
الأجزاء المعدنية الهيكلية للمعدات الصناعية؛
بعض الأجهزة الطبية والأجزاء المعدنية الدقيقة؛
حوامل وتجهيزات وهياكل توصيل من الفولاذ المقاوم للصدأ.
ما الجوانب التي ينبغي مراعاتها عند لحام الفولاذ المقاوم للصدأ بالليزر؟
لا يقتصر لحام الفولاذ المقاوم للصدأ على مظهر خط اللحام، بل يتطلب أيضًا ضبط قوة اللحام وتغيّر لون السطح والأكسدة ومقاومة التآكل وفقًا لمتطلبات المنتج.
إذا كانت متطلبات المظهر عالية، فينبغي تقييم معلمات اللحام وغاز الحماية واتجاه اللحام وخلوص تجميع قطع العمل بشكل أساسي. أما المنتجات التي تتطلب مقاومة خاصة للتآكل أو معايير صحية محددة، فيلزم التحقق من العملية أيضًا وفقًا للمعايير المعمول بها.
III、. لحام الفولاذ الكربوني بالليزر: مناسب لتصنيع الصفائح المعدنية والهياكل المعدنية
يُستخدم الفولاذ الكربوني على نطاق واسع في معالجة الصفائح المعدنية، وهياكل الخزائن، وقطع غيار السيارات، والمعدات الميكانيكية، ومختلف المنتجات المعدنية. وبالنسبة إلى قطع العمل المصنوعة من الفولاذ الكربوني الملائمة للحام بالليزر، يمكن لهذه التقنية الجمع بين كفاءة المعالجة وجودة اللحام.
خصائص لحام الفولاذ الكربوني بالليزر
1. نطاق واسع من التطبيقات. من قطع الصفائح المعدنية الرقيقة إلى بعض الأجزاء الهيكلية الأكثر سماكة، يمكن تقييم عملية اللحام بالليزر المناسبة استنادًا إلى سُمك الصفيحة وشكل الوصلة ومتطلبات اللحام.
2. مناسب للإنتاج على دفعات. بالنسبة إلى المنتجات ذات مواصفات قطع العمل المستقرة ومواضع اللحام الثابتة، يمكن تحسين وتيرة الإنتاج واتساق اللحام باستخدام قوالب التثبيت أو محطات العمل المؤتمتة.
3. يساعد على التحكم في التشوه الحراري. في ظل ظروف العملية المناسبة، يسهم تركيز مدخلات الحرارة في الحد من تشوه بعض أجزاء الصفائح المعدنية، لكن النتيجة النهائية تظل مرتبطة بهيكل قطعة العمل وتسلسل اللحام.
مجالات الاستخدام الشائعة
الأغلفة المعدنية وهياكل الخزائن المصنوعة من الصفائح؛
حوامل وأجزاء هيكلية معدنية للسيارات؛
أجزاء المعدات الميكانيكية؛
أجزاء معدنية مختومة وموصلات معدنية؛
بعض الأنابيب الفولاذية والهياكل الإطارية.
الأسئلة الشائعة حول لحام الفولاذ الكربوني بالليزر
إذا لم تتناسب معلمات اللحام مع سُمك الصفيحة، فقد تظهر مشكلات مثل التناثر أو الاحتراق الكامل أو عدم اكتمال الانصهار أو سوء تشكيل خط اللحام. كما تؤثر الفجوات الكبيرة بين قطع العمل، وعدم ثبات مواضعها، أو وجود بقع زيت على السطح في جودة اللحام.
لذلك، يتطلب لحام الفولاذ الكربوني بالليزر تقييمًا شاملًا لقدرة الليزر وسرعة اللحام وموضع البؤرة وشكل الوصلة ودقة التجميع. وعند تفاوت الفجوات بين قطع العمل، ينبغي أيضًا تحديد مدى الحاجة إلى استخدام تقنية تغذية السلك أو تحسين تصميم تجهيزات التثبيت.
IV. لحام الفولاذ المجلفن بالليزر: التعامل مع تأثير طبقة الزنك وضمان استقرار اللحام
يشيع استخدام الفولاذ المجلفن في الصناديق الكهربائية، وأغلفة الأجهزة المنزلية، ومعدات التهوية، والمكونات الهيكلية لأنظمة تكييف الهواء، ومختلف منتجات الصفائح المعدنية. ونظرًا إلى طلاء سطح الفولاذ بطبقة من الزنك، يجب إيلاء اهتمام خاص لتأثير هذا الطلاء في استقرار حوض الانصهار أثناء اللحام بالليزر.
التحديات الرئيسية في لحام الفولاذ المجلفن بالليزر
درجة غليان الزنك أقل من درجة انصهار الفولاذ. وعندما تتبخر طبقة الزنك في منطقة اللحام بفعل الحرارة، يتكوّن بخار الزنك—وإذا لم تتوفر له فرصة للتصاعد—فقد يعيق تشكّل حوض الانصهار، ما يؤدي إلى مشكلات مثل المسامية أو التناثر أو عدم استقرار تشكيل خرزة اللحام.
إضافة إلى ذلك، تؤثر عوامل مثل سُمك الطلاء وحالة السطح والفجوة بين الصفائح وطريقة اللحام المستخدمة في النتائج النهائية.
كيفية تحسين نتائج لحام الفولاذ المجلفن بالليزر
1. ضبط الفجوات بين قطع العمل ودقة التجميع. يساعد تصميم الوصلات المناسب على استقرار عملية اللحام، لكن يجب تحديد متطلبات الفجوة الدقيقة من خلال اختبار العملية.
2. تحسين معلمات اللحام. اضبط القدرة وسرعة اللحام وموضع البؤرة وفقًا لسُمك المادة وتكوين الوصلة، للحد من مدخلات الحرارة غير الضرورية مع ضمان الانصهار الكافي.
3. تقييم طرق اللحام. بالنسبة إلى بعض منتجات الفولاذ المجلفن، يجدر مقارنة مدى ملاءمة مسارات اللحام المختلفة أو هياكل الوصلات أو تقنيات تغذية السلك.
4. إعطاء الأولوية للتهوية والسلامة. قد ينتج عن لحام الفولاذ المجلفن أبخرة تحتوي على الزنك. لذا ينبغي تركيب أنظمة مناسبة للشفط الموضعي وفقًا لظروف التشغيل، وتطبيق تدابير الصحة والسلامة المهنية اللازمة.
التطبيقات الشائعة
خزائن التحكم الكهربائي وصناديق توزيع الطاقة؛
مكونات الصفائح المعدنية لأنظمة تكييف الهواء والتهوية والتدفئة والتهوية وتكييف الهواء؛
الأغلفة المعدنية للأجهزة المنزلية؛
حوامل من الفولاذ المجلفن؛
أجزاء الصفائح المعدنية للسيارات والمعدات الصناعية.
عند التعامل مع الفولاذ المجلفن، لا يمكن تحديد مدى ملاءمته للحام بالليزر اعتمادًا على اسم المادة وحده. يُوصى بإجراء لحامات اختبارية باستخدام المادة الفعلية، مع التركيز على فحص المسامية والتناثر وقوة اللحام ومظهر السطح.
خامسًا: لحام سبائك الألومنيوم بالليزر: خيار مثالي للهياكل المعدنية خفيفة الوزن
تتميز سبائك الألومنيوم بخفة وزنها وموصليتها الحرارية العالية، لذا تُستخدم على نطاق واسع في قطاعات مثل صناعة السيارات والطاقة الجديدة والنقل والمكونات الهيكلية الصناعية. ويمكن استخدام اللحام بالليزر لضم بعض مكونات سبائك الألومنيوم، إلا أنه يتطلب عادةً تحكمًا أدق في العملية مقارنةً بالعديد من تطبيقات الفولاذ الشائعة.
خصائص لحام سبائك الألومنيوم بالليزر
1. مناسب لبعض المكونات الهيكلية خفيفة الوزن. يوفر اللحام بالليزر كفاءة معالجة عالية للصفائح والأجزاء الهيكلية المتوافقة من سبائك الألومنيوم، كما يسهّل الإنتاج الآلي.
2. انتقال الحرارة سريع. تتميز سبائك الألومنيوم بموصلية حرارية عالية، ما يؤدي إلى تبديد الحرارة بسرعة؛ لذلك يجب الموازنة بعناية بين قدرة الليزر وسرعة اللحام وتصميم الوصلة.
3. أهمية نوع السبيكة. يختلف أداء اللحام باختلاف نوع سبيكة الألومنيوم؛ إذ تكون بعض المواد أو أشكال الوصلات أكثر عرضة لمشكلات مثل التشقق الساخن والمسامية أو انخفاض قوة الوصلة.
التطبيقات الشائعة
مكونات السيارات المصنوعة من سبائك الألومنيوم؛
أجزاء الهياكل المعدنية لتطبيقات الطاقة الجديدة؛
هياكل وإطارات من سبائك الألومنيوم؛
مكونات هيكلية من الألومنيوم للمعدات الصناعية؛
أجزاء من سبائك الألومنيوم لقطاع النقل.
اعتبارات لحام سبائك الألومنيوم بالليزر
يمكن لعوامل مثل امتصاص المادة لأطوال موجية معينة من الليزر، ووجود أغشية أكسيد على السطح، ونوع السبيكة المحدد، وفجوات التجميع أن تؤثر جميعها في استقرار اللحام. وقد تؤدي معلمات العملية غير الملائمة إلى عيوب مثل المسامية أو التشقق الساخن أو عدم الانصهار أو التشوه.
بالنسبة إلى المنتجات ذات المواصفات العالية، ينبغي تحديد العملية المناسبة من خلال الاختبار على قطع العمل الفعلية. ويشمل ذلك تقييمًا شاملًا يأخذ في الاعتبار تصميم الوصلة وغاز الحماية ونظافة المادة ومتطلبات الفحص بعد اللحام.
سادسًا: لحام النحاس وسبائكه بالليزر: مناسب لبعض المكونات الموصلة
يُستخدم النحاس وسبائكه على نطاق واسع في التوصيلات الكهربائية والمكونات الموصلة والأجزاء الإلكترونية ومختلف المنتجات الصناعية. ونظرًا إلى’موصليتهما الكهربائية والحرارية العالية—إلى جانب معدل امتصاصهما المنخفض نسبيًا لأطوال موجات الليزر القريبة من الأشعة تحت الحمراء الشائعة في درجة حرارة الغرفة،—يتطلب لحام هذه المواد بالليزر تحكمًا دقيقًا للغاية في العملية.
التحديات الرئيسية للحام النحاس بالليزر
1. تؤثر خصائص امتصاص الليزر في استقرار العملية. فمعدل الامتصاص الأولي للنحاس منخفض عند استخدام العديد من أطوال موجات الليزر الشائعة. فضلًا عن ذلك، مع تغيّر حالة المادة’أثناء عملية اللحام، قد يتذبذب امتصاصها للطاقة، ما يجعل التحكم في حوض الانصهار أكثر صعوبة.
2. التبديد السريع للحرارة. تسرّع الموصلية الحرارية العالية للنحاس انتقال الحرارة؛ لذلك يجب مراعاة عوامل مثل القدرة وسرعة اللحام وتصميم الوصلة مجتمعةً.
3. قد تكون متطلبات الجودة صارمة. ففي الموصلات الكهربائية، يجب الاهتمام بقوة الوصلة والمقاومة الكهربائية والأداء طويل الأمد، إلى جانب مظهر خط اللحام.
أبرز مجالات التطبيق
موصلات كهربائية من النحاس؛
مكونات موصلة متنوعة؛
أجزاء معدنية للأجهزة الإلكترونية والكهربائية؛
منتجات صناعية محددة من سبائك النحاس.
لا تناسب جميع تطبيقات النحاس وسبائكه معدات الليزر وعملياته نفسها. وينبغي تقييم الحلول المناسبة وفقًا لنوع المادة وسماكتها وتكوين الوصلة ومتطلبات جودة اللحام وخصائص مصدر الليزر.
سابعًا: كيف تختار معدات اللحام بالليزر لمواد مختلفة؟
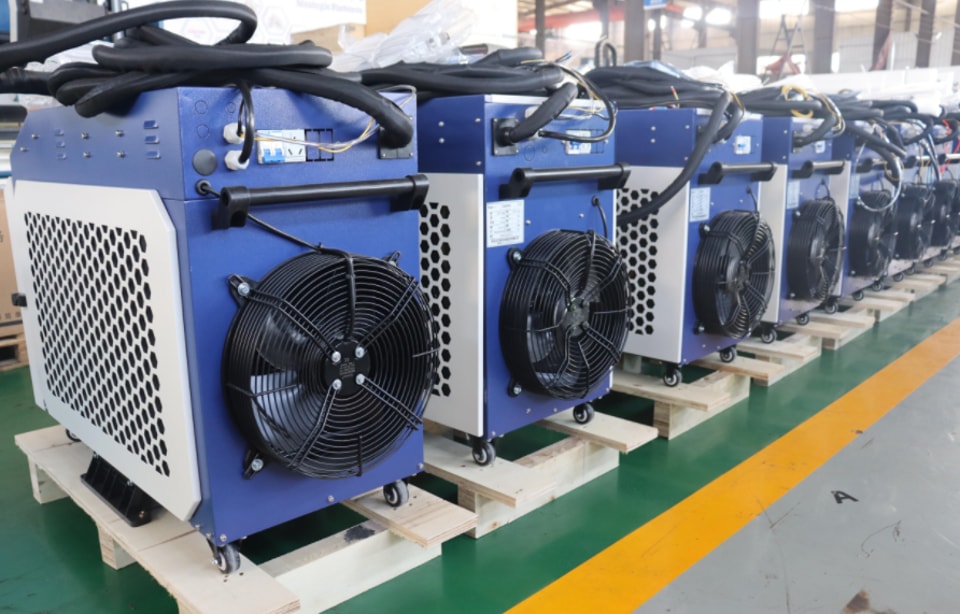
بعد فهم اختلافات المواد، يتعين على الشركات اختيار المعدات وفقًا لبنية المنتج وحجم الإنتاج ومتطلبات اللحام. تشمل معدات اللحام بالليزر الشائعة أجهزة اللحام اليدوية، وأجهزة اللحام المزودة بتغذية سلكية آلية، وأجهزة اللحام المنضدية، وأجهزة اللحام بالماسح الجلفانومتري، ومحطات اللحام بالليزر الروبوتية.
1. أجهزة اللحام بالليزر اليدوية
تناسب أجهزة اللحام بالليزر اليدوية التطبيقات التي تتطلب مرونة تشغيلية، أو التي تتغير فيها مواضع اللحام باستمرار، أو التي تتنوع فيها مواصفات المنتجات بدرجة كبيرة.
بالنسبة إلى قطع العمل المتوافقة—مثل الفولاذ المقاوم للصدأ والفولاذ الكربوني وبعض المعادن الأخرى،—يمكن اختيار المعدات المناسبة بناءً على سماكة الصفيحة ونوع الوصلة ومتطلبات المظهر. وإذا كانت الفجوات بين قطع العمل كبيرة أو كان استخدام معدن حشو ضروريًا، فينبغي أيضًا تقييم خيار نظام التغذية الآلية للسلك.
2. آلات اللحام بالليزر المزودة بتغذية تلقائية لسلك اللحام
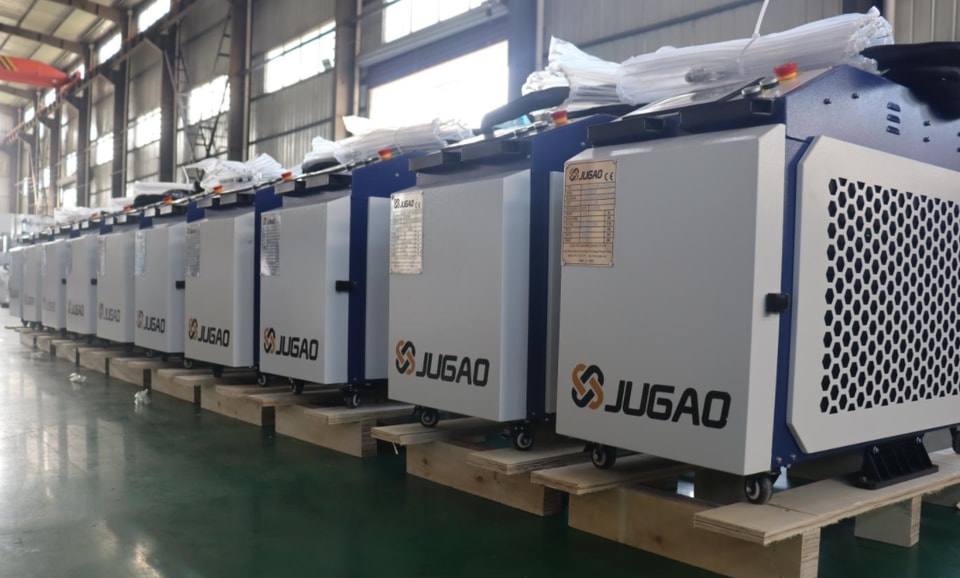
عندما تحتوي وصلات قطع العمل على فجوات، أو تتطلب سلك حشو، أو تستلزم تشكيل درزات لحام بمقاطع محددة، يُنصح باستخدام آلة لحام بالليزر مزودة بتغذية تلقائية لسلك اللحام.
يجب مواءمة سرعة تغذية السلك ومادته وقطره ومعلمات الليزر مع مادة قطعة العمل وعملية اللحام، والتحقق من ذلك عبر الاختبارات العملية.
3. آلات اللحام بالليزر ذات المنصة
تُعد معدات اللحام بالليزر ذات المنصة خيارًا مناسبًا للمنتجات ذات الأبعاد الثابتة نسبيًا، ومواضع اللحام المحددة بوضوح، والمتطلبات العالية لتكرارية اللحام.
تعزز هذه الأنظمة اتساق التشغيل أثناء الإنتاج بكميات كبيرة، بفضل التثبيت المناسب للقطع والتحكم في الحركة. وينبغي تقييم مدى ملاءمتها وفقًا لأبعاد قطعة العمل ومسارات اللحام ومتطلبات زمن دورة الإنتاج. 4. آلة لحام بالليزر بنظام المسح بالجلفانومتر
تتحكم آلة اللحام بالليزر بنظام المسح بالجلفانومتر في حركة شعاع الليزر عبر نظام مسح. وهي مناسبة تمامًا للتطبيقات التي تتطلب مسحًا عالي السرعة أو معالجة على مسارات محددة ومعقدة.
بالنسبة إلى المكونات المعدنية الصغيرة، أو القطع ذات درزات اللحام المنتظمة، أو المنتجات الملائمة للمعالجة بالجلفانومتر، يمكن تقييم مدى ملاءمة هذه التقنية بناءً على عوامل مثل أبعاد درز اللحام ومساحة المعالجة المطلوبة وخصائص المواد ومعايير الجودة.
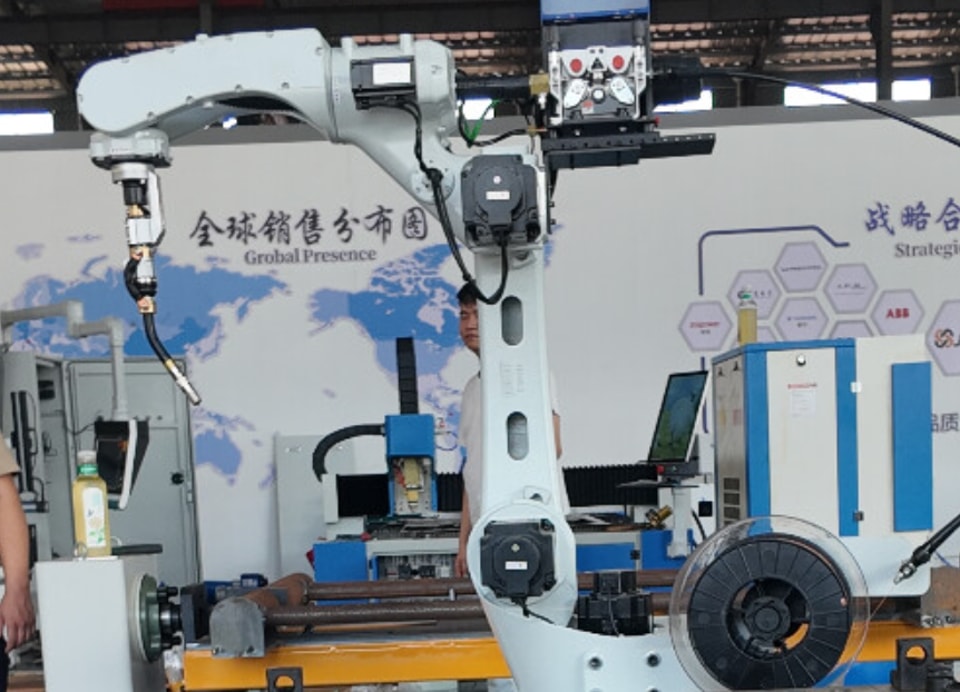
5. محطة عمل روبوتية للحام بالليزر
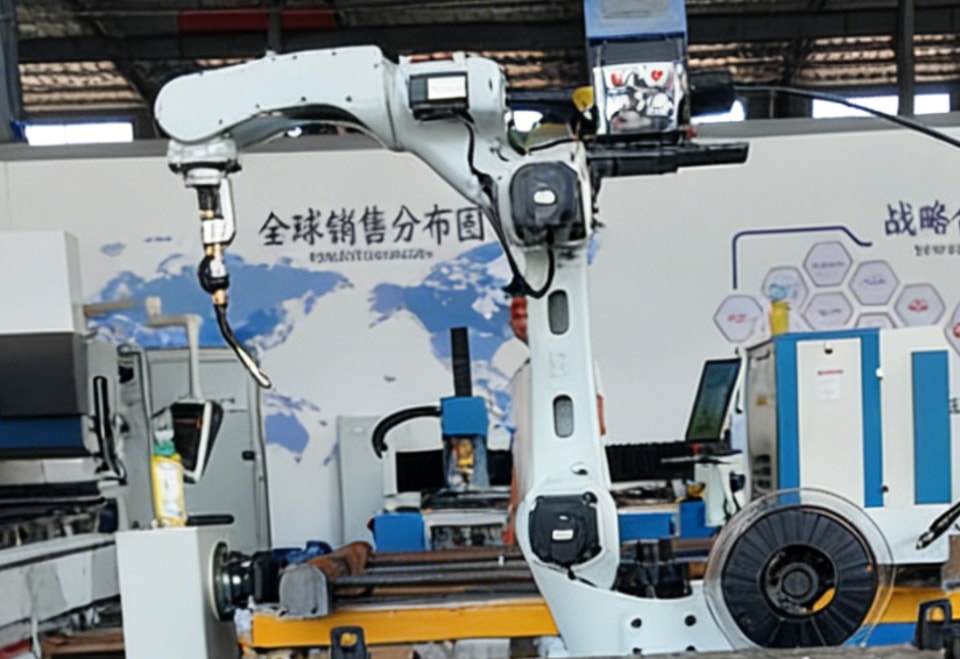
تُعد محطة العمل الروبوتية للحام بالليزر خيارًا مناسبًا لقطع العمل ذات الهياكل المعقدة أو مواضع اللحام المتعددة أو متطلبات الإنتاج بكميات كبيرة—ولا سيما عند الحاجة إلى دمجها مع أنظمة التحميل والتفريغ أو تجهيزات التثبيت أو عمليات التصنيع الأخرى.
تُعد الحلول الروبوتية مثالية لمهام الإنتاج المعيارية والمتكررة. ومع ذلك، ينبغي أن تراعي مرحلة التخطيط تكلفة الاستثمار في المعدات، وتثبيت قطع العمل، وبرمجة المسارات، وإجراءات السلامة، والصيانة على المدى الطويل.
يكمن سر اختيار المعدات المناسبة في عدم الاكتفاء بالسعي إلى قدرة ليزر أعلى أو مستوى أتمتة أكبر، بل في ضمان توافق قدرات المعدات’مع خصائص المواد وجودة اللحام المطلوبة واحتياجات الإنتاج المحددة.
الخلاصة:
يتطلب لحام المواد المختلفة بالليزر اختيار توليفة متوافقة من العمليات والمعدات.
يُستخدم الفولاذ المقاوم للصدأ عادةً في المنتجات المعدنية التي تحظى فيها جودة مظهر درز اللحام بالأولوية، بينما يُستخدم الفولاذ الكربوني على نطاق واسع في مكونات الصفائح المعدنية والأجزاء المعدنية الإنشائية. وعند لحام الفولاذ المجلفن، من الضروري التحكم في مخاطر المسامية والتناثر الناتجة عن تبخر طبقة الزنك. أما سبائك الألومنيوم، فينبغي الانتباه إلى موصليتها الحرارية ومشكلة المسامية والتشقق الساخن. وبالنسبة إلى النحاس وسبائكه، تتمثل الاعتبارات الأساسية في خصائص امتصاص الليزر وإمكانية التحكم في حوض اللحام.
ينبغي للشركات الصناعية اختيار آلة اللحام بالليزر بناءً على تقييم شامل—يراعي درجة المادة وسُمك الصفيحة وتكوين الوصلة وجودة اللحام المطلوبة وزمن دورة الإنتاج واحتياجات الأتمتة—بدلًا من الاعتماد على نوع المادة أو القدرة الاسمية لليزر وحدهما.